2K-Spritzguss
Maßgeschneiderte Kunststoffteile aus zwei Materialien: Verbinden Sie beim Zweikomponenten-Spritzguss Farben oder Hart-Weich-Komponenten in einer einzigen Form, in einem Arbeitsgang, ohne nachgelagerte Montage.
- Serienfertigung & Prototyping ab 1 Teil
- Spritzguss made in Germany, transparente Herstellung aus Gaildorf
- Spritzguss seit 1990, Mehrkomponenten-Technik seit 1997
Das Wichtigste in Kürze
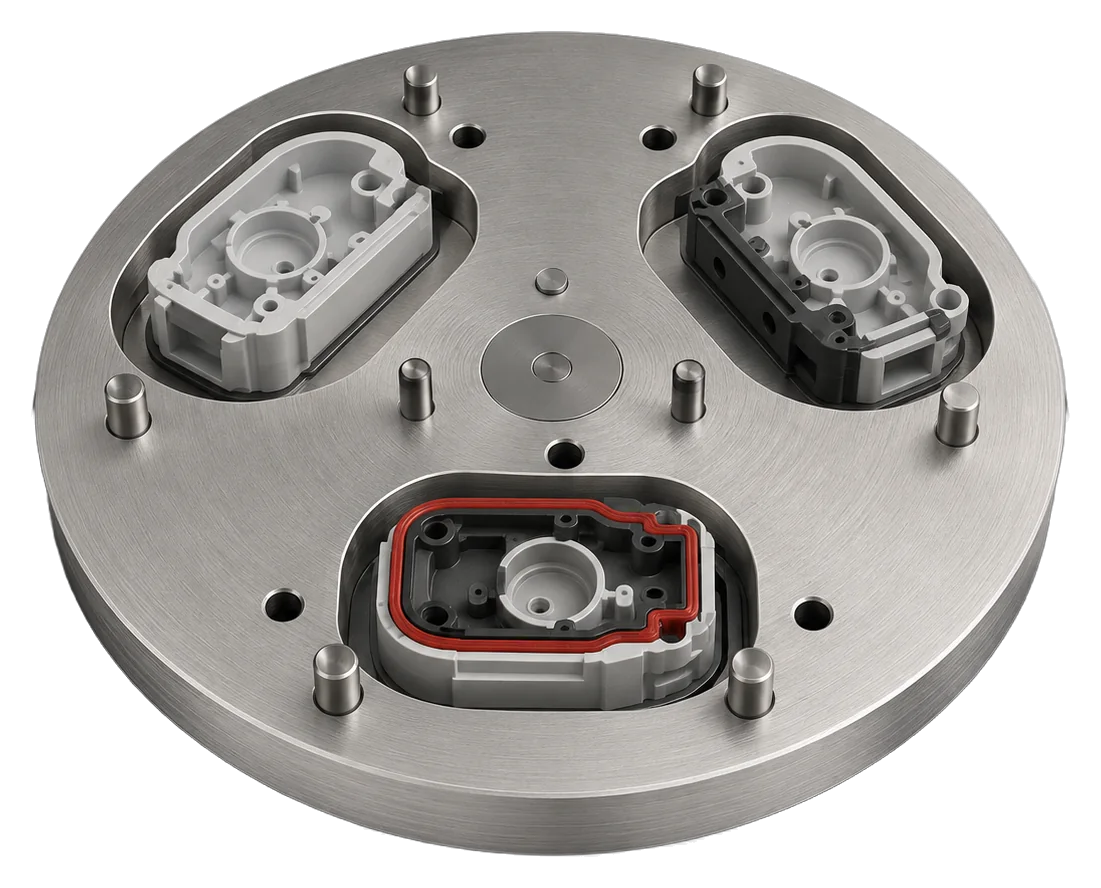
- Beim 2K-Spritzguss werden zwei Kunststoffe in einem Werkzeugzyklus nacheinander eingespritzt und zu einem einteiligen Bauteil verbunden. Kleben, Schrauben und Montieren entfallen.
- Der häufigste Fall ist die Hart-Weich-Verbindung: ein tragender Grundkörper aus Hartkunststoff, darauf eine weiche Griffzone oder eine angespritzte Dichtung.
- Ob die Komponenten stoffschlüssig haften oder formschlüssig verankert werden müssen, entscheidet die Werkstoffpaarung. Das gehört vor den Werkzeugbau geprüft, nicht danach.
- Braucht ein Bauteil eine dritte Funktionszone, ist der 3K-Spritzguss der nächste Schritt. Bei zwei Zonen ist 2K günstiger und schneller am Markt.
- icotek fertigt 2K-Bauteile ab 1 Stück ohne Mindestmenge bis in den Millionenbereich, etwa eine Laufrolle aus ASA und TPV mit 7.000.000 Stück pro Jahr, in Gaildorf, nach DIN EN ISO 9001.
Zwei Kunststoffe in einem Bauteil
Der 2K-Spritzguss, auch Zweikomponenten-Spritzguss genannt, kombiniert zwei verschiedene Kunststoffe in einem Teil: etwa zwei Farben oder eine Hart-Weich-Verbindung aus hartem und weichem Material. So entstehen zum Beispiel griffige Weichkomponenten direkt am Bauteil, ohne dass ein zweites Teil montiert werden muss, das spart Montageschritte, Zeit und Materialausschuss.
Technisch gehört das Verfahren zur Familie des Mehrkomponentenspritzgusses. Beide Komponenten werden nacheinander in dasselbe Werkzeug eingespritzt und verbinden sich stoffschlüssig, wo die Werkstoffe chemisch zueinander passen, sonst formschlüssig über Hinterschnitte, Durchbrüche oder strukturierte Kontaktflächen. Entscheidend ist: Das Bauteil verlässt zwischen den beiden Einspritzvorgängen nicht die Maschine.
Warum 2K-Spritzguss?
Spart Zeit
Die Montage von zwei Einzelkomponenten entfällt vollständig, das verkürzt die gesamte Prozesskette.
Weniger Verschnitt
Beide Materialien werden gezielt in einem Zyklus verarbeitet, das reduziert den Materialverschnitt.
Hart-Weich & Farbe
Kombinieren Sie unterschiedliche Härten und Farben für Funktion und Design in einem Bauteil.
Wie der 2K-Spritzguss abläuft
Zwei Schüsse, ein Werkzeugzyklus. Zwischen den Komponenten bleibt das Bauteil in der Maschine, deshalb gibt es keine Zwischenlagerung und keine verschmutzte Fügefläche.
Erste Komponente einspritzen
Der Grundkörper entsteht, meist aus einem Hartkunststoff wie PP, ABS oder PA. Er trägt später die Funktion und gibt die Geometrie vor.
Vorformling umsetzen
Über Drehteller, Indexplatte oder Kernrückzug gelangt der Vorformling in die zweite Kavität. Wie genau das passiert, entscheidet über Zykluszeit und Werkzeugpreis.
Zweite Komponente anspritzen
Die zweite Schmelze fließt an den noch warmen Grundkörper. Passen die Werkstoffe chemisch zusammen, entsteht ein Stoffschluss, sonst greift die Geometrie.
Kühlen und entformen
Das Bauteil kühlt aus und wird als fertige Einheit entnommen. Bei Drehteller und Indexplatte arbeiten beide Stationen gleichzeitig, in jedem Takt fällt ein fertiges Teil an.
Prüfen
Maßhaltigkeit, Haftfestigkeit und Oberfläche werden kontrolliert, vor Serienstart über eine Erstmusterprüfung, danach prozessbegleitend. icotek fertigt nach DIN EN ISO 9001.
Ein verbreitetes Missverständnis: Der zweite Schuss verdoppelt die Zykluszeit nicht. Bei Drehteller- und Indexplattenwerkzeugen laufen beide Stationen parallel, die Taktzeit richtet sich nach der langsameren von beiden.
Werkzeugtechniken im Zweikomponenten-Spritzguss
Wie der Vorformling von der ersten in die zweite Kavität kommt, entscheidet über Zykluszeit, mögliche Geometrie und Werkzeugpreis. Vier Techniken sind im Markt gebräuchlich.
| Technik | Prinzip | Stärke | Grenze |
|---|---|---|---|
| Drehteller | Der Werkzeugträger rotiert zwischen den beiden Spritzstationen | kurze Zykluszeiten, beide Stationen arbeiten parallel | aufwendiger Werkzeugbau, höhere Investition |
| Indexplatte | Eine drehbare Mittelplatte trägt die Kavitäten und taktet weiter | komplexere Geometrien mit getrennten Angusszonen | verlangt sehr präzisen Werkzeugbau |
| Kernrückzug | Ein Schieber zieht sich zurück und gibt den Raum für die zweite Komponente frei | kompakt, ohne Dreh- oder Umsetzbewegung, gut für Dichtlippen | engere geometrische Grenzen |
| Umsetzen | Der Vorformling wird per Robotik in eine andere Kavität übergeben | flexibel, auch über getrennte Werkzeuge, geringere Anlaufkosten | längere Zykluszeit, Toleranzrisiko beim Transfer |
Welche Technik für Ihr Bauteil die richtige ist, klären wir in der Auslegung. Maßgeblich sind Geometrie, geforderte Jahresmenge und die Frage, ob die Komponenten stoffschlüssig haften oder formschlüssig verankert werden müssen.
Abgrenzung zu verwandten Verfahren
| Verfahren | Merkmal | Typischer Einsatz |
|---|---|---|
| 2K-Spritzguss | zwei Komponenten in einem geschlossenen Zyklus | Hart-Weich-Griffe, angespritzte Dichtungen, Zwei-Farb-Teile |
| 3K-Spritzguss | drei Komponenten, gleiches Prinzip, aufwendigeres Werkzeug | Bauteile mit drei Funktionszonen |
| Over Moulding | zweistufig, ein fertiges Teil wird separat umspritzt | kleinere Serien, nachträgliche Weichzonen |
| Insert-Technik | ein Metallteil wird eingelegt und umspritzt | Gewindebuchsen, Kontakte, Sensoren |
| Mehrfarbenspritzguss | gleicher Werkstoff, verschiedene Farben | Symboltasten, Sichtblenden ohne Funktionsverbund |
Der Unterschied zum Over Moulding ist der entscheidende: Beim 2K-Spritzguss bleibt das Bauteil zwischen den Komponenten in der Maschine, im selben Zyklus. Keine Zwischenlagerung, keine manuelle Handhabung, keine Verschmutzung der Fügefläche. Genau das macht das Verfahren prozesssicher und serientauglich.
Welche Werkstoffe sich im 2K-Spritzguss kombinieren lassen
Die Werkstoffpaarung entscheidet darüber, ob eine 2K-Verbindung hält. Chemische Verwandtschaft, Verarbeitungstemperatur und Schwindungsverhalten müssen zusammenpassen, bevor die erste Kavität konstruiert wird.
Stoffschluss oder Formschluss
- stoffschlüssig
- die Werkstoffe verbinden sich chemisch
- formschlüssig
- die Geometrie hält, nicht die Chemie
Sind sich zwei Werkstoffe chemisch ähnlich, verschmelzen sie an der Grenzfläche zu einem festen Verbund. Die gutmütigste Paarung überhaupt ist Polypropylen mit einem TPE auf Styrol-Basis oder mit TPV, weil beide auf verwandten Grundbausteinen aufbauen. Hier braucht es weder Haftvermittler noch besondere Geometrie.
Passen die Werkstoffe chemisch nicht zusammen, übernimmt die Konstruktion. Hinterschnitte, Durchbrüche, Rändelungen oder strukturierte Kontaktflächen verankern die zweite Komponente mechanisch. Das funktioniert zuverlässig, muss aber von Anfang an im Bauteil vorgesehen sein und lässt sich später nicht nachrüsten.
Ein häufiger Irrtum: Nicht jedes TPE haftet auf jedem Hartkunststoff. Innerhalb der TPE-Familie unterscheiden sich die Typen erheblich. Ein TPE-S passt zu PP, ein TPU-basierter Typ eher zu ABS oder PC. Welcher Typ zu Ihrem Grundkörper passt, klären wir vor der Werkzeugauslegung, nicht im Musterlauf.
Materialpaarungen im Überblick
| Grundkörper | Zweite Komponente | Verbindung | Typische Anwendung |
|---|---|---|---|
| PP | TPE-S oder TPV | stoffschlüssig, sehr gutmütig | Griffzonen, Dichtungen, Soft-Touch |
| ABS | TPU | stoffschlüssig | Bedienelemente, Gehäuse mit Pufferzone |
| PC/ABS | TPU | stoffschlüssig | Sichtbauteile mit Weichzone |
| PA 6 / PA 6.6 | TPE mit passender Haftungsbasis | stoffschlüssig, Typenwahl entscheidend | Dichtungen an technischen Bauteilen |
| PA | POM | formschlüssig | Gleitpaarungen, Lagerstellen |
| ABS | PC | formschlüssig | Strukturbauteile, Zwei-Farb-Optik |
| gleicher Werkstoff | andere Farbe | stoffschlüssig | Symboltasten, Sichtblenden, Markierungen |
icotek verarbeitet alle gängigen Thermoplaste, ausgenommen PVC. Flüssigsilikon und Duroplaste gehören nicht zum Fertigungsbereich. Eine Übersicht der Werkstoffe mit Eigenschaften und Einsatzfeldern finden Sie auf der Seite Werkstoffe im Spritzguss.
2K-Spritzgussteile von icotek
Im 2K-Spritzgussprozess werden mehrere Kunststoffe zu einem Bauteil verbunden. Das ermöglicht Geometrien, die sich sonst nicht umsetzen ließen, spart Montageschritte und erhöht die Qualität. Typische Anwendungen sind angespritzte Dichtungen an Gehäusen, aufgespritzte Weichkomponenten für eine bessere Haptik, kontrastierende Farben für visuelle Anforderungen oder eingespritzte transparente Displays.
Zwei Beispiele aus unserer Fertigung: Das Bottom Housing, ein Gehäuseunterteil aus ABS und TPE, entsteht im 2K-Werkzeug mit 2+2 Kavitäten. Eine Laufrolle aus ASA und TPV fertigen wir mit 8+8 Kavitäten in einer Stückzahl von 7.000.000 pro Jahr. Weitere Mehrkomponenten-Bauteile finden Sie unter Referenzen.
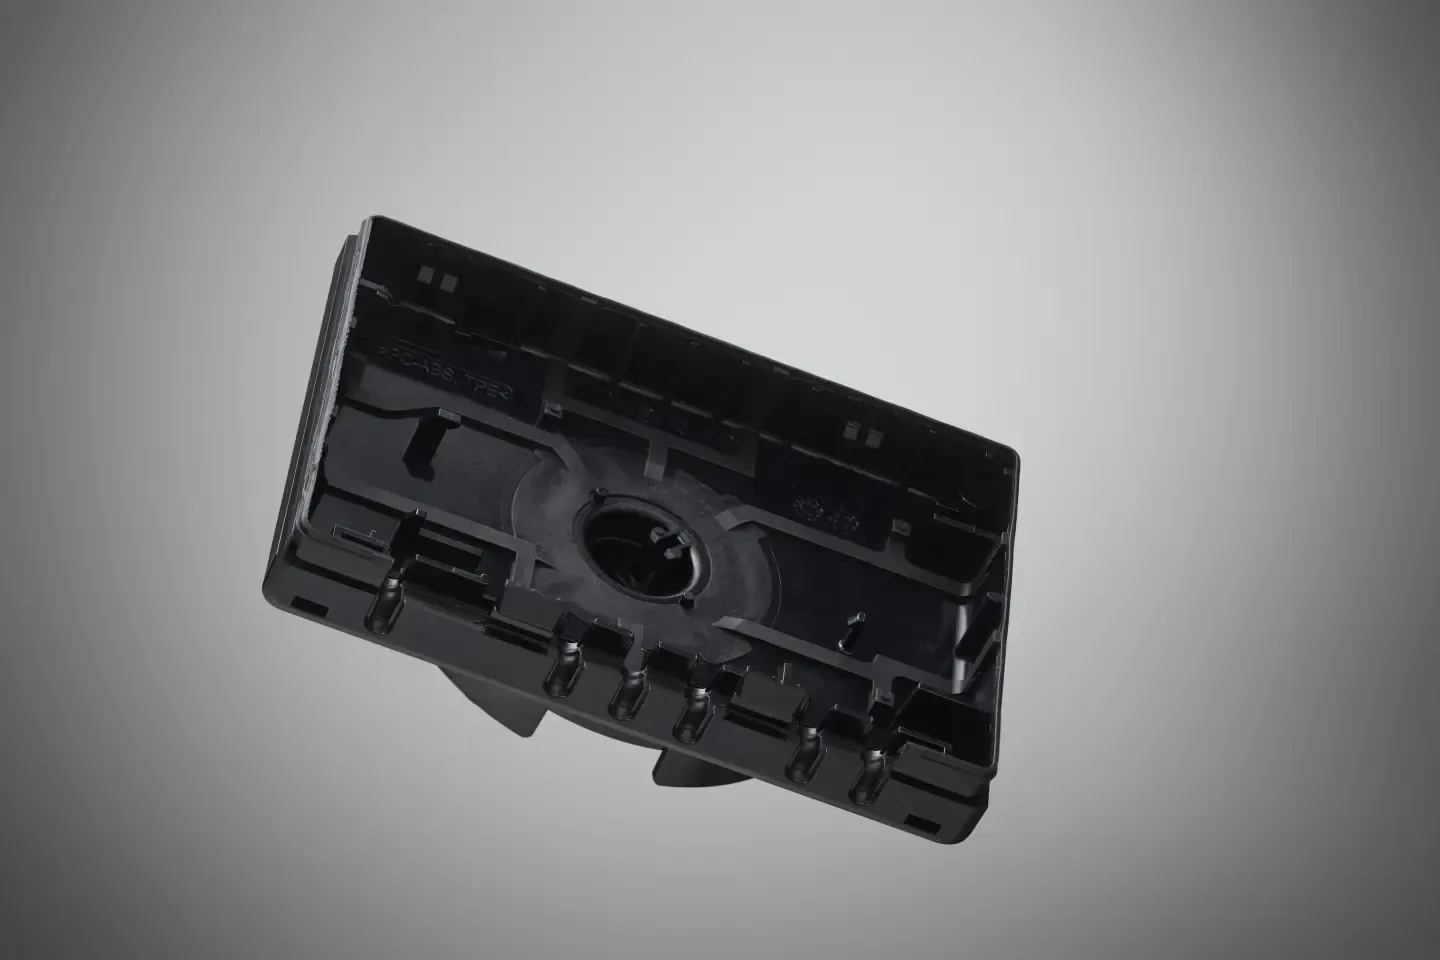
Dabei bekommen Sie das komplette Leistungsspektrum aus einer Hand: Beratung, Werkzeugauslegung und Serienfertigung ab dem einzelnen Stück. Aus der Erfahrung mit den unterschiedlichsten 2K-Konzepten finden wir für Sie die richtige Balance zwischen Materialkombination, Funktion und Wirtschaftlichkeit.
Vor- und Nachteile des 2K-Spritzgusses
Das Verfahren spielt seine Stärken aus, wenn ein Bauteil zwei Funktionen tragen muss. Wo eine reicht, ist der Einkomponenten-Spritzguss der günstigere Weg. Wir sagen Ihnen offen, welcher Fall vorliegt.
| Spricht dafür | Zu bedenken |
|---|---|
| Dichtung, Griffzone oder Farbe entstehen direkt im Bauteil, ein Montageschritt entfällt | Das Werkzeug ist aufwendiger als ein Einkomponenten-Werkzeug |
| Keine Fügestelle, die undicht werden oder sich lösen kann | Die Werkstoffpaarung muss vor der Werkzeugauslegung feststehen |
| Reproduzierbare Verbindungsqualität statt handmontierter Streuung | Nicht jede Werkstoffkombination haftet stoffschlüssig |
| Weniger Einzelteile, weniger Teilenummern, kürzere Prozesskette | Die Auslegung braucht mehr Vorlauf als bei 1K |
| Geometrien, die sich nachträglich gar nicht montieren ließen | Bei nur einer Funktionszone lohnt der Mehraufwand nicht |
Wann sich 2K gegenüber Montage rechnet
- ab 1 Stück
- keine Mindestmenge, auch für Muster
- 72 Stunden
- in der Regel bis zum Angebot nach Eingang Ihrer Daten
- Werkzeug
- Unterstützung bei der Finanzierung, projektbezogen vereinbart
Die Rechnung geht auf, sobald der eingesparte Montageschritt mehr wert ist als der Mehraufwand im Werkzeug. Wo dieser Punkt liegt, hängt vom Bauteil ab, nicht von einer pauschalen Stückzahl.
Ein 2K-Werkzeug kostet mehr als ein Einkomponenten-Werkzeug, das ist der ehrliche Teil. Dem steht gegenüber, dass in der Serie ein kompletter Arbeitsschritt entfällt: kein Fügen, kein Kleben, keine Montagekontrolle, keine zweite Teilenummer im Lager, keine Dichtheitsprüfung an einer geklebten Naht. Je aufwendiger die Montage wäre und je fehleranfälliger sie ist, desto früher kippt die Rechnung zugunsten von 2K. Bei einer aufwendig zu montierenden Dichtung kann das schon bei kleinen Serien der Fall sein.
Bei der Werkzeugfinanzierung unterstützen wir Sie. Wie das im Einzelfall aussieht, klären wir vor dem Projektstart, damit die Anfangsinvestition ein gutes Projekt nicht ausbremst. Während der Werkzeugphase bekommen Sie jede Woche ein Update zum Zeitplan.
| Kriterium | 2K-Spritzguss | 1K plus Kleben | 1K plus Schrauben |
|---|---|---|---|
| Werkzeugkosten | höher | niedrig | niedrig |
| Stückkosten in der Serie | niedrig | mittel | mittel bis hoch |
| Prozesssicherheit | hoch, im Werkzeug reproduzierbar | abhängig von Klebeprozess und Aushärtung | abhängig vom Anzugsmoment |
| Montageaufwand | entfällt | hoch | hoch |
| Zusätzliche Teile | keine | Klebstoff, ggf. Vorbehandlung | Schrauben, ggf. Gewindeeinsätze |
Eine erste Orientierung zur Werkzeugseite gibt der Kostenrechner, ausführlich behandelt das Thema der Ratgeber Was kostet ein Spritzgusswerkzeug?.
Werkzeug und Bauteilkonstruktion
- 0,1 g bis 1,5 kg
- Schussgewicht, das wir abbilden
- ca. 90 × 130 cm
- maximale Werkzeuggröße
- 6 bis 20 Wochen
- Herstellzeit Serienwerkzeug je nach Komplexität
Ein 2K-Werkzeug enthält zwei Kavitäten und die Mechanik, die den Vorformling zwischen ihnen bewegt. Das Angusssystem muss beide Komponenten unabhängig voneinander füllen können, in der Serie meist über Heißkanäle.
icotek legt das Werkzeug aus, betreut den Bau und stellt es Ihnen bereit, inklusive Mehrkavitäten- und Etagenwerkzeugen. Vor der Freigabe sichern Mold-Flow-Analysen die Auslegung ab, damit sich Füllverhalten und Bindenähte nicht erst im Musterlauf zeigen. Details zur Werkzeugseite stehen unter Werkzeug- und Formenbau.
Worauf es in der Konstruktion ankommt
| Wandstärken | Möglichst gleichmäßig halten. Abrupte Übergänge erzeugen Bindenähte, Einfallstellen und Verzug, und zwar in beiden Komponenten. |
|---|---|
| Formschrägen | Ausreichend vorsehen, damit sich beide Komponenten sauber entformen lassen. Richtwert ab 0,5 Grad, auf genarbten Flächen ab 2,5 Grad. Die Weichkomponente braucht in der Regel mehr als die harte. |
| Haftungsflächen | Die Kontaktfläche zwischen den Komponenten früh festlegen. Bei formschlüssigen Paarungen gehören Hinterschnitte oder Durchbrüche ins Bauteil, nicht ins Werkzeug allein. |
| Schwindung | Beide Werkstoffe schwinden unterschiedlich stark. Das beeinflusst Maßhaltigkeit und Eigenspannung und wird in der Auslegung berücksichtigt. |
| Toleranzen | Bauteilbezogen nach DIN ISO 20457 festgelegt, der Nachfolgenorm der DIN 16742. Bei 2K kommt die Lagegenauigkeit der Umsetzbewegung hinzu. |
| Trennebene und Sichtflächen | Wo die zweite Komponente endet, ist später sichtbar. Diese Kante gehört in die Konstruktion, nicht in die Nacharbeit. |
Für die Auslegung brauchen wir Ihre Bauteildaten, idealerweise als STEP, und die Angabe, welche Funktion die zweite Komponente übernehmen soll. Den Rest klären wir gemeinsam.
icotek ist Ihr Partner für 2K-Spritzguss
Vom Standort Gaildorf begleiten wir Ihr 2K-Projekt persönlich, transparent und mit kurzen Lieferzeiten, von der ersten Idee bis zur Serie.
Beratung in jedem Schritt
Als Experten für 2K-Spritzguss und Kunststoffe helfen wir Ihnen, Ihre Idee umzusetzen, und empfehlen die passenden Materialien und Techniken. Unsere Erfahrung aus vielen Branchen fließt in jedes Projekt ein.
Transparente Produktion
Vom Prototyp bis zur Serie sprechen wir jeden Schritt offen ab. Sie sind jederzeit über den Fortschritt Ihrer Bauteile informiert.
Serie aus Gaildorf
Spritzguss und Serienfertigung in Gaildorf, Baden-Württemberg, mit kurzen Wegen für Abstimmung, Bemusterung und Lieferung von Klein- und Großserien.
Von der Beratung bis zur Serie
Wir begleiten Ihr 2K-Projekt vom ersten Entwurf bis zur laufenden Serie, mit Werkzeugauslegung aus einer Hand und ab dem ersten Stück.
- Beratung zu Werkstoff, Verfahren und Werkzeug
- Werkzeugauslegung aus einer Hand
- Fertigung ab 1 Stück bis zur Großserie
Gut zu wissen
Je nach Komplexität und Beratungsaufwand rechnen Sie mit einer Vorlaufzeit von rund 6 Wochen bis zu mehreren Monaten. Ein genaueres Zeitfenster stimmen wir gleich zu Projektbeginn mit Ihnen ab.
Bei icotek sind Serien ab einem einzigen Teil möglich, eine Untergrenze gibt es also nicht. Die Stückzahl richtet sich ganz nach Ihren Wünschen, von der Einzelanfertigung bis zur Großserie.
Theoretisch gibt es kein Limit nach oben, wir fertigen Serien in beliebiger Stückzahl, auch in Dauerproduktion. Eine laufende 2K-Serie bei uns ist zum Beispiel eine Laufrolle mit 7.000.000 Stück pro Jahr. Die praktische Grenze ist das Werkzeug: Für welche Ausbringungsmenge es ausgelegt wird, besprechen wir vorab transparent mit Ihnen. Danach können Verschleißerscheinungen auftreten, das Werkzeug wird instand gesetzt oder erneuert und die Serie fortgesetzt.
Ja. Wir legen Ihr Spritzgusswerkzeug aus und stellen es bereit, Werkzeug und Serie kommen aus einer Hand, mit einem Ansprechpartner und voller Verantwortung bei icotek.
Beim 2K-Spritzguss werden zwei Kunststoffkomponenten in einem Zyklus verbunden, beim 3K-Spritzguss drei. Jede weitere Komponente erhöht Werkzeugaufwand und Prozesskomplexität, deshalb lohnt sich 3K erst, wenn ein Bauteil wirklich drei Funktionszonen braucht. Reichen zwei, ist 2K günstiger und schneller am Markt.
Bewährt sind Hartkomponenten wie PP, ABS, PC/ABS oder PA in Kombination mit Weichkomponenten aus TPE oder TPU. Die gutmütigste Paarung ist PP mit einem TPE auf Styrol-Basis oder mit TPV, weil beide chemisch verwandt sind. Wo die Chemie nicht passt, hält die Geometrie über Hinterschnitte und Durchbrüche. icotek verarbeitet alle gängigen Thermoplaste, ausgenommen PVC. Flüssigsilikon und Duroplaste gehören nicht zum Fertigungsbereich.
Nein, und das ist der häufigste Irrtum beim Thema. Innerhalb der TPE-Familie unterscheiden sich die Typen erheblich: Ein TPE auf Styrol-Basis passt zu PP, ein TPU-basierter Typ eher zu ABS oder PC. Welcher Typ zu Ihrem Grundkörper passt, klären wir vor der Werkzeugauslegung. Nachträglich lässt sich eine fehlende Haftung nur noch über die Geometrie retten, und die muss im Bauteil vorgesehen sein.
Nein. Bei Drehteller- und Indexplattenwerkzeugen arbeiten beide Stationen gleichzeitig: Während an einer Kavität die zweite Komponente angespritzt wird, entsteht an der anderen bereits der nächste Grundkörper. In jedem Takt fällt ein fertiges Teil an, die Taktzeit richtet sich nach der langsameren der beiden Stationen.
Wir fertigen Bauteile mit einem Schussgewicht von 0,1 g bis 1,5 kg, die maximale Werkzeuggröße liegt bei etwa 90 × 130 cm. Größere Formteile sind im Spritzgussverfahren grundsätzlich möglich, gehören aber nicht zu unserem Fertigungsbereich. Schicken Sie uns Ihre STEP-Daten, dann sagen wir Ihnen verbindlich, ob Ihr Bauteil passt.
Lucas Bethke führt icotek in zweiter Generation. Der Familienbetrieb aus Gaildorf fertigt seit 1990 technische Kunststoffteile im Spritzguss, seit 1997 auch im Mehrkomponenten-Verfahren.
Bereit für Ihr Projekt?
Senden Sie uns Ihre Anfrage oder laden Sie direkt Ihre STEP-Daten hoch. Wir melden uns schnell, versprochen.
Was unsere Kunden über icotek sagen
Ich […] arbeite schon seit über zwanzig Jahren mit der Fa. icotek und war immer sehr zufrieden. Besonders hervorzuheben sind die Schnelligkeit, Flexibilität, faire Preise und das Engagement bei schwierigen und neuen Entwicklungen.
Ihr direkter Draht zur Geschäftsführung
Bei icotek landen Sie nicht in der Warteschleife, sondern sprechen direkt mit Entscheidern. Lucas Bethke und das Team beraten Sie persönlich, ehrlich, schnell und auf Augenhöhe, von der ersten Idee bis zur Serie.