Inserttechnik: Einlegeteile umspritzen
Inserttechnik ist ein Spritzgussverfahren, bei dem vorgefertigte Einlegeteile wie Metallgewinde, Kontakte oder Sensoren vor dem Schuss ins Werkzeug eingelegt und mit Kunststoff umspritzt werden. In einem Arbeitsgang entsteht eine feste Verbindung aus Metall und Kunststoff, ohne Klebstoff und ohne nachträgliche Fügeverfahren. icotek fertigt solche Bauteile seit über 30 Jahren in Gaildorf, ab einem Stück bis zur Großserie.
- Serienfertigung und Prototyping für Spritzgussteile mit Inserts, ab 1 Teil
- Spritzguss in Gaildorf, transparente Herstellung und kurze Lieferzeiten
- Über 30 Jahre Erfahrung im Umspritzen von Einlegeteilen
Was Inserttechnik im Spritzguss leistet
- ein Arbeitsgang
- statt Fügen, Schweißen oder Verschrauben
- ohne Klebstoff
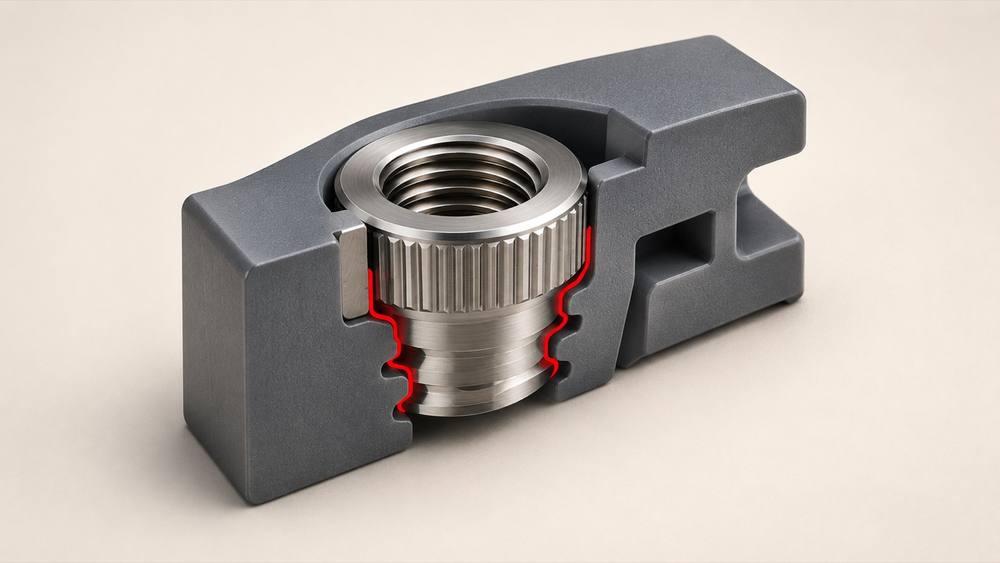
- Formschluss über Rändelung und Hinterschnitt
- ab 1 Stück
- keine Mindestmenge, nach oben kein Limit
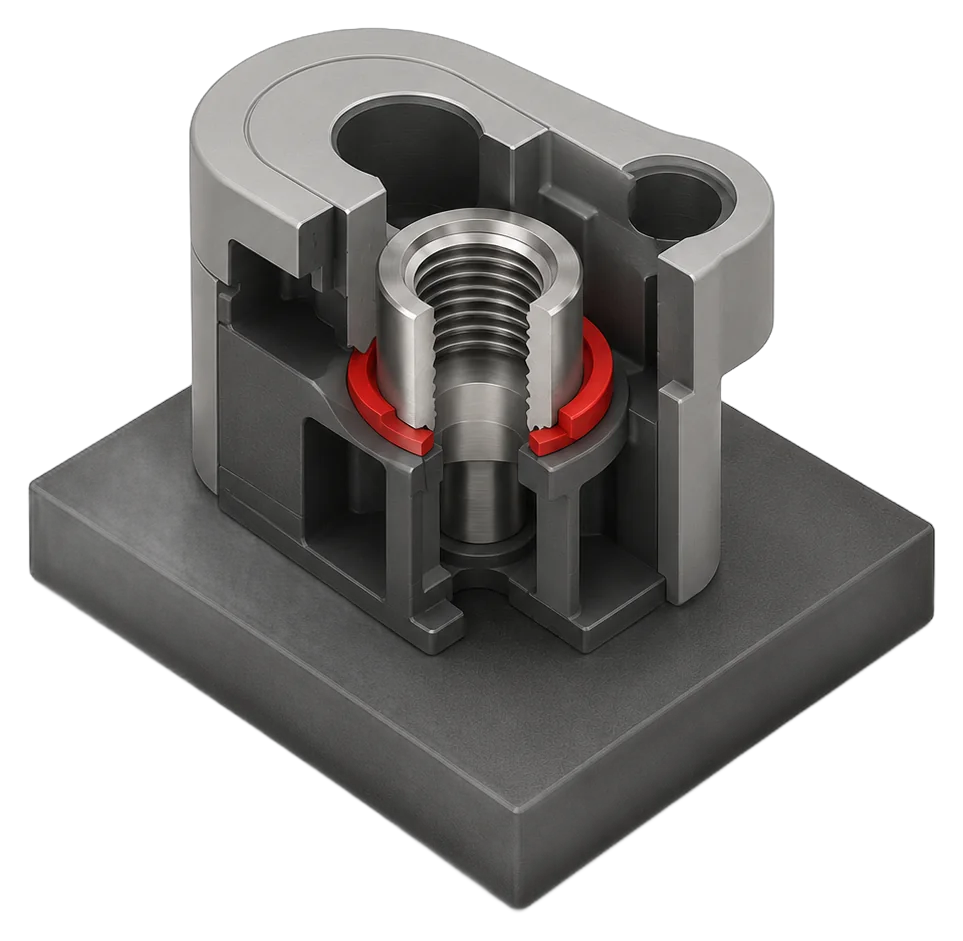
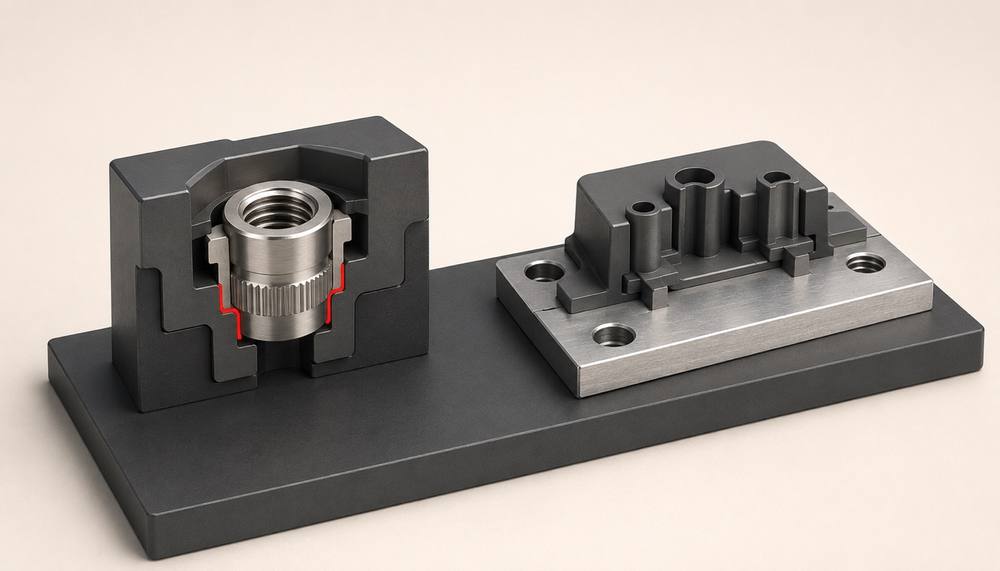
Bei der Inserttechnik wird ein vorgefertigtes Einlegeteil, meist aus Metall, in die Kavität des Spritzgusswerkzeugs eingelegt. Der Kunststoff fließt darum herum, erstarrt und umschließt das Einlegeteil formschlüssig. Das Ergebnis ist ein Hybridbauteil, das die Festigkeit des Metalls mit der Gestaltungsfreiheit des Kunststoffs verbindet.
Daraus entstehen zwei handfeste Vorteile. Zum einen ist das Einlegeteil fest mit dem Kunststoff verbunden, ohne den Einsatz von Klebstoffen und ohne nachgelagerten Einbringungsprozess oder Fügeschritt. Zum anderen lassen sich hochfeste Metallkomponenten designoptimiert in Kunststoffbauteile einbringen. So entsteht ein Bauteil, das genau dort verstärkt ist, wo hohe Kräfte einwirken, in einem Prozessschritt und mit hoher Wiederholgenauigkeit.
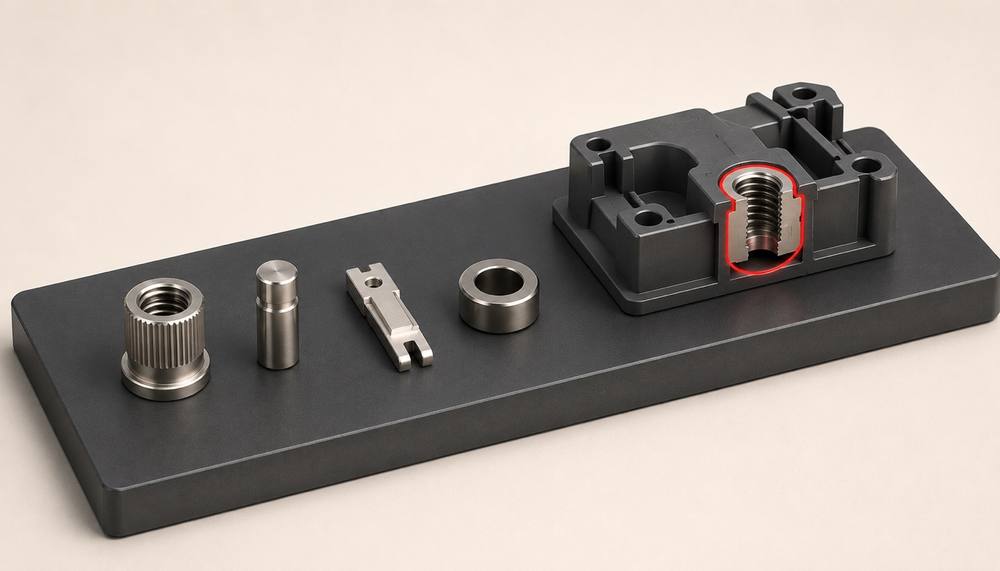
Typische Einlegeteile sind Gewindebuchsen aus Messing, Kontaktelemente, Achsen und Passstifte aus Stahl, Magnete, Sensoren oder komplette Elektronikbaugruppen. Auf der Kunststoffseite verarbeitet icotek technische Thermoplaste, die zum Einsatzfall passen, von PA6 GF30 über POM und PBT bis zu hochtemperaturbeständigem PPS. Wo statt einer Metall-Kunststoff-Verbindung zwei Kunststoffe kombiniert werden sollen, ist der 2K-Spritzguss das passende Verfahren.
Warum Inserttechnik?
Die Inserttechnik verbindet Kunststoff und Einlegeteil in einem Arbeitsgang, das spart Zeit, erhöht die Zuverlässigkeit und eröffnet neue Konstruktionsmöglichkeiten.
Feste Verbindung ohne Klebstoff
Hinterschnitte, Rändel oder Oberflächenstrukturen am Einleger sorgen für einen Formschluss, den der Kunststoff beim Erstarren herstellt. Das hält mechanisch mehr aus als eine nachträglich gefügte Verbindung und dichtet zuverlässiger ab.
Ein Arbeitsgang statt Montage
Fügen, Schweißen oder Verschrauben entfallen komplett. Statt zweier Bauteile plus Montageschritt entsteht ein fertiges Hybridbauteil direkt in der Maschine. Das senkt die Stückkosten und verkürzt Ihre Prozesskette.
Funktionen direkt im Bauteil
Belastbare Innengewinde, elektrische Kontakte, Lagerstellen oder eingebettete Sensorik entstehen im Spritzguss statt in der Nacharbeit. So werden Baugruppen kleiner und Bauteile übernehmen mehrere Aufgaben.
So läuft die Inserttechnik ab
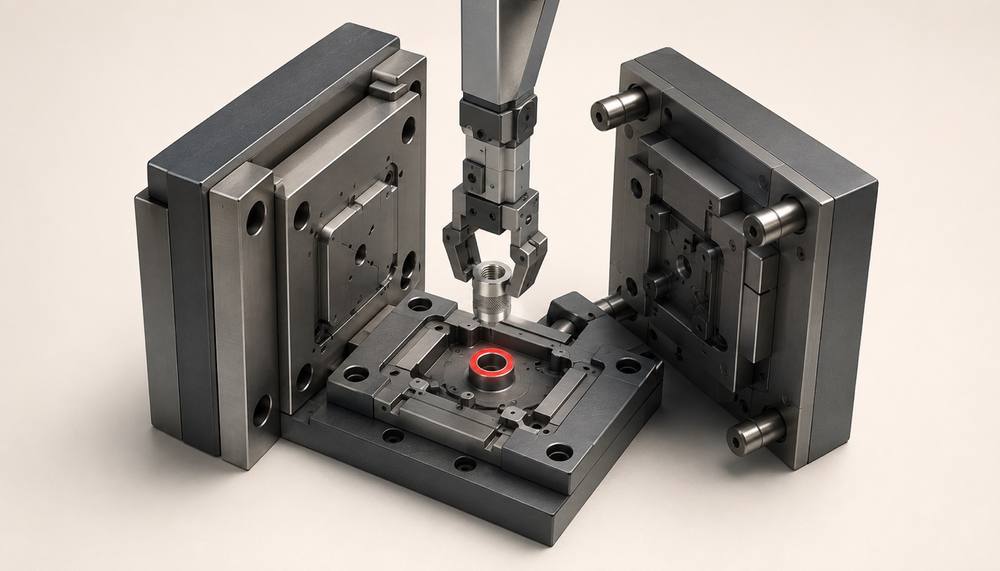
Der Prozess folgt dem klassischen Spritzguss, ergänzt um das präzise Einlegen des Inserts. Genau dieser Schritt entscheidet über die Prozesssicherheit der Serie.
1. Einleger vorbereiten
Die Einlegeteile werden vereinzelt, auf Grat und Maßhaltigkeit geprüft und bei Bedarf vorgewärmt. Das reduziert Spannungen, die sonst durch den Temperaturunterschied zwischen Metall und Schmelze entstehen.
2. Zuführen
Wendel- oder Linearförderer bringen die Inserts lagerichtig zur Übergabeposition. Bei kleinen Serien übernimmt das die Bedienung von Hand.
3. Positionieren
Das Einlegeteil wird in die Kavität gesetzt, manuell, per Greifer oder vollautomatisch per Roboter-Handling. Passgenaue Aufnahmedorne sichern die Lage, damit der Einleger dem Einspritzdruck nicht ausweicht.
4. Umspritzen
Das Werkzeug schließt, der Thermoplast wird plastifiziert und eingespritzt. Anspritzpunkt und Fließweg sind vorab so ausgelegt, dass der Einleger gleichmäßig umströmt wird und keine Bindenaht an der Krafteinleitung liegt.
5. Entformen
Auswerfer oder Roboter entnehmen das fertige Hybridbauteil. Bei Großserien läuft die Entnahme vollautomatisch, das hält die Zykluszeit stabil.
6. Prüfen
Erstmusterprüfung vor dem Serienstart, danach prozessbegleitende Kontrollen auf Lage und Vollständigkeit der Inserts. Die Dokumentation ist rückverfolgbar, wie es die Zertifizierung nach DIN EN ISO 9001 verlangt.
Vorab abgesichert
Vor dem Werkzeugbau sichert icotek kritische Geometrien mit einer Mold-Flow-Analyse ab. Die Simulation zeigt vorab, wo der Kunststoff um den Einleger zusammenfließt, wo Bindenähte entstehen und ob die Wanddicke gleichmäßig genug ist. Das ist bei Inserttechnik wichtiger als beim reinen Kunststoffteil, weil eine falsch platzierte Bindenaht genau an der Stelle sitzt, an der später Kraft eingeleitet wird.
Inserttechnik und Outserttechnik im Vergleich
Beide Verfahren verbinden Metall und Kunststoff im Spritzguss, aber mit umgekehrter Logik. Bei der Inserttechnik umschließt der Kunststoff das Metallteil. Bei der Outserttechnik ist das Metallteil die tragende Struktur, auf die Kunststoff funktional aufgespritzt wird.
| Kriterium | Inserttechnik | Outserttechnik |
|---|---|---|
| Bauteilaufbau | Einlegeteil im Kunststoff eingebettet | Kunststoff auf Metallträger aufgespritzt |
| Mengenverhältnis | Kunststoff überwiegt | Metall überwiegt |
| Typische Einleger | Gewindebuchsen, Kontakte, Sensoren, Magnete | Stanzgitter, Trägerplatten, Leiterbahnen |
| Stückzahlbereich | ab 1 Stück bis Großserie | vorwiegend Großserie |
| Typischer Zweck | Krafteinleitung, Verschraubung, Kontaktierung | Isolierung, Schnappverbindungen, Funktionselemente |
Die Faustregel
Als Faustregel gilt: Bestimmt die Kunststoffgeometrie die Funktion des Bauteils, ist die Inserttechnik die richtige Wahl. Soll dagegen ein vorhandener Metallträger um Kunststofffunktionen ergänzt werden, führt der Weg über die Outserttechnik. Welches Verfahren im konkreten Fall wirtschaftlicher ist, klären wir vor der Werkzeugauslegung gemeinsam mit Ihrer Konstruktion.
Welche Einleger und welche Kunststoffe
Einleger und Kunststoffmatrix müssen zusammenpassen, mechanisch und thermisch. Die Kombination entscheidet, ob das Bauteil im Betrieb dauerhaft hält.
| Messing | Gut zerspanbar, korrosionsbeständig. Der Klassiker für Gewindebuchsen und Kontaktelemente. |
|---|---|
| Stahl | Hohe Festigkeit und Verschleißfestigkeit. Für Achsen, Passstifte und Struktureinleger. |
| Aluminium | Leicht und gut wärmeleitend. Für Strukturbauteile und wärmeführende Komponenten. |
| Magnete | Permanentmagnetische Einleger für Aktoren, Geber und Encoder-Ringe. |
| Sensoren und Elektronik | Komplette Baugruppen und Kontaktpins, geschützt eingebettet im Kunststoff. |
| Kunststoffmatrix | Technische Thermoplaste nach Einsatzfall: PA6 und PA66, auch glasfaserverstärkt, POM, PBT, PC, PP sowie hochtemperaturbeständiges PPS. icotek verarbeitet alle gängigen Thermoplaste, ausgenommen PVC. |
Wärmeausdehnung
Der kritische Punkt ist die unterschiedliche Wärmeausdehnung. Metall und Kunststoff dehnen sich verschieden stark aus, und der Kunststoff schwindet beim Abkühlen zusätzlich. Bleibt das unberücksichtigt, entstehen Spannungen an der Grenzfläche, die im Betrieb zu Rissen führen. Wir gleichen das über die Werkstoffauswahl, angepasste Wanddicken um den Einleger und die Geometrie des Einlegers selbst aus. Welcher Kunststoff für Ihren Fall der richtige ist, zeigt die Übersicht der Werkstoffe im Spritzguss.
Wo Inserttechnik eingesetzt wird
Überall dort, wo Kunststoff allein nicht ausreicht, weil Kraft übertragen, Strom geleitet oder dauerhaft verschraubt werden muss.
Beispiele aus unserer Fertigung
Sensorik: Trägerteil für Wärmemengensensoren
Trägerteile für Wärmemengensensoren fertigt icotek in Insert-Technik aus hochtemperaturbeständigen Thermoplasten, in Großserie. Anspruchsvoll ist bei solchen Bauteilen die Dichtigkeit zwischen Einleger und Kunststoff.
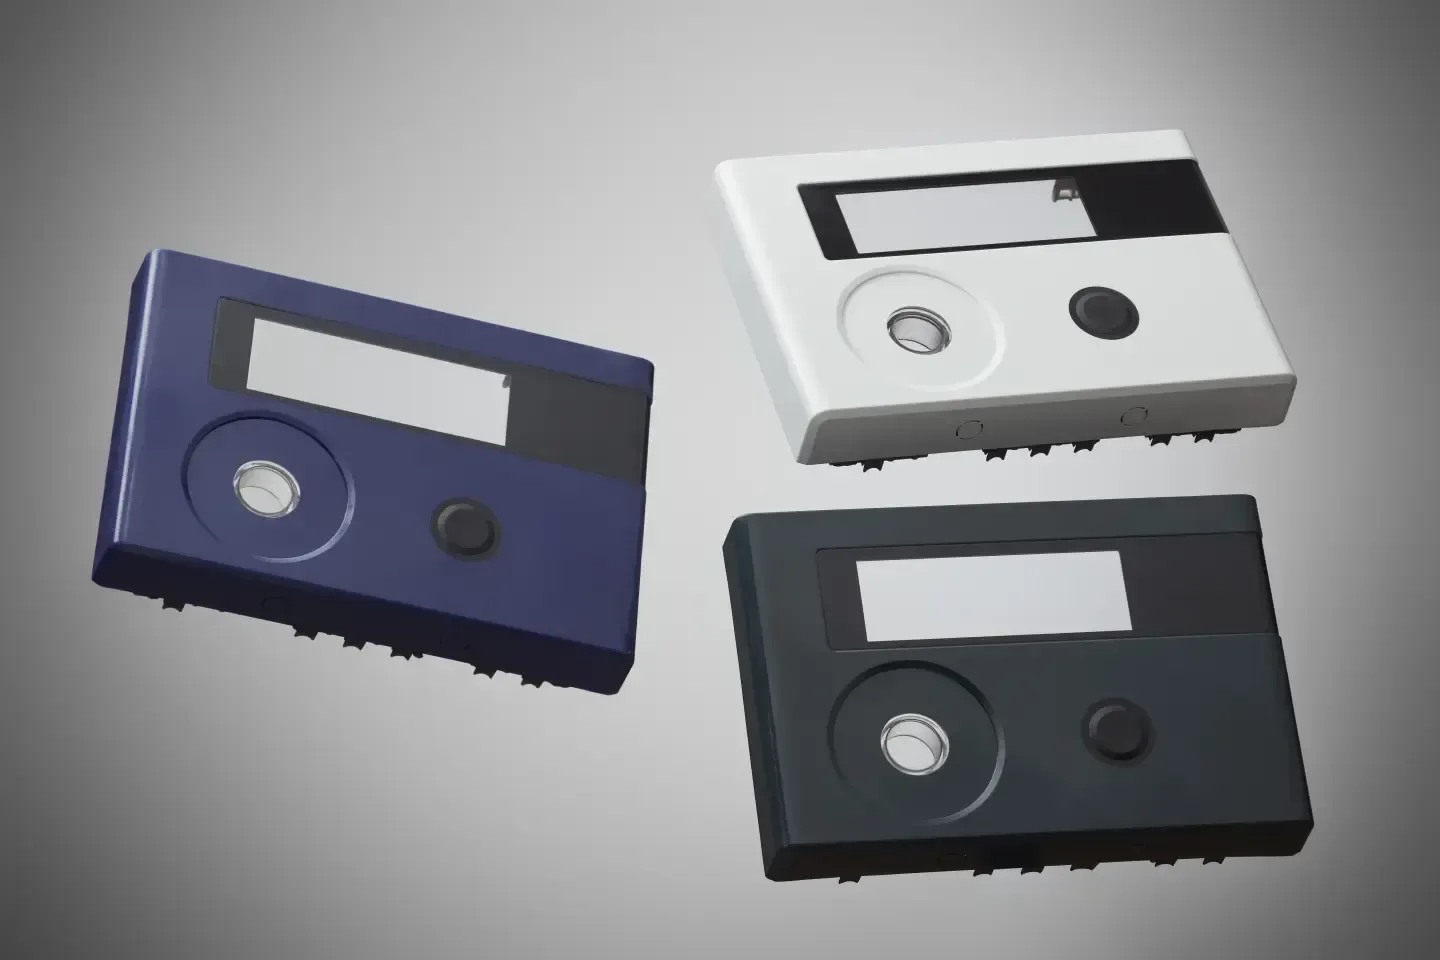
Mehrkomponenten: Upper Housing
Ein Gehäuseoberteil aus ABS, PC und TPE mit Insert, gefertigt im 3K-Spritzguss mit 2+2+2 Kavitäten. Die Stückzahl liegt bei 1.000.000 pro Jahr.
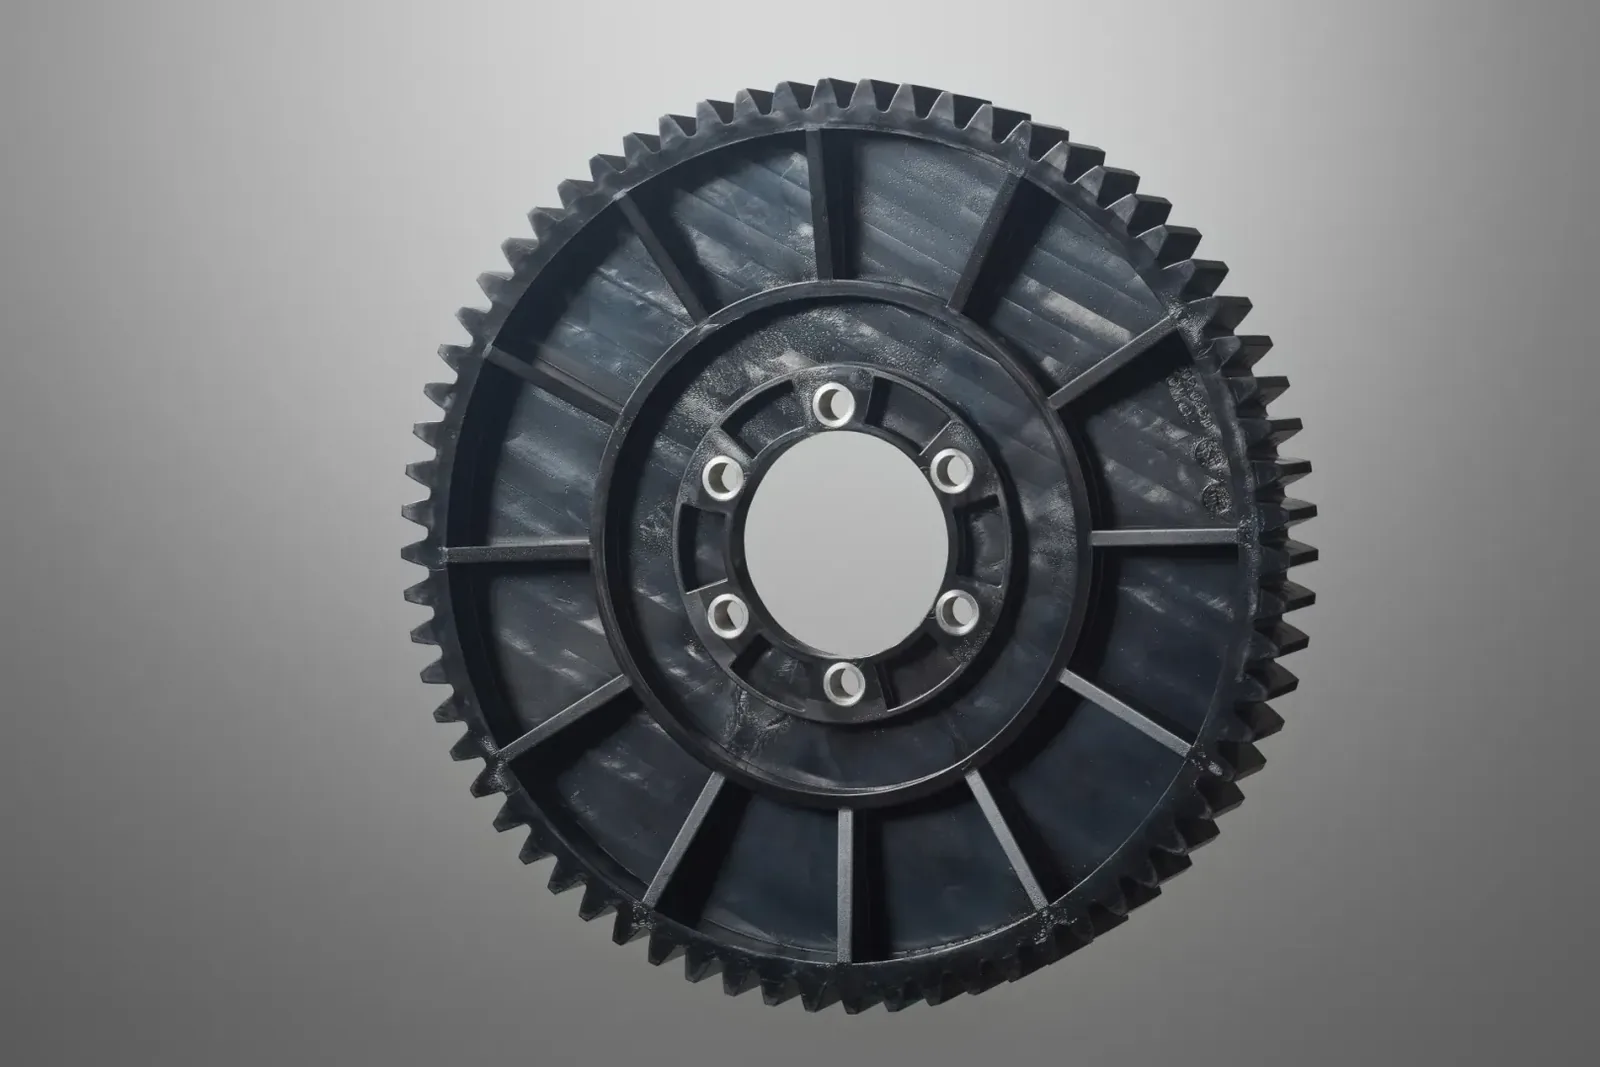
Reinigung: Zahnrad mit Einlegeteilen
Ein Zahnrad aus schwarzem POM, in das metallische Einlegeteile eingebettet sind. Gefertigt werden 1.000 Stück pro Jahr.
Metall ersetzen
Ein wiederkehrender Anlass für Inserttechnik ist die Substitution von Metallteilen durch Kunststoff. Statt ein Bauteil komplett aus Metall zu fertigen, bleibt nur die Funktionsstelle metallisch, etwa das Gewinde oder die Lagerstelle, während der Rest in Kunststoff entsteht. Das senkt Gewicht und Kosten, ohne die belastbare Stelle zu schwächen. Typisch sind außerdem umspritzte Kontaktpins und Steckverbinder in der Elektronik sowie Gewindebuchsen in Halte- und Zubehörteilen. Weitere Bauteile aus unserer Fertigung zeigen die Spritzgussteile und die Referenzen.
Wann sich Inserttechnik rechnet
- 2 Tage
- erste Muster per 3D-Druck
- 72 Stunden
- in der Regel bis zum Angebot nach Eingang Ihrer Daten
- Werkzeug
- Unterstützung bei der Finanzierung, projektbezogen vereinbart
Die Rechnung geht auf, sobald der eingesparte Montageschritt mehr wert ist als der Mehraufwand im Werkzeug und in der Zykluszeit. Wo dieser Punkt liegt, hängt vom Bauteil ab, nicht von einer pauschalen Stückzahl.
Inserttechnik verlängert den Zyklus, weil der Einleger vor jedem Schuss positioniert werden muss, und das Werkzeug ist aufwendiger als bei einem reinen Kunststoffteil. Dem steht gegenüber, dass ein kompletter Arbeitsschritt in Ihrer Fertigung entfällt: kein Fügen, kein Schrauben, keine Montagekontrolle, keine zweite Teilenummer im Lager. Bei größeren Serien überwiegt diese Ersparnis in der Regel deutlich, weil sich die Automatisierung des Einlegens dann voll auszahlt.
Bei der Werkzeugfinanzierung unterstützen wir Sie. In der Inserttechnik ist das Werkzeug aufwendiger als bei einem reinen Kunststoffteil, und die Prozesssicherheit zeigt sich erst im Musterlauf. Genau deshalb sprechen wir früh über die Finanzierung und stimmen sie vor dem Projektstart mit Ihnen ab. Während der Werkzeugphase bekommen Sie jede Woche ein Update zum Zeitplan.
| Stückzahl | Ab 1 Stück, keine Mindestmenge. Nach oben kein Limit, laufende Serien bis in den Millionenbereich pro Jahr, Dauerproduktion möglich. |
|---|---|
| Erste Muster | Per 3D-Druck innerhalb von 2 Tagen, für Funktionstests danach ein Prototypenwerkzeug. |
| Angebot | In der Regel innerhalb von 72 Stunden nach Eingang Ihrer Daten. |
| Werkzeug | Herstellzeit eines Serienwerkzeugs 6 bis 20 Wochen je nach Komplexität. icotek legt das Werkzeug aus, betreut den Bau und stellt es bereit, inklusive Mehrkavitäten- und Etagenwerkzeugen. |
| Maximale Werkzeuggröße | ca. 90 × 130 cm |
| Qualitätssicherung | DIN EN ISO 9001, Erstmusterprüfung vor Serienstart, prozessbegleitende Kontrollen, rückverfolgbare Dokumentation und Prüfberichte. |
Was wir brauchen
Für die Auslegung des Werkzeugs brauchen wir Ihre Bauteildaten und die Zeichnung des Einlegers. Details zur Werkzeugseite stehen unter Werkzeug- und Formenbau, kleine Stückzahlen und Vorserien behandelt die Seite Prototypen und Kleinserien.
icotek als Partner für Inserttechnik
Vom Standort Gaildorf begleiten wir Ihr Insert-Projekt persönlich, transparent und mit kurzen Lieferzeiten, von der ersten Idee bis zur Serie.
Beratung von Konzept bis Teil
Wir steigen dort ein, wo Sie stehen, ob mit fertigem Bauteil oder nur mit dem Einleger. Kunststoffgerechte Konstruktion und Werkstoffauswahl klären wir, bevor das Werkzeug ausgelegt wird. Das ist der Punkt, an dem sich Kosten wirklich beeinflussen lassen.
Transparente Produktion
Vom Werkzeug bis zur Serie sprechen wir jeden Schritt offen ab. Wöchentliches Zeitplan-Update während der Werkzeugphase, kein Funkstillstand. Und Sie erreichen die Geschäftsführung direkt, ohne Umweg über eine Hotline.
Fertigung in Gaildorf
Gespritzt wird bei uns in Baden-Württemberg, mit Roboter-Handling für die Serie und auf Wunsch weiterbearbeitet: Bedrucken, Ultraschallschweißen, Montage von Baugruppen, Verpackung nach Ihrer Vorgabe. Nach Absprache können Sie vorbeikommen und sich die Fertigung ansehen.
Gut zu wissen
In der Inserttechnik lassen sich Gewindebuchsen aus Messing, Achsen und Passstifte aus Stahl, Kontaktelemente, Magnete, Sensoren und komplette Elektronikbaugruppen umspritzen. Die vorgefertigten Einlegeteile werden bei icotek in Gaildorf direkt im Werkzeug mit Kunststoff ummantelt und sitzen anschließend formschlüssig im Bauteil, ohne Klebstoff und ohne nachträgliche Fügeverfahren.
Bei der Inserttechnik wird ein Einlegeteil vom Kunststoff umschlossen, der Kunststoff bildet den Hauptteil des Bauteils. Bei der Outserttechnik ist es umgekehrt: Ein größeres Metallteil, etwa ein Stanzgitter oder eine Trägerplatte, ist die tragende Struktur, auf die Kunststofffunktionen aufgespritzt werden. Beide Verfahren gehören zum Hybridspritzguss und verbinden Metall und Kunststoff im Spritzgusswerkzeug.
Geeignet sind technische Thermoplaste, die zur Betriebsumgebung des Bauteils passen. icotek verarbeitet unter anderem PA6 und PA66, auch glasfaserverstärkt, POM, PBT, PC und PP sowie hochtemperaturbeständiges PPS. Grundsätzlich verarbeitet icotek alle gängigen Thermoplaste, ausgenommen PVC. Entscheidend für die Auswahl sind Temperaturbeständigkeit, Schwindungsverhalten und die mechanische Belastung an der Verbindungsstelle zum Einleger.
Über die Geometrie des Einlegers, nicht über Klebstoff. Hinterschnitte, Rändelungen oder Oberflächenstrukturen am Metallteil sorgen dafür, dass der Kunststoff beim Erstarren formschlüssig greift. Zusätzlich wird die Wanddicke rund um den Einleger so ausgelegt, dass die unterschiedliche Wärmeausdehnung von Metall und Kunststoff keine Spannungsrisse erzeugt.
Erste Muster liefert icotek per 3D-Druck innerhalb von zwei Tagen. Die Herstellung des Serienwerkzeugs dauert je nach Komplexität 6 bis 20 Wochen, danach folgen Bemusterung und Serienstart. Ein genaues Zeitfenster stimmen wir zu Projektbeginn mit Ihnen ab. Ein Angebot erhalten Sie in der Regel innerhalb von 72 Stunden.
Eine feste Grenze gibt es nicht. Die Inserttechnik rechnet sich, sobald der eingesparte Montageschritt den Mehraufwand für Werkzeug und Zykluszeit übersteigt. Das kann schon bei kleinen Serien der Fall sein, wenn die Montage aufwendig oder fehleranfällig ist. Bei der Werkzeugfinanzierung unterstützt icotek, die Ausgestaltung wird projektbezogen vereinbart. Gefertigt wird ab einem Stück, ohne Mindestmenge.
Nach oben gibt es kein Limit. icotek fertigt laufende Serien bis in den Millionenbereich pro Jahr, auch in Dauerproduktion. Das Upper Housing mit Insert zum Beispiel läuft mit 1.000.000 Stück pro Jahr. Die praktische Grenze ist das Werkzeug: Für welche Ausbringungsmenge es ausgelegt wird, besprechen wir vorab transparent mit Ihnen. Danach können Verschleißerscheinungen auftreten, das Werkzeug wird instand gesetzt oder erneuert und die Serie läuft weiter.
icotek Kunststofftechnik in Gaildorf fertigt seit 1990 technische Kunststoffteile, in der Inserttechnik zum Beispiel Trägerteile für Wärmemengensensoren in Großserie. Sie bekommen Beratung, Werkzeugauslegung und Serienfertigung aus einer Hand, bei der Werkzeugfinanzierung unterstützt icotek, während der Werkzeugphase gibt es ein wöchentliches Zeitplan-Update und die Geschäftsführung ist persönlich erreichbar. Gefertigt wird ab einem Stück, zertifiziert nach DIN EN ISO 9001.
Bereit für Ihr Projekt?
Senden Sie uns Ihre Bauteildaten und die Zeichnung des Einlegers, oder laden Sie direkt Ihre STEP-Daten hoch. Angebot in der Regel binnen 72 Stunden.
Was unsere Kunden über icotek sagen
Ich […] arbeite schon seit über zwanzig Jahren mit der Fa. icotek und war immer sehr zufrieden. Besonders hervorzuheben sind die Schnelligkeit, Flexibilität, faire Preise und das Engagement bei schwierigen und neuen Entwicklungen.
Ihr direkter Draht zur Geschäftsführung
Bei icotek landen Sie nicht in der Warteschleife, sondern sprechen direkt mit Entscheidern. Lucas Bethke und das Team beraten Sie persönlich, ehrlich, schnell und auf Augenhöhe, von der ersten Idee bis zur Serie.