3K-Spritzguss
Maßgeschneiderte Kunststoffteile aus mehreren Kunststoffen: Der 3K- bzw. Mehrkomponentenspritzguss vereint drei Materialien mit unterschiedlicher Haptik und Farbe in einem Arbeitsgang, komplexe Designs ohne händische Montage.
- Serienfertigung & Prototyping ab 1 Teil
- Spritzguss made in Germany, transparente Herstellung aus Gaildorf
- Spritzguss seit 1990, Mehrkomponenten-Technik seit 1997
Das Wichtigste in Kürze
- Beim 3K-Spritzguss werden drei Kunststoffkomponenten in einem Werkzeugzyklus nacheinander eingespritzt und zu einem einteiligen Bauteil verbunden. Montieren, Fügen und Kleben entfallen.
- Der Nutzen liegt selten im Bauteil selbst, sondern in der Prozesskette: weniger Einzelteile, keine Fügestelle, kein Montageschritt, keine Dichtheitsprüfung an einer geklebten Naht.
- Entscheidend ist die Haftungspaarung der drei Werkstoffe. Sie gehört vor den Werkzeugbau geprüft, nicht danach.
- 3K lohnt sich, sobald ein Bauteil drei funktionale Zonen braucht, etwa tragende Struktur, Weichzone und Sichtkomponente. Bei zwei Zonen ist der 2K-Spritzguss der wirtschaftlichere Weg.
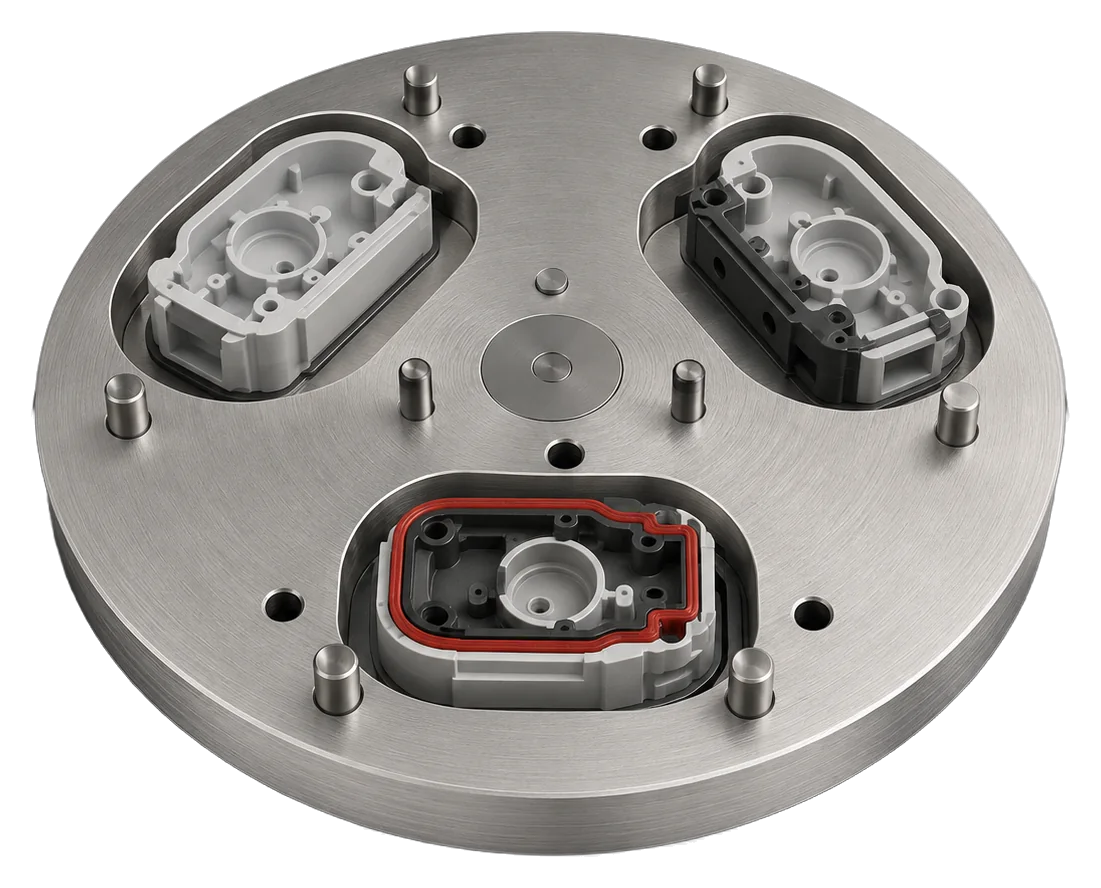
- icotek fertigt 3K-Bauteile ab 1 Stück ohne Mindestmenge bis in den Millionenbereich, etwa das Upper Housing aus ABS, PC und TPE mit Insert, 1.000.000 Stück pro Jahr, in Gaildorf, nach DIN EN ISO 9001.
Drei Materialien, ein Bauteil
- ab 1 Stück
- keine Mindestmenge
- 2+2+2 Kavitäten
- im 3K-Werkzeug für das Upper Housing
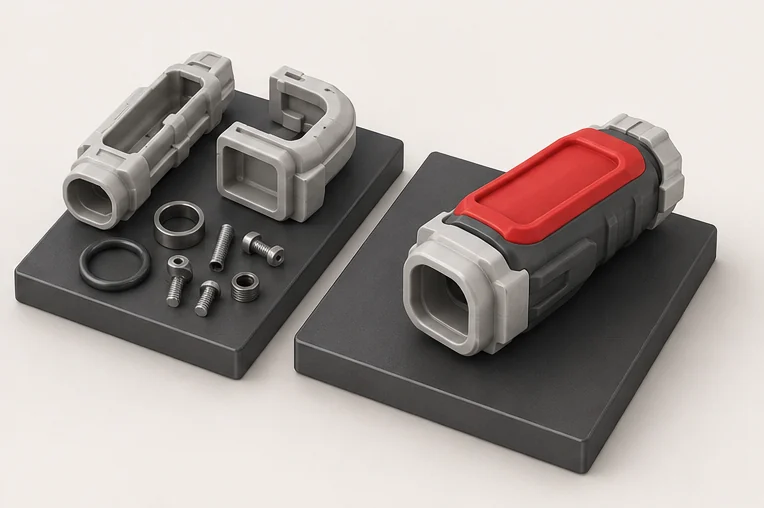
Der 3K-Spritzguss, auch Dreikomponenten- oder Mehrkomponentenspritzguss genannt, verbindet drei verschiedene Kunststoffe in einer Form. So kombinieren Sie unterschiedliche Haptik, Farbe und Funktion in einem einzigen Bauteil, ganz ohne händische Montage. Das eröffnet Freiheiten für besonders komplexe Designs und anspruchsvolle Funktionen.
Ein anschauliches Beispiel ist die Zahnbürste: harter Korpus, weiches Griffteil und farbige Akzente entstehen gemeinsam in einem einzigen Produktionszyklus. Was früher aufwendig von Hand montiert werden musste, entsteht im 3K-Spritzguss in einem Zyklus mit mehreren Einspritzvorgängen, schneller, wirtschaftlicher und in gleichbleibender Qualität.
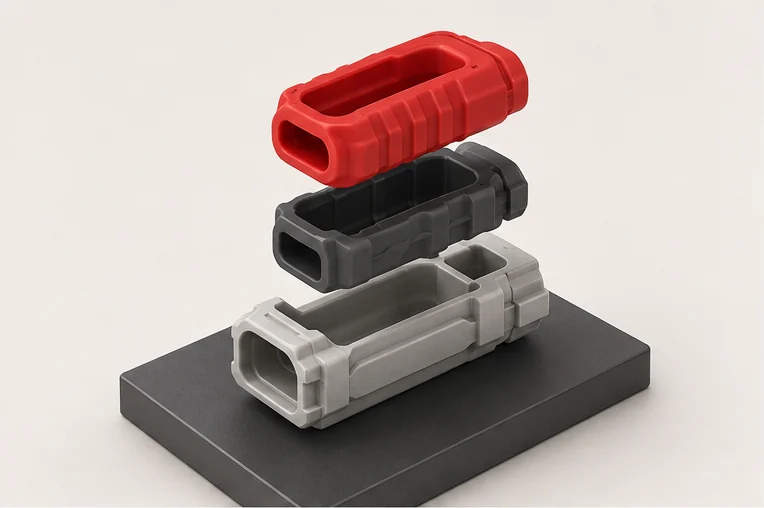
Technisch gehört das Verfahren zur Familie des Mehrkomponentenspritzgusses und erweitert das 2K-Prinzip um eine dritte Material- oder Funktionszone. Die Komponenten werden nacheinander eingespritzt und verbinden sich stoffschlüssig, wo die Werkstoffe chemisch zueinander passen, sonst formschlüssig über Hinterschnitte, Durchbrüche oder strukturierte Kontaktflächen.
Wie der 3K-Spritzguss abläuft
Fünf Schritte, die im Serienbetrieb vollautomatisch in einem geschlossenen Zyklus laufen.
Auslegung und Werkstoffwahl
Kavitäten, Angusssystem und Positionierung werden auf die drei Werkstoffe abgestimmt. Vorher steht die Haftungsprüfung: Welche Paarung verbindet sich stoffschlüssig, wo braucht es eine formschlüssige Lösung. Diese Entscheidung bestimmt das gesamte Werkzeugkonzept.
Erste Komponente einspritzen
Der Grundkörper aus dem tragenden Hartmaterial entsteht zuerst. Er bestimmt Maßhaltigkeit und Steifigkeit des fertigen Bauteils und muss ausreichend abgekühlt sein, bevor die nächste Komponente folgt.
Umsetzen und zweite Komponente
Über Drehteller, Indexplatte, Kernrückzug oder Roboterhandling wechselt der Vorformling in die nächste Kavität. Die zweite Komponente wird an- oder umspritzt. Die Übergabe muss lagegenau erfolgen, sonst entstehen Versatz und undichte Übergänge.
Dritte Komponente einspritzen
Der dritte Werkstoff bringt die verbleibende Funktion ein: Weichzone, Dichtlippe, Sichtscheibe oder Farbakzent. Hier zeigt sich, ob Temperaturführung und Reihenfolge stimmen, denn jede Komponente wird beim nächsten Einspritzvorgang erneut thermisch belastet.
Kühlen, Entformen, Prüfen
Nach der Kühlzeit wird das Bauteil entformt, in der Serie über Roboter-Handling. Vor dem Serienstart steht die Erstmusterprüfung, im Lauf die prozessbegleitende Kontrolle mit dokumentierten Prüfberichten.
Nicht die Summe der Schritte
Ein verbreitetes Missverständnis: Der 3K-Zyklus dauert nicht dreimal so lang wie ein 1K-Zyklus. Bei Drehteller- und Indexplattenwerkzeugen laufen alle Stationen gleichzeitig, in jedem Takt fällt ein fertiges Teil an. Die Zykluszeit richtet sich nach der langsamsten Station, meist der Kühlzeit der dickwandigsten Komponente.
Werkzeugtechniken im Mehrkomponentenspritzguss
Wie der Vorformling von Station zu Station kommt, entscheidet über Zykluszeit, mögliche Geometrie und Werkzeugpreis. Vier Techniken sind im Markt gebräuchlich.
| Technik | Prinzip | Stärke | Grenze |
|---|---|---|---|
| Drehteller | Der Werkzeugträger rotiert zwischen den Spritzstationen | kurze Zykluszeiten, alle Stationen arbeiten parallel | aufwendiger Werkzeugbau, höhere Investition |
| Indexplatte | Eine drehbare Mittelplatte trägt die Kavitäten und taktet weiter | komplexe Geometrien mit mehreren Angusszonen | verlangt sehr präzisen Werkzeugbau |
| Kernrückzug | Schieber im Werkzeug geben Kavitätsbereiche nacheinander frei | kompakt, ohne Dreh- oder Umsetzbewegung | engere geometrische Grenzen |
| Umsetzen | Der Vorformling wird per Robotik in eine andere Kavität übergeben | flexibel, auch über getrennte Werkzeuge | längere Zykluszeit, Toleranzrisiko beim Transfer |
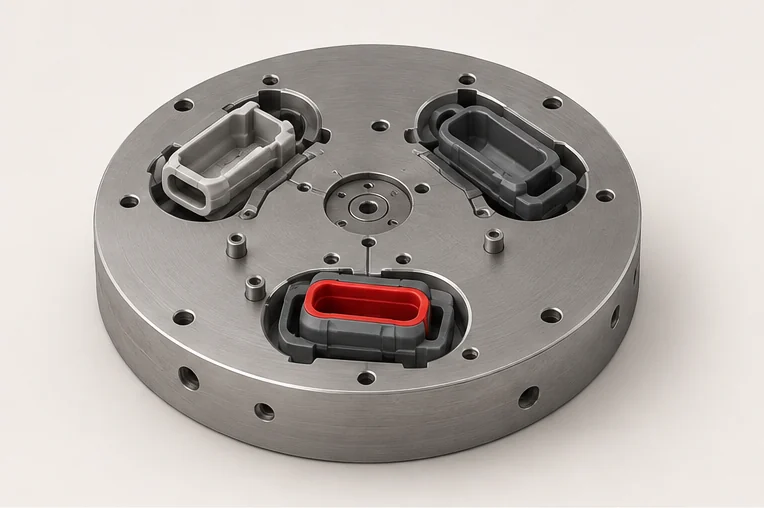
Welche Technik für Ihr Bauteil die richtige ist, klären wir in der Auslegung. Maßgeblich sind Geometrie, geforderte Jahresmenge und die Frage, ob die Komponenten stoffschlüssig haften oder formschlüssig verankert werden müssen.
Abgrenzung zu verwandten Verfahren
| Verfahren | Merkmal | Typischer Einsatz |
|---|---|---|
| 3K-Spritzguss | drei Komponenten in einem geschlossenen Zyklus | Funktionsbauteile mit drei Zonen, Serie |
| 2K-Spritzguss | zwei Komponenten, gleiches Prinzip, einfacheres Werkzeug | Hart-Weich-Griffe, angespritzte Dichtungen |
| Over Moulding | zweistufig, ein fertiges Teil wird separat umspritzt | kleinere Serien, nachträgliche Weichzonen |
| Insert-Technik | ein Metallteil wird eingelegt und umspritzt | Gewindebuchsen, Kontakte, Sensoren |
| Mehrfarbenspritzguss | gleicher Werkstoff, verschiedene Farben | Symboltasten, Sichtblenden ohne Funktionsverbund |
Der Unterschied zum Over Moulding ist der entscheidende: Beim 3K-Spritzguss bleibt das Bauteil zwischen den Komponenten in der Maschine, im selben Zyklus. Keine Zwischenlagerung, keine manuelle Handhabung, keine Verschmutzung der Fügefläche. Genau das macht das Verfahren prozesssicher und großserientauglich.
1K, 2K oder 3K: was passt zu Ihrem Bauteil?
Jede zusätzliche Komponente erhöht Werkzeugaufwand und Prozesskomplexität. Sie muss sich durch eingesparte Montage oder eine Funktion rechnen, die anders nicht erreichbar ist.
| Kriterium | 1K | 2K | 3K |
|---|---|---|---|
| Komponenten | eine | zwei | drei |
| Werkzeugkosten | niedrig | mittel | hoch |
| Konstruktiver Aufwand | gering | mittel | hoch, Haftung und Reihenfolge sind zu klären |
| Montage nach dem Spritzen | Fügen meist nötig | gering | entfällt in der Regel |
| Funktionsintegration | begrenzt | Hart-Weich oder zwei Farben | Struktur, Weichzone und dritte Funktion in einem Teil |
| Typische Anwendung | Gehäuseteile, Strukturbauteile | Griffzonen, angespritzte Dichtungen | Bedienelemente, Gehäuse mit Dichtung und Sichtfenster |
Wann 3K statt 2K? Sobald ein Bauteil drei funktionale Zonen braucht, etwa tragende Hartstruktur, weiche Dichtung und eine dritte Komponente für Optik, Kennzeichnung oder Medienbeständigkeit. Reichen zwei Zonen, ist der 2K-Spritzguss günstiger und schneller am Markt. Wir sagen Ihnen offen, wenn 2K für Ihr Bauteil ausreicht.
Und 4K? Das Prinzip lässt sich um eine vierte Komponente erweitern, in der Praxis kommt das selten vor: Werkzeugkosten und Prozesskomplexität steigen erheblich, während sich der Zusatznutzen meist auch mit drei Komponenten plus einem einfachen Montageschritt erreichen lässt.
Vor- und Nachteile des 3K-Spritzgusses
| Vorteile | Nachteile |
|---|---|
| Montage- und Fügeschritte entfallen, samt zugehöriger Teilelogistik | Höhere Werkzeugkosten durch komplexe Kavitäten- und Umsetztechnik |
| Dauerhafte Hart-Weich-Verbindung ohne Klebstoff, keine Fügestelle als Schwachpunkt | Längere Einricht- und Abstimmzeit beim Serienanlauf |
| Dichtungen entstehen direkt am Bauteil, das erspart eine Fehlerquelle in der Montage | Die Materialkombination muss vor dem Werkzeugbau geprüft sein |
| Größere Designfreiheit, Haptik und Farbgebung ohne Zusatzteile | Höherer konstruktiver Aufwand in der Bauteilauslegung |
| Reproduzierbare Qualität über die gesamte Serie | Bei kleinen Jahresmengen trägt sich das Werkzeug schwerer als bei 2K |
Unterstützung bei der Werkzeugfinanzierung
Gerade bei einem 3K-Werkzeug entscheidet die Anfangsinvestition oft darüber, ob aus dem Projekt ein Investitionsantrag wird. Wir suchen dafür gemeinsam mit Ihnen eine Lösung.
Wöchentliches Update
3K-Werkzeuge brauchen Vorlauf. Während der gesamten Bauphase erhalten Sie wöchentlich den Stand, damit Ihre Planung verlässlich bleibt.
Ehrliche Verfahrensempfehlung
Wenn Ihr Bauteil mit 2K oder mit einem Insert günstiger und schneller ans Ziel kommt, sagen wir das. Ein unnötiges 3K-Werkzeug nutzt niemandem.
Materialien und Haftungspaarungen
Die Materialwahl entscheidet, ob die drei Komponenten dauerhaft halten oder sich unter Belastung trennen. Das ist die wichtigste Weiche im ganzen Projekt.
Hart-Weich-Verbindungen kombinieren einen strukturgebenden Thermoplasten mit einer flexiblen Komponente auf TPE- oder TPV-Basis. ABS und PC bieten hohe Dimensionsstabilität und lassen sich gut einfärben, PP ist die günstige Wahl bei chemischer Beanspruchung, PA und POM kommen zum Einsatz, wo Festigkeit oder Gleiteigenschaften zählen. Weichkomponenten decken je nach Typ Shore-A-Härten von etwa 20 bis 90 ab.
| Hartkomponente | Weichkomponente | Haftung | Hinweis |
|---|---|---|---|
| PP, PP-GF | TPE-S, TPV | gut | chemisch verwandte Basis, die gutmütigste Paarung |
| ABS, PC, PC/ABS | TPE-U (TPU-basiert) | gut | Standardweg für Gehäuse mit Griffzone |
| PA 6, PA6 GF30 | TPE-U, spezielle TPV-Typen | gut mit passendem Typ | Trocknung und Temperaturführung beachten |
| POM | TPE | gering | haftet kaum, formschlüssig verankern |
| PP | TPE-U | gering | unverträgliche Basis, Paarung wechseln |
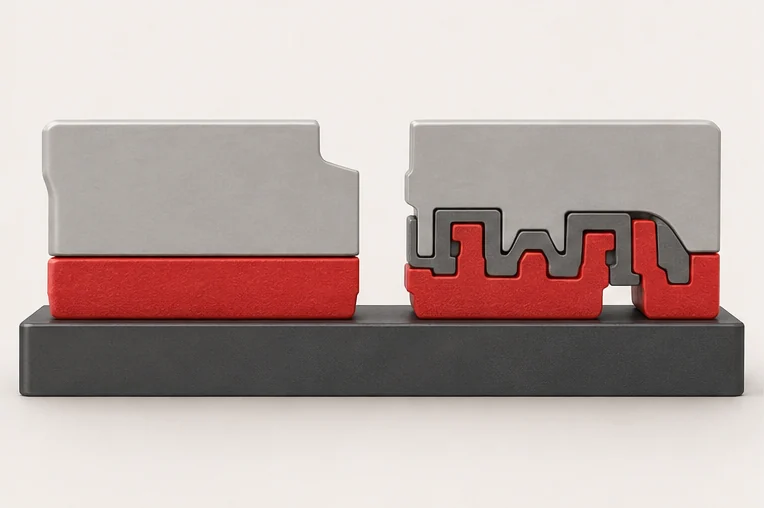
Wo die chemische Affinität fehlt, ist das kein Ausschlusskriterium, sondern eine Konstruktionsaufgabe: Hinterschnitte, Durchbrüche oder strukturierte Kontaktflächen verankern die Komponenten mechanisch. Wichtig ist nur, dass diese Entscheidung vor dem Werkzeugbau fällt und nicht am ersten Musterteil auffällt.
icotek verarbeitet alle gängigen Thermoplaste außer PVC, dazu thermoplastische Elastomere. Flüssigsilikon (LSR) und Duroplaste gehören nicht zu unserem Programm.
3K-Spritzgussteile von icotek
Im 3K-Spritzguss verbinden sich mehrere Kunststoffe zu komplexen Designs. Das lohnt sich überall dort, wo hohe Anforderungen bestehen, etwa bei der Integration eines Logos oder mehrfarbiger Details, und steigert Optik wie Qualität für Ihre Endkunden. Das Verfahren ist wirtschaftlich und erlaubt die schnelle Fertigung anspruchsvoller Teile, die sich mit Verfahren wie dem Tiefziehen nicht realisieren lassen.
Dabei bekommen Sie das komplette Leistungsspektrum aus einer Hand: Beratung, Werkzeugauslegung und Serienfertigung ab dem einzelnen Stück. Aus der Erfahrung mit den unterschiedlichsten Mehrkomponenten-Bauteilen finden wir für Sie die richtige Balance zwischen Komplexität und Wirtschaftlichkeit.
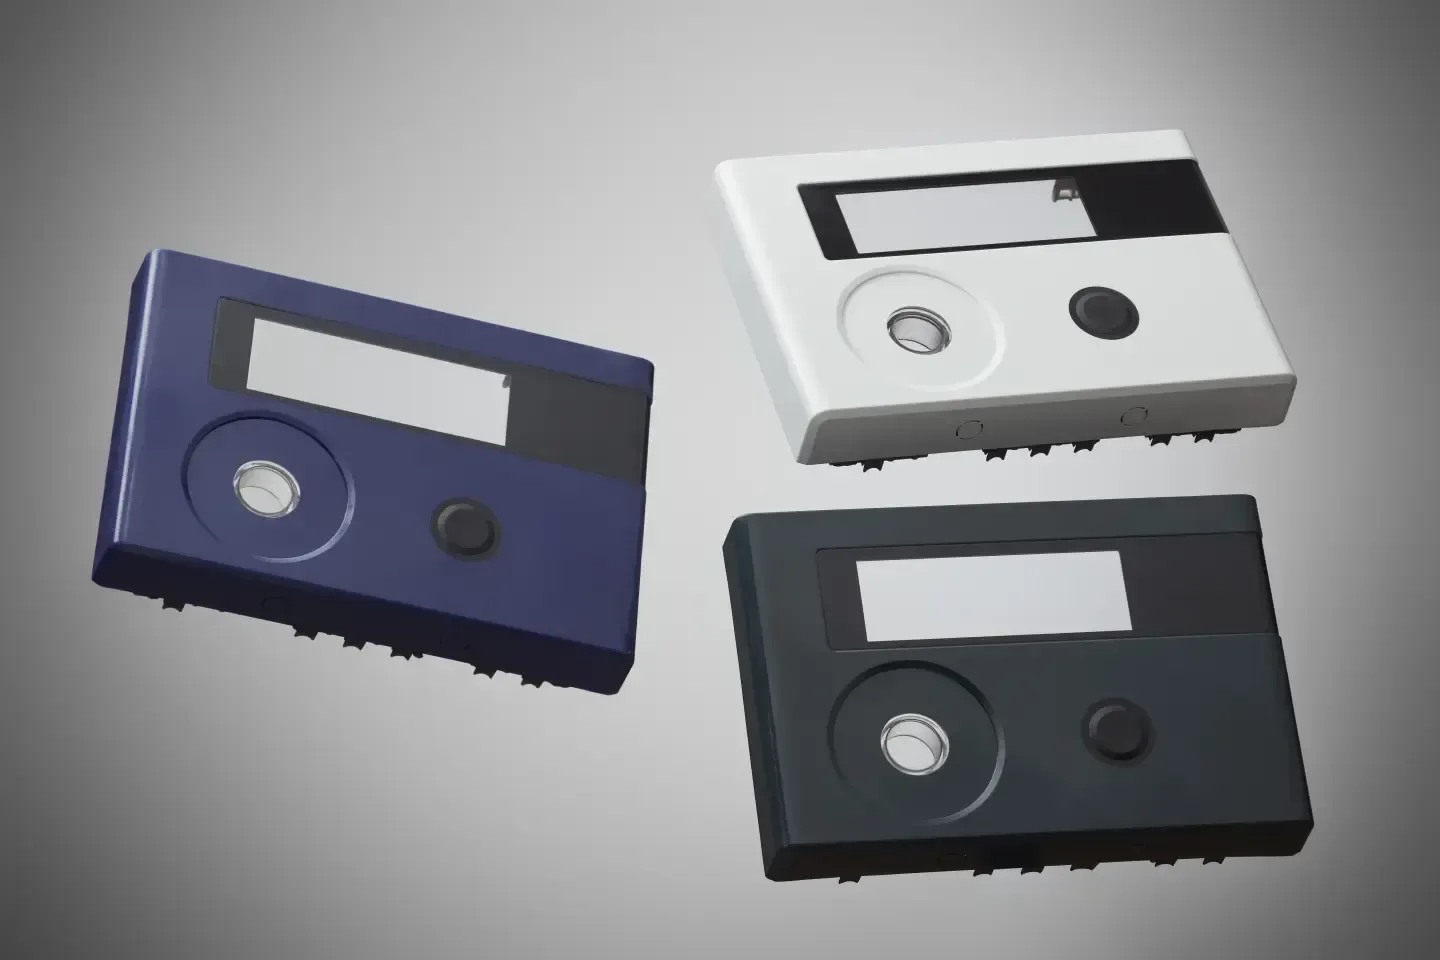
Ein Beispiel aus unserer Serienfertigung ist das Upper Housing: ein Gehäuseoberteil aus ABS, PC und TPE mit Insert, gefertigt im 3K-Spritzguss mit 2+2+2 Kavitäten in einer Stückzahl von 1.000.000 pro Jahr.
Typische Einsatzfelder für 3K-Spritzguss
Gehäuse mit Einlegeteil
Drei Kunststoffkomponenten lassen sich mit einem Insert kombinieren: tragende Struktur, zweite Hartkomponente, Weichzone und ein eingelegtes Funktionsteil in einem Bauteil. So ist das Upper Housing aufgebaut.
Sensorik und Elektronik
Gehäuse mit angespritzter Dichtung und farblich abgesetzter Kennzeichnungszone. Wo statt einer dritten Kunststoffkomponente ein Metallteil oder eine Elektronik integriert werden soll, ist die Insert-Technik der passende Weg.
Bedienelemente und Griffe
Griffe, Bedienknöpfe und Gehäuseschalen erhalten Struktur, Weichzone und Farbakzent in einem Zyklus, ohne nachträgliche Montage.
Übernahme laufender 3K-Serien
Ein Fall, der zunehmend auftritt: Der bisherige Spritzgießer fällt aus, das 3K-Werkzeug steht still, die Serie muss weiterlaufen. Passt das Mehrkomponenten-Werkzeug auf unsere Maschinen, übernehmen wir es, prüfen seinen Zustand, fahren es ein und sichern die Versorgung. Wie das abläuft, steht auf Spritzgießer wechseln.
Was bei icotek möglich ist
Die Rahmendaten für Ihr 3K-Projekt auf einen Blick.
| Verfahren | 1K, 2K, 3K, Insert-Technik, geschäumte Teile, Gasinnendruck und Gasgegendruck |
|---|---|
| Spritzguss und Serienfertigung | in Gaildorf, Baden-Württemberg |
| Bauteil- und Schussgewicht | 0,1 g bis 1.500 g |
| Maximale Werkzeuggröße | ca. 90 × 130 cm |
| Werkstoffe | alle gängigen Thermoplaste außer PVC, dazu TPE und TPU |
| Stückzahl | ab 1 Stück, keine Mindestmenge, laufende Mehrkomponenten-Serien bis in den Millionenbereich pro Jahr |
| Herstellung Serienwerkzeug | 6 bis 20 Wochen je nach Komplexität, Mehrkomponenten-Werkzeuge eher am oberen Ende |
| Erstes Muster | per 3D-Druck innerhalb von 2 Tagen |
| Angebot | in der Regel innerhalb von 72 Stunden nach Eingang der Daten |
| Werkzeuggarantie | der geforderte Jahresbedarf ist bei Standardwerkzeugen bis zu 10 Jahre lang herstellbar |
| Absicherung | Mold-Flow-Analysen vor der Werkzeugfreigabe, Erstmusterprüfung vor Serienstart |
| Qualitätsmanagement | DIN EN ISO 9001 |
Toleranzen legen wir bauteilbezogen nach DIN ISO 20457 fest, der Nachfolgenorm der DIN 16742. Was erreichbar ist, hängt an Geometrie, Werkstoff und Maßlage, deshalb nennen wir belastbare Werte erst, wenn wir Ihr Bauteil gesehen haben.
icotek ist Ihr Partner für 3K-Spritzguss
Vom Standort Gaildorf begleiten wir Ihr 3K-Projekt persönlich, transparent und mit kurzen Lieferzeiten, von der ersten Idee bis zur Serie.
Beratung in jedem Schritt
Wir helfen Ihnen, Ihre Idee umzusetzen, und empfehlen die passenden Materialien und Techniken. Unsere Erfahrung aus vielen Branchen fließt in jedes Projekt ein.
Transparente Produktion
Vom Prototyp bis zur Serie sprechen wir jeden Schritt offen ab. Sie sind jederzeit über den Fortschritt Ihrer Bauteile informiert.
Serie aus Gaildorf
Spritzguss und Serienfertigung in Gaildorf, Baden-Württemberg, mit kurzen Wegen für Abstimmung, Bemusterung und Lieferung von Klein- und Großserien.
In drei Schritten zum 3K-Serienteil
Anfrage & Beratung
Sie senden Idee oder STEP-Daten. Wir klären Werkstoffpaarung, Haftung und Verfahren und erstellen das Angebot in der Regel innerhalb von 72 Stunden.
Werkzeug & Prototyp
Auslegung des Mehrkomponenten-Werkzeugs, erste Muster per 3D-Druck in 2 Tagen, danach das Prototypenwerkzeug für belastbare Funktionstests.
Serie & Weiterbearbeitung
Ab 1 Stück bis zur Großserie, auf Wunsch mit Montage, Bedruckung, Ultraschallschweißen und Verpackung.
Gut zu wissen
Beim 3K-Spritzguss, auch Dreikomponenten-Spritzguss, werden drei verschiedene Kunststoffkomponenten in einem Werkzeug nacheinander eingespritzt und zu einem einteiligen Bauteil verbunden. Die Verbindung entsteht stoffschlüssig, wo die Werkstoffe chemisch zusammenpassen, sonst formschlüssig. Manuelle Montageschritte zwischen den Komponenten entfallen.
2K verarbeitet zwei Komponenten, 3K drei. Das Prinzip ist identisch, mit jeder weiteren Komponente steigen Werkzeugaufwand und Prozesskomplexität. 3K lohnt sich, wenn ein Bauteil drei funktionale Zonen braucht, etwa Struktur, Weichzone und Sichtkomponente. Reichen zwei Zonen, ist der 2K-Spritzguss der wirtschaftlichere Weg.
Da 3K-Spritzgussteile per se komplex sind, brauchen sie eine tiefergehende Planung als gewöhnliche Spritzgussteile. Erste Muster per 3D-Druck liefern wir innerhalb von 2 Tagen. Die Herstellung des Serienwerkzeugs dauert je nach Komplexität 6 bis 20 Wochen, bei Mehrkomponenten-Werkzeugen eher länger, weil vorab mehr technische Aspekte ausgelegt und simuliert werden. Ein genaues Zeitfenster stimmen wir zu Projektbeginn mit Ihnen ab.
Bei icotek sind Serien ab einem einzigen Teil möglich, eine Untergrenze gibt es also nicht. Die Stückzahl richtet sich ganz nach Ihren Wünschen, von der Einzelanfertigung bis zur Großserie. Wirtschaftlich trägt sich ein 3K-Werkzeug allerdings umso besser, je höher die Jahresmenge ist.
Theoretisch gibt es kein Limit nach oben, wir fertigen Serien in beliebiger Stückzahl, auch in Dauerproduktion. Das Upper Housing zum Beispiel läuft bei uns mit 1.000.000 Stück pro Jahr. Die praktische Grenze ist der natürliche Werkzeugverschleiß: Für welche Ausbringungsmenge das Werkzeug ausgelegt wird, besprechen wir vorab mit Ihnen. Ist sie erreicht, wird das Werkzeug instand gesetzt oder erneuert und die Serie fortgesetzt.
Üblich sind Hartkomponenten aus ABS, PC, PC/ABS, PP, PA oder POM mit Weichkomponenten aus TPE oder TPV. Entscheidend ist die Haftungspaarung: PP verbindet sich gut mit TPE-S und TPV, ABS und PC mit TPU-basierten Typen, POM haftet kaum und wird formschlüssig verankert. icotek verarbeitet alle gängigen Thermoplaste außer PVC, kein Flüssigsilikon und keine Duroplaste.
Toleranzen werden bauteilbezogen nach DIN ISO 20457 festgelegt, der Nachfolgenorm der DIN 16742. Was erreichbar ist, hängt von Geometrie, Werkstoff, Schwindung und Maßlage ab, bei Mehrkomponenten-Bauteilen zusätzlich von der Lagegenauigkeit der Umsetzbewegung. Belastbare Werte nennen wir, sobald wir Ihre CAD-Daten gesehen haben, statt pauschale Zahlen zu versprechen.
3C steht für „three components“ und wird international häufig gleichbedeutend mit 3K-Spritzguss verwendet. Der Begriff ist nicht genormt, meint aber immer einen Mehrkomponentenprozess mit drei Materialstationen.
In vielen Fällen ja. Werkzeugverlagerungen kommen bei uns zunehmend vor, auch kurzfristig, wenn der bisherige Lieferant ausfällt. Wir prüfen, ob das Mehrkomponenten-Werkzeug auf unsere Maschinen passt, prüfen seinen Zustand, klären Anguss, Umsetztechnik und Werkstoffpaarung, fahren es auf unseren Maschinen ein und sichern die Serienversorgung. Gerade bei 3K-Werkzeugen lohnt sich die Prüfung früh, weil Nacharbeit an der Umsetzmechanik Zeit kostet. Mehr dazu auf Spritzgießer wechseln.
Vollständige Beratung in jedem Schritt, ein transparenter Prozess vom Prototyp bis zur Serie, die Fertigung in Gaildorf und Werkzeug und Serie aus einer Hand. Dazu kommt: Bei der Werkzeugfinanzierung unterstützt icotek, Sie erhalten während der Werkzeugbauphase wöchentlich ein Update, und Sie sprechen direkt mit der Geschäftsführung.
Lucas Bethke führt icotek in zweiter Generation. Der Familienbetrieb aus Gaildorf fertigt seit 1990 technische Kunststoffteile im Spritzguss, seit 1997 auch im Mehrkomponenten-Verfahren.
Bereit für Ihr Projekt?
Senden Sie uns Ihre Anfrage oder laden Sie direkt Ihre STEP-Daten hoch. Wir sagen Ihnen ehrlich, ob 3K der richtige Weg ist.
Was unsere Kunden über icotek sagen
Ich […] arbeite schon seit über zwanzig Jahren mit der Fa. icotek und war immer sehr zufrieden. Besonders hervorzuheben sind die Schnelligkeit, Flexibilität, faire Preise und das Engagement bei schwierigen und neuen Entwicklungen.
Ihr direkter Draht zur Geschäftsführung
Bei icotek landen Sie nicht in der Warteschleife, sondern sprechen direkt mit Entscheidern. Lucas Bethke und das Team beraten Sie persönlich, ehrlich, schnell und auf Augenhöhe, von der ersten Idee bis zur Serie.