Spritzgussteile aus Kunststoff
Wir verarbeiten alle gängigen Thermoplaste außer PVC und bringen Ihr Bauteil in die Form und Farbe, die Ihre Anwendung verlangt.

Von 0,1 Gramm bis 1,5 Kilogramm
Ob filigranes Präzisionsteil oder großvolumige Baugruppe: Wir haben keine spezielle Gewichtsklasse. Vom Kleinstteil bis zum schweren Funktionsbauteil bringen wir Ihr Produkt in Form.
Technische Teile
Funktions- und Präzisionsbauteile mit engen Toleranzen, aus dem passenden Thermoplast für Ihre Anwendung.
Automotive Teile
Serientaugliche Zubehör- und Halteteile für den Automotive-Bereich, belastbar und reproduzierbar in laufender Serie.
Baugruppen
Komplett montierte Baugruppen bis 1,5 kg, veredelt, bedruckt und einbaufertig aus einer Hand.
- Technische Teile aus allen gängigen Thermoplasten außer PVC
- Automotive Teile in Serienqualität
- Baugruppen bis 1,5 kg, montiert und einbaufertig
- Bauteilgewicht von 0,1 Gramm bis 1,5 Kilogramm
- Form und Farbe nach Ihren Vorgaben
Produktfamilien & Bauteile
Ein Ausschnitt unserer Bauteile und Branchen, klicken Sie sich durch die Beispiele.
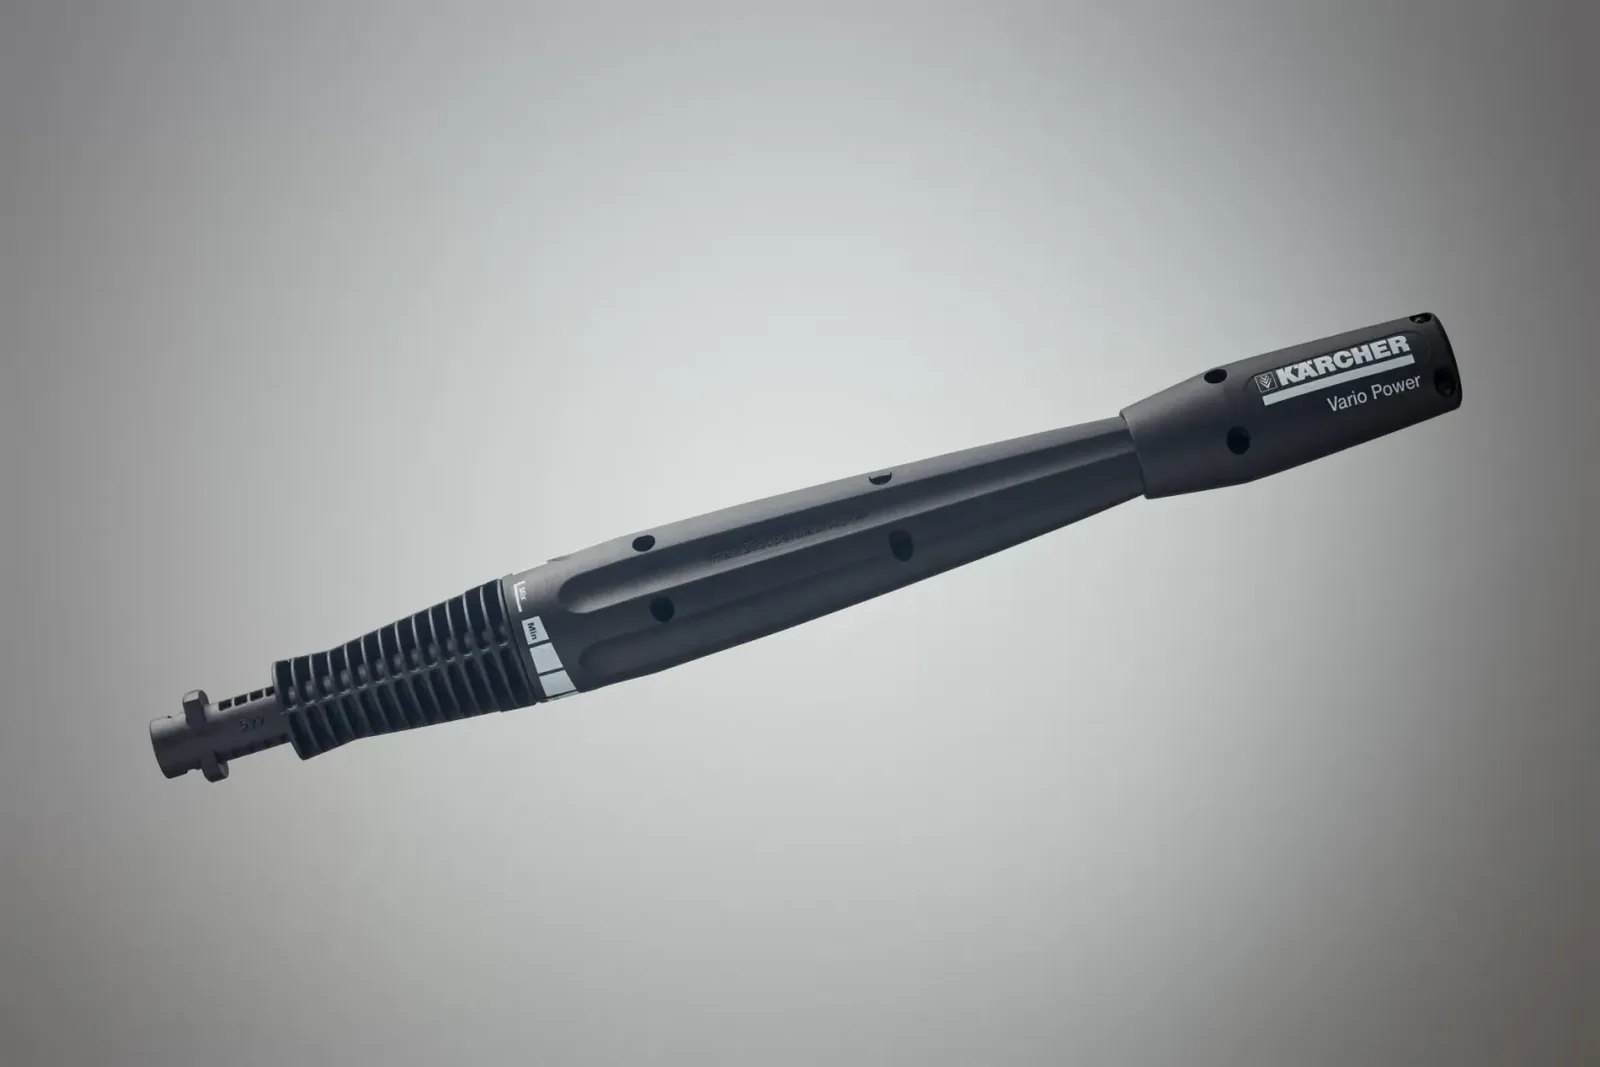
Strahlrohre & Griffpaare
Consumer-Bauteile aus PA6 GF30, gefertigt mit 4 Kavitäten, 100.000 Stück pro Jahr.
Zum Bauteil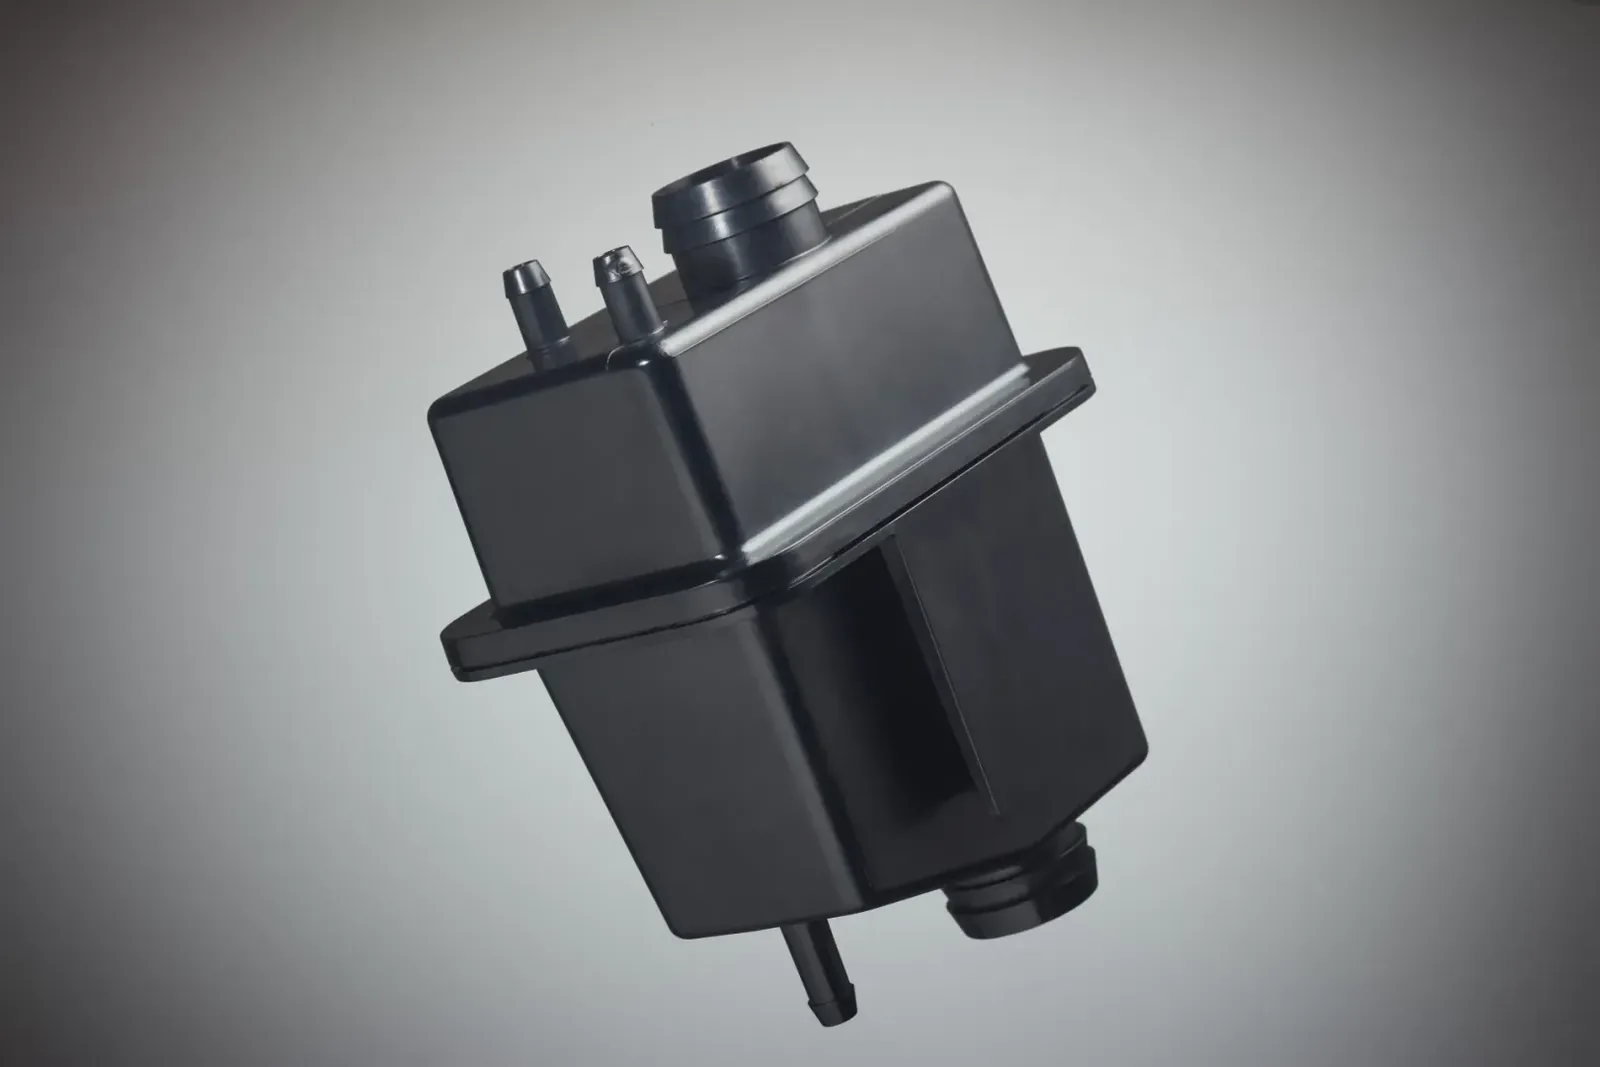
Gas Separator Box
Heizungsbauteil aus hochtemperaturbeständigem PPS, gefertigt mit 4 Kavitäten, 100.000 Stück pro Jahr.
Zum Bauteil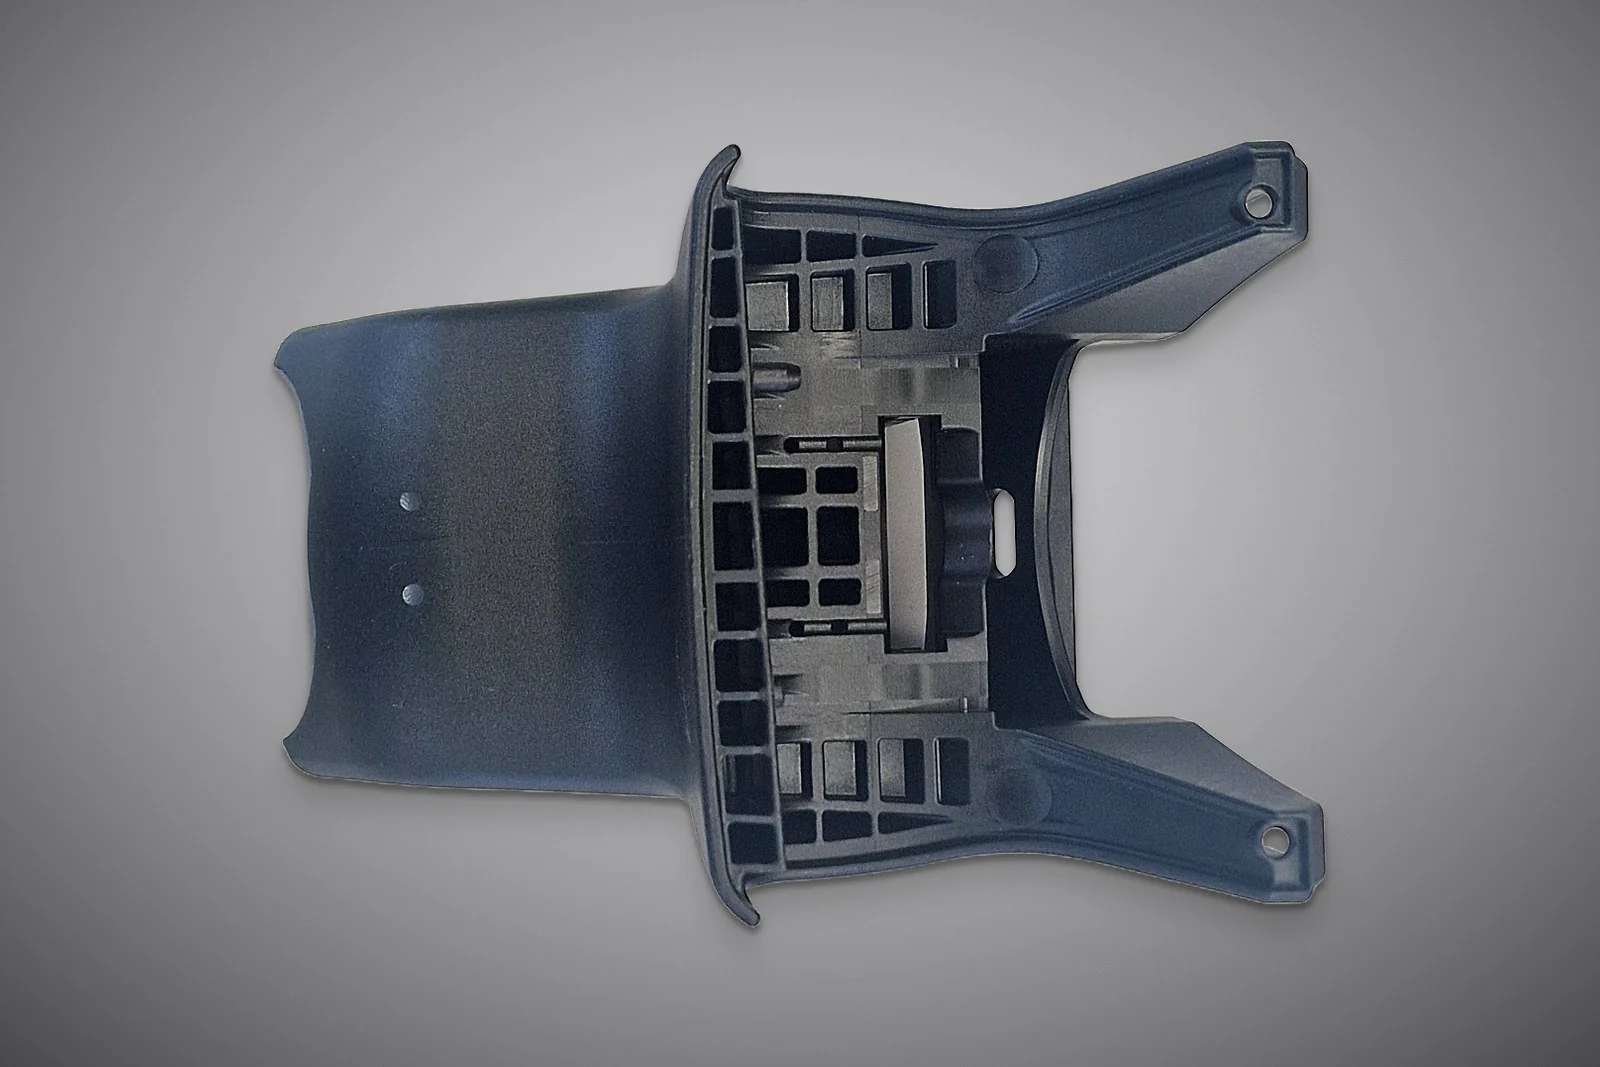
Automotive-Teile
Stützfuß für Passat und Macan aus PA6 GF30, 50.000 Stück pro Jahr.
Zur Branche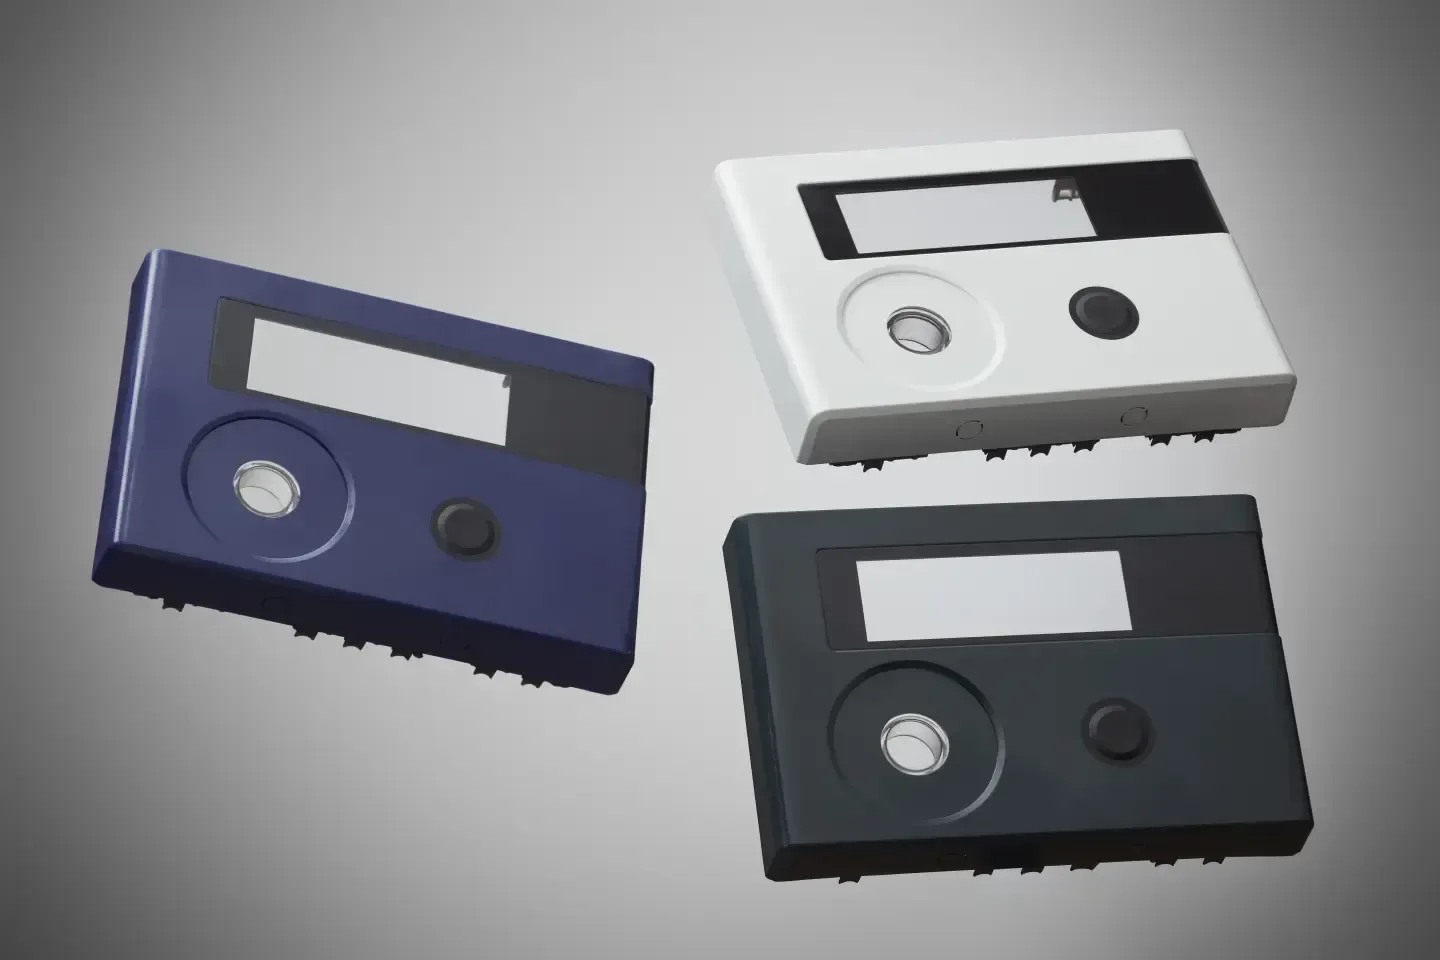
Mehrkomponenten-Teile
Upper Housing aus ABS, PC und TPE mit Insert im 3K-Spritzguss, 2+2+2 Kavitäten, 1.000.000 Stück pro Jahr.
Zum 3K-Spritzguss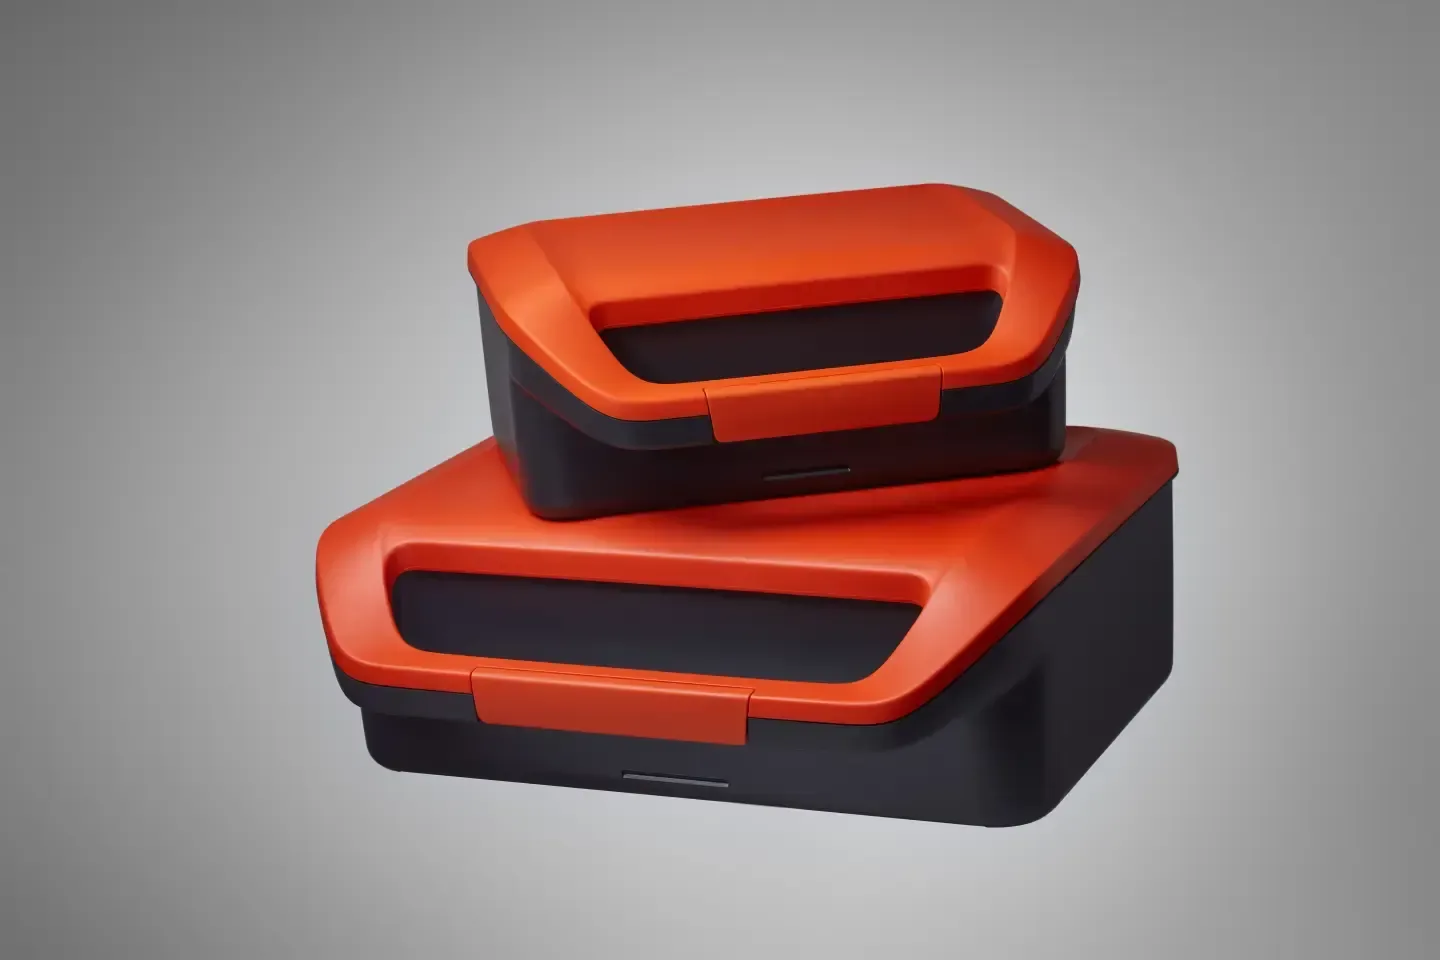
Medizintechnik-Zubehör
Zubehör und Kleinteile für das medizinische Umfeld, etwa die Erste-Hilfe-Koffer des WERO Smart Case aus ABS, 5.000 bis 10.000 Stück pro Jahr.
Zur Branche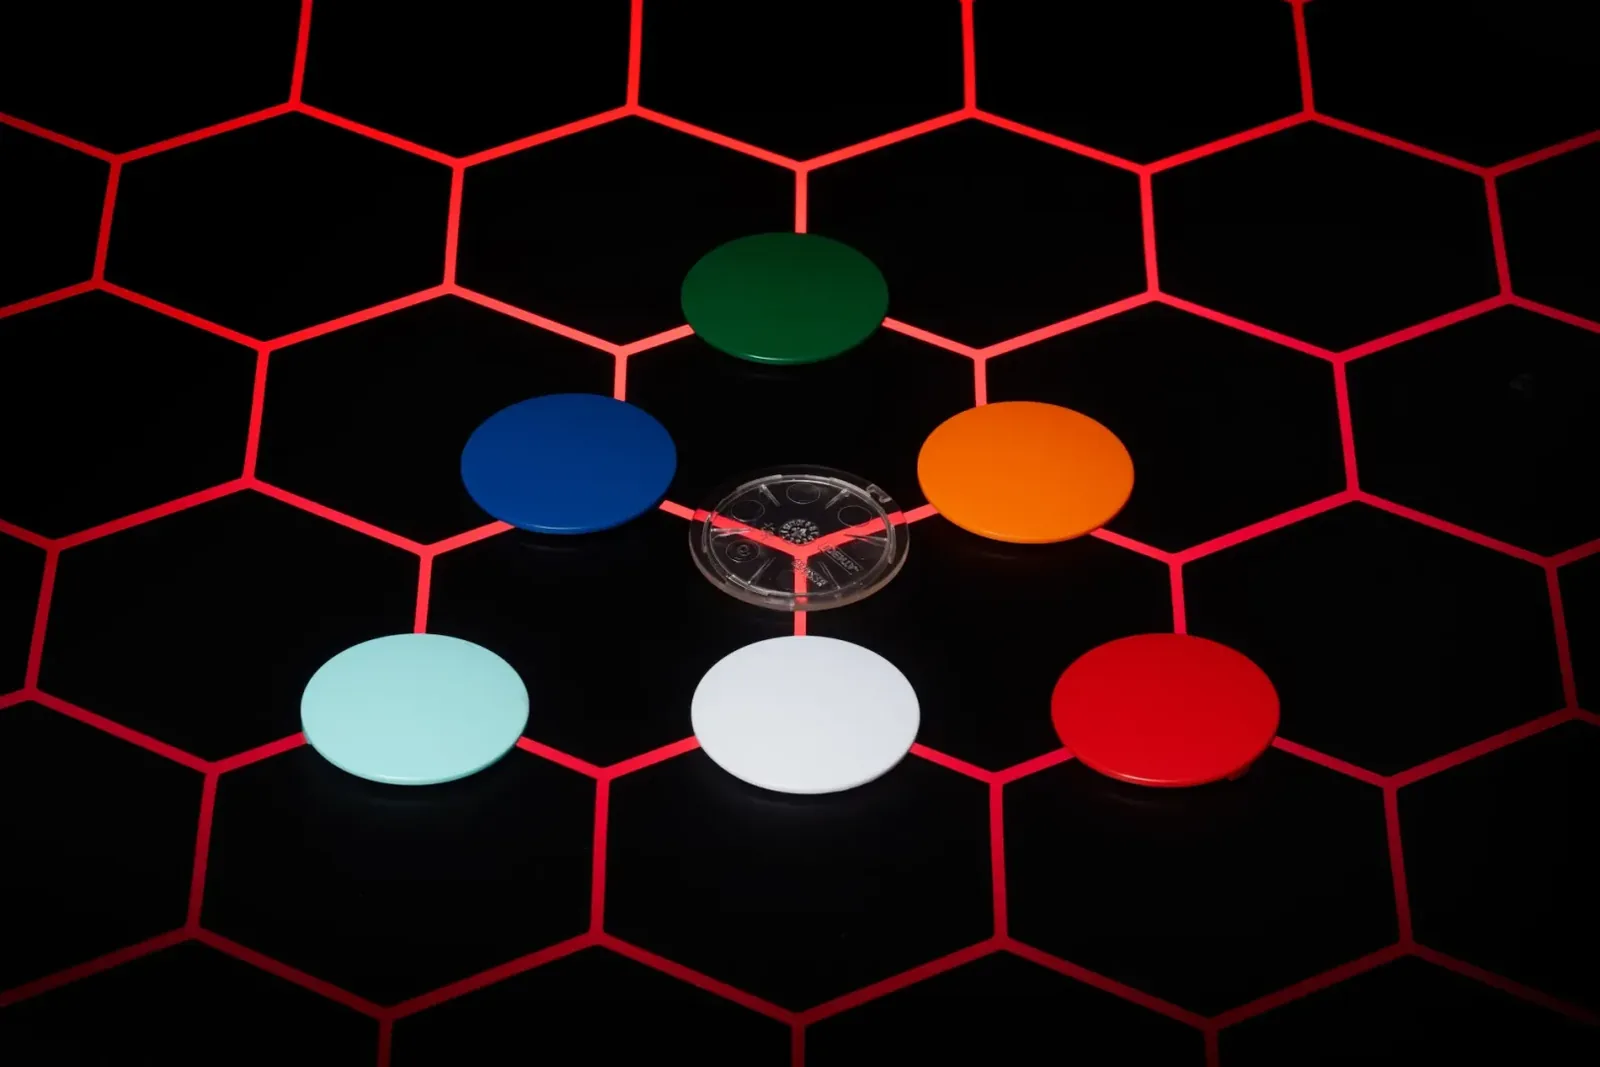
Ausweishalter
Loxx S und Slim aus PC in 28 Farben mit Laseradditiv, 2.000.000 Stück pro Jahr.
Zur BrancheAlle Bauteile nach Branche, mit Werkstoff und Stückzahl, finden Sie unter Referenzen.
Wie ein Spritzgussteil entsteht
Fünf Phasen, die in der Serie vollautomatisch in einem geschlossenen Zyklus ablaufen. Wer sie kennt, versteht auch, woran es liegt, wenn ein Teil nicht stimmt.
Plastifizieren
Das Granulat wird in der beheizten Schnecke aufgeschmolzen. Je nach Werkstoff liegen die Verarbeitungstemperaturen weit auseinander, von etwa 200 bis 260 °C bei PP bis oberhalb von 370 °C bei PEEK. Gleichzeitig dosiert die Schnecke das Schussvolumen.
Einspritzen
Die Schmelze wird unter hohem Druck in die Kavität gedrückt. Fließgeschwindigkeit und Einspritzprofil bestimmen, wo Bindenähte entstehen und wie die Oberfläche ausfällt.
Nachdruck und Kühlen
Der Nachdruck gleicht die Schwindung aus, das ist entscheidend für die Maßhaltigkeit. Parallel kühlt das Werkzeug das Teil ab. Diese Phase beansprucht den größten Teil der Zykluszeit.
Entformen
Auswerferstifte lösen das Teil aus der Kavität, in der Serie über Roboter-Handling. Hinterschnitte brauchen Schieber oder Kernzüge und machen das Werkzeug aufwendiger.
Nachbearbeiten
Angüsse entfernen, veredeln, bedrucken, ultraschallschweißen, Baugruppen montieren. Auf Wunsch verlässt das Teil das Haus einbaufertig.
Wie das Verfahren im Detail funktioniert und welche Maschinentechnik dahintersteht, steht auf der Seite Spritzguss.
Welche Art von Spritzgussteil brauchen Sie?
Nicht jedes Bauteil lässt sich aus einem einzigen Material fertigen. Geometrie, Funktion und Stückzahl entscheiden.
| Variante | Typische Bauteile | Stärke | Bei icotek |
|---|---|---|---|
| 1K-Spritzguss | Gehäuse, Halter, Strukturteile | einfachstes Werkzeug, kürzeste Zykluszeit | ja |
| 2K-Spritzguss | Griffzonen, angespritzte Dichtungen, Zwei-Farb-Teile | Funktionsintegration ohne Montage | ja |
| 3K-Spritzguss | Bauteile mit drei Funktionszonen | maximale Integration in einem Zyklus | ja |
| Insert-Technik | Gewindebuchsen, Kontakte, Sensoren, Magnete | Metall und Kunststoff fest verbunden, ohne Fügeschritt | ja |
| Geschäumte Teile | Leichtbauteile, dickwandige Bauteile | weniger Gewicht, weniger Einfallstellen | ja, chemisches Schäumverfahren |
| Gasinnendruck | dickwandige oder rippenreiche Teile | Hohlräume ohne Einfallstellen | ja |
Leichte, geschäumte Bauteile fertigt icotek im chemischen Schäumverfahren mit Treibmittel. Je nach Bauteil kommen auch das physikalische MuCell-Verfahren oder expandierbare Mikrosphären (Expancel) in Frage.
Worauf es bei der Konstruktion ankommt
- 0,1 g bis 1,5 kg
- Schussgewicht, das wir abbilden
- ca. 90 × 130 cm
- maximale Werkzeuggröße
Die meisten Fehlerbilder an Spritzgussteilen entstehen nicht in der Maschine, sondern am Bildschirm. Vier Punkte entscheiden über das Ergebnis.
| Wandstärken | Möglichst gleichmäßig halten. Dicke Bereiche kühlen langsamer ab und ziehen sich zusammen, dort entstehen Einfallstellen. Abrupte Übergänge erzeugen Verzug. |
|---|---|
| Entformungsschrägen | Ohne Schräge lässt sich ein Teil nur schwer und mit Spuren auswerfen. Bei icotek beginnen Formschrägen ab 0,5 Grad, genarbte Flächen brauchen ab 2,5 Grad, je nach Oberfläche und Werkstoff auch mehr. |
| Radien | Scharfe Innenkanten sind Kerbstellen und stören den Schmelzefluss. Ein Radius kostet nichts und verbessert Festigkeit wie Füllverhalten. |
| Hinterschnitte | Lassen sich über Schieber oder Kernzüge lösen, machen das Werkzeug aber aufwendiger. Oft lässt sich ein Hinterschnitt durch eine kleine Änderung an der Geometrie vermeiden. |
| Toleranzen | Werden bauteilbezogen nach DIN ISO 20457 festgelegt, der Nachfolgenorm der DIN 16742. Was erreichbar ist, hängt an Geometrie, Werkstoff und Schwindung. |
Wir sehen uns Ihre Geometrie kunststoffgerecht an, bevor das Werkzeug ausgelegt wird, und melden uns, wenn eine Änderung das Bauteil günstiger oder prozesssicherer macht. Mold-Flow-Analysen sichern die Auslegung ab, damit sich Füllverhalten und Bindenähte nicht erst im Musterlauf zeigen.
Passenden Werkstoff wählen
Vom hochgefüllten Konstruktionswerkstoff bis zum weichen Elastomer: Wir verarbeiten alle gängigen Thermoplaste (ausgenommen PVC) und beraten Sie bei der Materialauswahl für Ihre Anwendung.
Häufige Fragen zu Spritzgussteilen
Das Schussgewicht reicht von 0,1 g bis 1,5 kg, die maximale Werkzeuggröße liegt bei etwa 90 × 130 cm. Größere Formteile sind im Spritzguss grundsätzlich möglich, gehören aber nicht zu unserem Fertigungsbereich. Schicken Sie uns Ihre STEP-Daten, dann sagen wir Ihnen verbindlich, ob Ihr Bauteil passt.
Ab einem Stück, eine Mindestmenge gibt es nicht. Nach oben laufen Serien bis in den Millionenbereich pro Jahr, auch in Dauerproduktion. Für Muster und Vorserien fertigen wir über Prototypenwerkzeuge, erste Muster gibt es per 3D-Druck innerhalb von zwei Tagen.
Aus allen gängigen Thermoplasten, ausgenommen PVC. Von Standardkunststoffen wie PP, PE und ABS über technische Werkstoffe wie PA 6, POM, PBT und PC bis zu Hochleistungsthermoplasten wie PPS. Als Weichkomponente im Mehrkomponenten-Spritzguss kommen TPE und TPU hinzu. Duroplaste und Flüssigsilikon gehören nicht zum Fertigungsbereich.
Toleranzen werden bauteilbezogen nach DIN ISO 20457 festgelegt, der Nachfolgenorm der DIN 16742. Was erreichbar ist, hängt von Geometrie, Werkstoff, Wandstärke und Schwindungsverhalten ab. Kritische Maße stimmen wir vor der Werkzeugauslegung mit Ihnen ab.
Beim 1K-Spritzguss besteht das Teil aus einem Werkstoff. Beim 2K-Spritzguss werden zwei Komponenten in einem Werkzeugzyklus verbunden, etwa ein harter Grundkörper mit einer weichen Griffzone. Beim 3K-Spritzguss sind es drei. Jede weitere Komponente erhöht den Werkzeugaufwand und muss sich durch eine eingesparte Montage oder eine Funktion rechnen.
Ja. Veredeln, Bedrucken, Ultraschallschweißen, Alubedampfen und die Montage von Baugruppen gehören zum Leistungsumfang. Auf Wunsch verlässt das Bauteil das Haus einbaufertig, verpackt nach Ihrer Vorgabe und geliefert über KANBAN, Konsignation oder FIFO.
In der Regel innerhalb von 72 Stunden nach Eingang Ihrer Daten. Am schnellsten geht es mit 3D-Daten im STEP-Format, der Angabe zum Werkstoff oder zur Anforderung und der geplanten Stückzahl.
Lucas Bethke führt icotek in zweiter Generation. Der Familienbetrieb aus Gaildorf fertigt seit 1990 technische Kunststoffteile im Ein-, Zwei- und Dreikomponenten-Spritzguss, ab einem Stück ohne Mindestmenge.
Bereit für Ihr Projekt?
Senden Sie uns Ihre Anfrage oder laden Sie direkt Ihre STEP-Daten hoch. Wir melden uns schnell, versprochen.
Was unsere Kunden über icotek sagen
Ich […] arbeite schon seit über zwanzig Jahren mit der Fa. icotek und war immer sehr zufrieden. Besonders hervorzuheben sind die Schnelligkeit, Flexibilität, faire Preise und das Engagement bei schwierigen und neuen Entwicklungen.
Ihr direkter Draht zur Geschäftsführung
Bei icotek landen Sie nicht in der Warteschleife, sondern sprechen direkt mit Entscheidern. Lucas Bethke und das Team beraten Sie persönlich, ehrlich, schnell und auf Augenhöhe, von der ersten Idee bis zur Serie.