Kunststoffverarbeitung
Aus Granulat wird ein Bauteil mit definierten Eigenschaften. Welche Verfahren es dafür gibt, wie sie sich unterscheiden und welches zu welchem Bauteil passt: ein Überblick über die Kunststoffverarbeitung nach DIN 8580.
Das Wichtigste in Kürze
- DIN 8580 kennt sechs Hauptgruppen von Fertigungsverfahren. Für die Kunststoffverarbeitung sind drei davon zentral: Urformen (Spritzgießen, Extrusion, Blasformen), Umformen (Thermoformen, Biegen) und Fügen (Schweißen, Kleben).
- Die drei Werkstoffgruppen sind Thermoplaste (schmelzbar, gut recyclingfähig), Duroplaste (nach dem Aushärten nicht mehr schmelzbar) und Elastomere (gummielastisch).
- Verarbeitung erzeugt Form aus Rohstoff. Bearbeitung verändert ein fertiges Bauteil durch Fräsen, Drehen oder Bohren. Beide werden häufig verwechselt.
- Welches Verfahren passt, entscheiden Geometrie, Stückzahl und Budget. Spritzguss bei komplexen Teilen in Serie, Extrusion bei Endlosprofilen, Blasformen bei Hohlkörpern, Thermoformen bei flächigen Teilen.
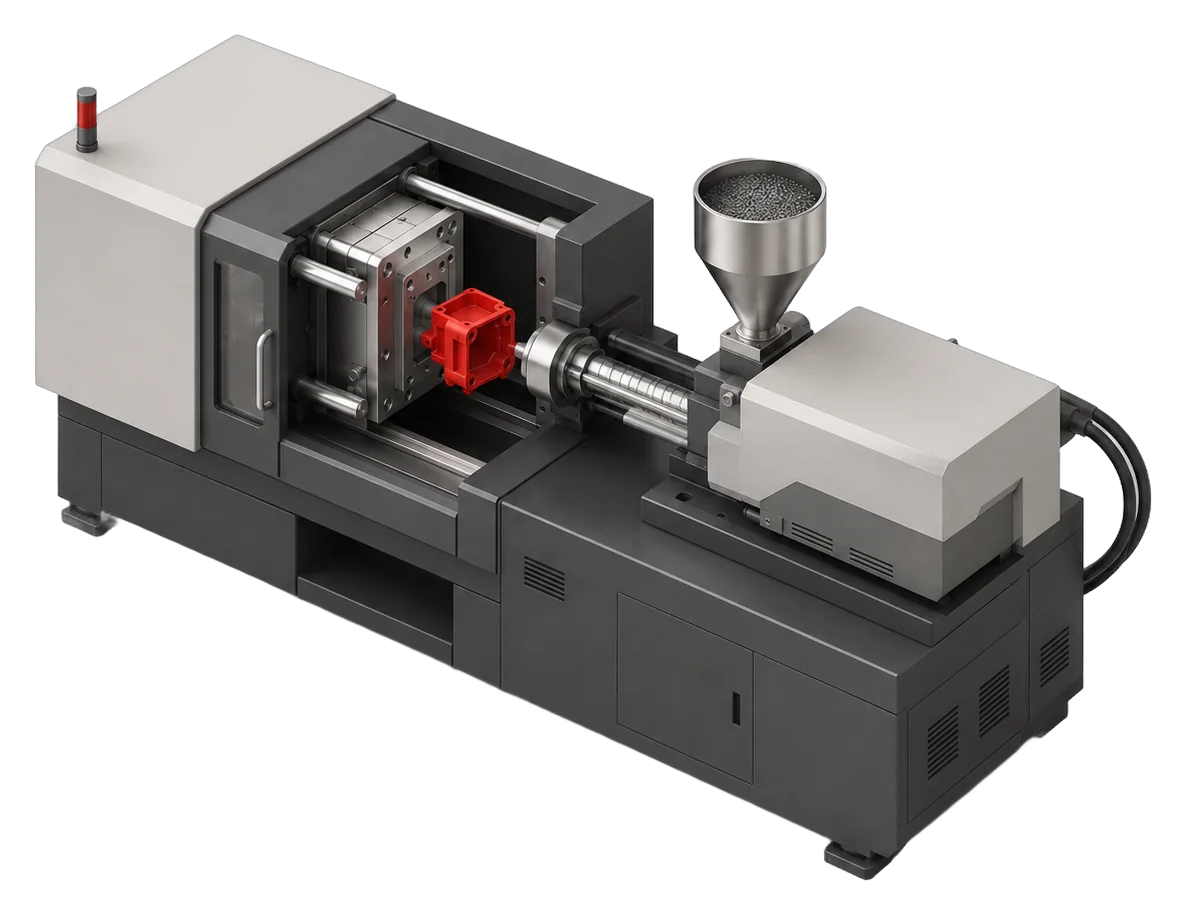
- icotek betreibt davon den Spritzguss, in einem, zwei und drei Komponenten, dazu die Insert-Technik. Die übrigen Verfahren beschreibt diese Seite zur Einordnung, sie gehören nicht zum Fertigungsbereich.
Was Kunststoffverarbeitung bedeutet
- Verarbeitung
- erzeugt Form aus Rohstoff
- Bearbeitung
- verändert ein fertiges Bauteil
Kunststoffverarbeitung bezeichnet alle Verfahren, mit denen Kunststoff, meist als Granulat, in eine feste Form gebracht wird, bis ein gebrauchsfertiges Bauteil entsteht. Nach DIN 8580 gehören diese Prozesse zu den Ur- und Umformverfahren.
Der Unterschied zur Kunststoffbearbeitung ist einfach zu merken: Verarbeitung erzeugt Form, Bearbeitung entfernt Material. Wer ein Bauteil fräst, dreht oder bohrt, bearbeitet es. Wer Granulat aufschmilzt und in eine Kavität spritzt, verarbeitet es. In der Praxis greifen beide ineinander, etwa wenn ein Spritzgussteil nachträglich eine Bohrung bekommt.
Wirtschaftlich ist die Branche ein erheblicher Faktor. Nach Angaben des Gesamtverbands Kunststoffverarbeitende Industrie (GKV) erwirtschafteten die Betriebe mit 20 und mehr Beschäftigten in Deutschland 2025 mit rund 307.000 Beschäftigten einen Umsatz von 68,2 Milliarden Euro und verarbeiteten dabei etwa 11,8 Millionen Tonnen Kunststoff.
Thermoplaste, Duroplaste, Elastomere
Jede der drei Gruppen reagiert grundlegend anders auf Wärme. Genau das entscheidet darüber, welche Verarbeitungsverfahren überhaupt möglich sind.
| Eigenschaft | Thermoplaste | Duroplaste | Elastomere |
|---|---|---|---|
| Verhalten bei Wärme | schmelzbar, wiederholt aufschmelzbar | nicht schmelzbar, chemisch vernetzt | nicht schmelzbar, aber elastisch |
| Recyclingfähigkeit | gut | kaum möglich | eingeschränkt |
| Ausgangsform | Granulat | Flüssigharz, Pulver | Granulat, Compound |
| Beispiele | PP, PE, ABS, PA 6, POM, PC | Polyurethan, Epoxidharz | Silikon, TPE, TPV |
| Bei icotek | ja, alle gängigen außer PVC | nein | als Weichkomponente im Mehrkomponenten-Spritzguss (TPE, TPU, TPV), kein Silikon |
Thermoplaste
Sie erweichen beim Erhitzen, lassen sich formen und behalten nach dem Abkühlen ihre Gestalt. Der Zyklus ist wiederholbar, was das Recycling erleichtert. Sie sind der Werkstoff des Spritzgusses und decken vom Verpackungsteil bis zum Strukturbauteil ein breites Feld ab.
Duroplaste
Sie vernetzen bei der Verarbeitung chemisch und irreversibel. Das Ergebnis ist hohe Wärme- und Formbeständigkeit, aber einmal ausgehärtet lassen sie sich weder umschmelzen noch konventionell recyceln.
Elastomere
Sie dehnen sich stark und kehren in ihre Ausgangsform zurück. Thermoplastische Elastomere wie TPE, TPU und TPV verhalten sich in der Verarbeitung wie Thermoplaste und sind deshalb die Weichkomponente im 2K-Spritzguss.
Die Verfahren nach DIN 8580
Die Norm ordnet alle Fertigungsverfahren danach, wie sich der Zusammenhalt des Werkstoffs verändert. Sie kennt sechs Hauptgruppen: Urformen, Umformen, Trennen, Fügen, Beschichten und Stoffeigenschaft ändern. In der Kunststoffverarbeitung sind vor allem die drei folgenden im Einsatz. Das Trennen gehört zur Kunststoffbearbeitung, dem Fräsen, Drehen und Bohren.
Urformen: aus Granulat wird ein Körper
| Spritzgießen | Granulat wird plastifiziert und unter Druck in eine geschlossene Kavität eingespritzt, wo es abkühlt. Liefert maßhaltige Formteile mit komplexer Geometrie, reproduzierbar über die gesamte Serie. Eines der wichtigsten Verfahren und das, was icotek macht. Mehr dazu unter Spritzguss. |
|---|---|
| Extrusion | Eine Schnecke fördert die Schmelze kontinuierlich durch eine Düse, der Strang wird abgezogen und gekühlt. So entstehen Rohre, Profile, Folien und Kabelummantelungen mit konstantem Querschnitt. |
| Blasformen | Ein Schlauch aus Schmelze wird in eine zweiteilige Form geblasen und kühlt an der Wandung ab. Das klassische Verfahren für Hohlkörper wie Flaschen und Kanister. |
| Rotationsformen | Pulverförmiger Kunststoff schmilzt in einer beheizten, rotierenden Form gleichmäßig an der Wandung. Geeignet für großvolumige Teile wie Tanks und Behälter in kleinen bis mittleren Stückzahlen. |
| Kalandrieren | Schmelze wird zwischen beheizten Walzen zu Platten oder Folien ausgewalzt. Typisch für Bodenbeläge und technische Folien. |
| Schäumen | Ein Treibmittel oder ein eingebrachtes Gas erzeugt eine zellige Struktur. Das senkt das Gewicht bei vergleichsweise guter Steifigkeit und reduziert Einfallstellen. Leichte, geschäumte Bauteile fertigt icotek im chemischen Schäumverfahren mit Treibmittel. Je nach Bauteil kommen auch das physikalische MuCell-Verfahren oder expandierbare Mikrosphären (Expancel) in Frage. |
Umformen: ein Halbzeug bekommt eine neue Gestalt
| Thermoformen | Auch Tiefziehen genannt. Eine Folie oder Platte wird erhitzt, bis sie plastisch verformbar ist, über ein Werkzeug gezogen und durch Abkühlen fixiert. Typisch für Verpackungsschalen und flächige Innenverkleidungen. |
|---|---|
| Biegen und Streckformen | Halbzeuge wie Stäbe, Rohre und Platten bekommen definierte Winkel oder Radien. Häufig bei Abdeckungen und Profilen. |
Fügen: aus Teilen wird eine Baugruppe
| Ultraschallschweißen | Hochfrequente Schwingungen erzeugen lokale Reibungswärme und schmelzen die Fügeflächen an. Schnell und gut automatisierbar. icotek setzt das Verfahren in der Nachbearbeitung ein. |
|---|---|
| Heizelementschweißen | Ein beheiztes Werkzeug schmilzt beide Fügeflächen an, danach werden sie zusammengepresst. |
| Vibrationsschweißen | Eine lineare Relativbewegung zwischen den Fügepartnern erzeugt die nötige Wärme. Geeignet für großflächige Verbindungen. |
| Kleben | Verbindet auch unterschiedliche Werkstoffe und dünnwandige Teile, die Schweißen beschädigen würde. Der Klebstoff muss zum Kunststoff passen, bei unpolaren Oberflächen wie PP ist eine Vorbehandlung nötig. |
| Mechanisches Verbinden | Nieten, Schrauben, Clipsen. Erste Wahl, wo eine lösbare Verbindung oder eine Montage ohne Wärmeeintrag gefordert ist. |
Ein Hinweis zur Einordnung: Beim 2K-Spritzguss und in der Insert-Technik entfällt das Fügen ganz, weil die Verbindung bereits im Werkzeug entsteht. Genau darin liegt der wirtschaftliche Vorteil dieser Verfahren.
Welches Verfahren passt zu welchem Bauteil?
Die Antwort hängt an drei Größen: Geometrie, Stückzahl und Budget für das Werkzeug.
| Verfahren | Geometrie | Werkzeugkosten | Typische Produkte | Taktung |
|---|---|---|---|---|
| Spritzgießen | komplexe 3D-Geometrien, Funktionsintegration | hoch | Gehäuse, Zahnräder, Halterungen, Sensorträger | Sekunden bis Minuten je Schuss |
| Extrusion | konstanter Querschnitt, endlos | mittel | Profile, Rohre, Folien | kontinuierlich |
| Blasformen | Hohlkörper | mittel | Flaschen, Kanister, Behälter | Sekunden bis Minuten |
| Thermoformen | flächig, geringe Tiefe | niedrig | Verpackungsschalen, Abdeckungen | Sekunden |
Als Entscheidungshilfe: Bei komplexer Geometrie und Funktionen, die im Bauteil stecken sollen, führt kaum ein Weg am Spritzguss vorbei, trotz der höheren Werkzeugkosten. Für flächige Teile mit kleinem Budget ist Thermoformen die günstigere Wahl. Geht es um ein Endlosprofil, ist es die Extrusion, und bei Hohlkörpern das Blasformen.
Und die Stückzahl? Anders als oft behauptet gibt es beim Spritzguss keine feste Untergrenze. icotek fertigt ab einem Stück ohne Mindestmenge, für Muster und Vorserien auch über Prototypenwerkzeuge. Ob sich ein Serienwerkzeug rechnet, hängt vom Bauteil ab, nicht von einer pauschalen Zahl.
Welchen Ausschnitt icotek abdeckt
Die Kunststoffverarbeitung ist breit. Wir sind bewusst nicht in allem zu Hause, sondern im Spritzguss, und dort tief.
Spritzguss
Ein-, Zwei- und Dreikomponenten-Spritzguss, dazu geschäumte Teile, Gasinnendruck und Gasgegendruck. Von 0,1 g bis 1,5 kg Schussgewicht.
Zur LeistungInsert-Technik
Metallgewinde, Kontakte, Magnete und Sensoren werden direkt umspritzt. Die Verbindung entsteht im Werkzeug, ein Fügeschritt entfällt.
Zur LeistungWerkzeug- und Formenbau
Wir legen das Werkzeug aus, betreuen den Bau und stellen es bereit, inklusive Mehrkavitäten- und Etagenwerkzeugen.
Zur LeistungWas nicht dazugehört
Damit es keine Missverständnisse gibt: Extrusion, Blasformen, Thermoformen, Rotationsformen und Kalandrieren gehören nicht zu unserem Fertigungsbereich. Ebenso wenig verarbeiten wir Duroplaste, Flüssigsilikon oder PVC. 3D-Druck setzen wir ausschließlich als Prototypenmittel ein, nicht als Fertigungsdienstleistung.
Wenn Ihr Bauteil eines dieser Verfahren braucht, sagen wir das offen und verweisen Sie weiter. Wenn es in den Spritzguss gehört, sind Sie bei uns richtig, von der Werkstoffauswahl über die Werkzeugauslegung bis zur laufenden Serie.
Vom Granulat zum fertigen Bauteil
Zwischen der ersten Zeichnung und dem Serienteil liegen mehrere Stufen. Jede beeinflusst das Ergebnis, und die frühen am stärksten.
Anforderungen klären
Welche Kräfte, welche Temperatur, welches Medium, welche Toleranz, welche Stückzahl. Hier entscheidet sich, ob ein Prototypen- oder ein Serienwerkzeug sinnvoll ist.
Werkstoff auswählen
Mechanik, Temperaturbeständigkeit, Chemikalienbeständigkeit und Optik bestimmen die Wahl. Eine Übersicht bietet die Seite Werkstoffe.
Werkzeug auslegen
Kavitätenzahl, Angusssystem, Kühlung und Entformung werden festgelegt. Mold-Flow-Analysen sichern die Auslegung ab, bevor Stahl bearbeitet wird.
Granulat trocknen
Hygroskopische Werkstoffe wie PA oder PBT ziehen Feuchtigkeit. Wird sie nicht entfernt, entstehen Schlieren oder das Material versagt mechanisch.
Spritzgießen
Das Granulat wird plastifiziert und eingespritzt. Beim Abkühlen schwindet der Kunststoff, und zwar je nach Werkstoff unterschiedlich stark. Das Werkzeug kalkuliert diese Schwindung vorab ein.
Nachbearbeiten
Angüsse entfernen, veredeln, bedrucken, ultraschallschweißen, Baugruppen montieren. Auf Wunsch verlässt das Teil das Haus einbaufertig.
Prüfen
Erstmusterprüfung vor dem Serienstart, danach prozessbegleitende Maß- und Sichtprüfung mit rückverfolgbarer Dokumentation, nach DIN EN ISO 9001.
Verpacken und liefern
Bauteilgerecht verpackt und termingerecht versendet, auf Wunsch über KANBAN, Konsignation oder FIFO-Lagerung.
Recycling und Ressourceneffizienz
- Thermoplaste
- lassen sich einschmelzen und erneut verarbeiten
- Duroplaste
- nach dem Aushärten nicht mehr schmelzbar
Kunststoff und Kreislaufwirtschaft schließen sich nicht aus, es kommt auf den Werkstoff und das Verfahren an.
Mechanisches Recycling, also Zerkleinern, Waschen und Regranulieren, ist das meistgenutzte Verfahren. Es ist energieeffizient, stößt aber bei stark verunreinigten oder gemischten Fraktionen an Grenzen. Dort setzt das chemische Recycling an: Pyrolyse und Depolymerisation zerlegen Polymere in ihre Ausgangsstoffe und erreichen Materialqualitäten, die mechanisch kaum möglich sind.
Im Spritzguss beginnt Ressourceneffizienz früher, nämlich in der Auslegung. Ein durchdachtes Angusssystem, saubere Prozessführung und eine kunststoffgerechte Bauteilgeometrie senken Ausschuss und Materialeinsatz spürbar. Wo Kostenreduktion Teil des Projektziels ist, setzen wir genau dort an, gemeinsam mit Ihnen und vor dem Werkzeugbau.
Ein weiterer Hebel ist die Substitution von Metall durch Kunststoff. Bleibt nur die Funktionsstelle metallisch und entsteht der Rest in Kunststoff, sinken Gewicht und Kosten, ohne die belastbare Stelle zu schwächen.
Glossar
Die Begriffe, die in Angeboten und Zeichnungen am häufigsten auftauchen.
| Angusssystem | Der Kanal, über den die Schmelze ins Bauteil gelangt. Heißkanäle halten die Schmelze flüssig und vermeiden Materialverlust. |
|---|---|
| Blasformen | Ein Kunststoffschlauch wird durch Druckluft in eine Form gedrückt. Typisch für Hohlkörper. |
| Duroplaste | Kunststoffe, die nach dem Aushärten nicht mehr schmelzbar sind, weil sie chemisch vernetzt vorliegen. |
| Elastomere | Gummiartige Kunststoffe mit hoher Rückstellfähigkeit, etwa TPE oder TPV. |
| Extrusion | Kontinuierliches Verfahren, bei dem Schmelze durch eine Düse gepresst wird. |
| Granulat | Das körnige Ausgangsmaterial der Kunststoffverarbeitung. |
| Kalandrieren | Schmelze wird zwischen beheizten Walzen zu Folien oder Platten ausgewalzt. |
| Kavität | Der Hohlraum im Werkzeug, der die Form des Bauteils vorgibt. |
| Schwindung | Die maßliche Verkleinerung eines Bauteils beim Abkühlen. Wird in der Werkzeugauslegung einkalkuliert. |
| Thermoplaste | Kunststoffe, die sich wiederholt aufschmelzen und formen lassen. |
| Urformen | Eine der sechs Hauptgruppen nach DIN 8580. Umfasst alle Verfahren, die aus formlosem Stoff einen festen Körper erzeugen. |
Häufige Fragen
Kunststoffverarbeitung umfasst alle Verfahren, mit denen Kunststoff, meist als Granulat, durch Urformen, Umformen oder Fügen zu einem fertigen Bauteil geformt wird. Den Ordnungsrahmen liefert DIN 8580, die Fertigungsverfahren in sechs Hauptgruppen einteilt.
Verarbeitung erzeugt Form aus Rohstoff, etwa wenn Granulat aufgeschmolzen und in eine Kavität gespritzt wird. Bearbeitung verändert ein bereits bestehendes Bauteil durch Fräsen, Drehen oder Bohren, entfernt also Material. In der Praxis greifen beide ineinander.
Thermoplaste sind schmelzbar und dadurch gut recyclingfähig. Duroplaste lassen sich nach dem Aushärten nicht mehr schmelzen. Elastomere sind gummielastisch und kehren nach Belastung in ihre Form zurück. icotek verarbeitet Thermoplaste, ausgenommen PVC, und thermoplastische Elastomere als Weichkomponente.
DIN 8580 kennt sechs Hauptgruppen: Urformen, Umformen, Trennen, Fügen, Beschichten und Stoffeigenschaft ändern. In der Kunststoffverarbeitung dominieren drei davon: Urformverfahren wie Spritzgießen, Extrusion, Blasformen, Rotationsformen und Kalandrieren, Umformverfahren wie Thermoformen und Biegen sowie Fügeverfahren wie Schweißen und Kleben. Das Trennen entspricht der Kunststoffbearbeitung. icotek betreibt den Spritzguss, ergänzt um die Insert-Technik und das Ultraschallschweißen in der Nachbearbeitung.
Eine feste Grenze gibt es nicht. icotek fertigt ab einem Stück ohne Mindestmenge, für Muster und Vorserien auch über Prototypenwerkzeuge. Ob sich ein Serienwerkzeug rechnet, hängt vom Bauteil ab, von der Komplexität der Alternative und vom Zeithorizont, nicht von einer pauschalen Zahl. Schicken Sie uns Ihre Daten, dann rechnen wir das gemeinsam durch.
Nein. Nur Thermoplaste lassen sich vollständig einschmelzen und erneut verarbeiten. Duroplaste sind nach dem Aushärten nicht mehr schmelzbar und werden allenfalls zerkleinert als Füllstoff weiterverwendet. Elastomere landen häufig in der thermischen Verwertung, weil die Rückgewinnung wirtschaftlich selten aufgeht.
Nein, und das sagen wir bewusst deutlich. icotek betreibt den Spritzguss in einer, zwei und drei Komponenten, dazu die Insert-Technik, das chemische Schäumverfahren, Gasinnendruck und Gasgegendruck sowie die Nachbearbeitung bis zur montierten Baugruppe. Extrusion, Blasformen, Thermoformen, Rotationsformen und Kalandrieren gehören nicht dazu, ebenso wenig Duroplaste, Flüssigsilikon und PVC.
Alle gängigen Thermoplaste, ausgenommen PVC. Das reicht von Standardkunststoffen wie PP, PE und ABS über technische Werkstoffe wie PA 6, POM, PBT und PC bis zu Hochleistungsthermoplasten wie PPS. Als Weichkomponente kommen TPE und TPU hinzu. Eine Übersicht mit Eigenschaften und Einsatzfeldern steht auf der Seite Werkstoffe.
Lucas Bethke führt icotek in zweiter Generation. Der Familienbetrieb aus Gaildorf fertigt seit 1990 technische Kunststoffteile im Spritzguss, seit 1997 auch im Mehrkomponenten-Verfahren.
Ihr Bauteil, unser Verfahren
Sie planen ein Kunststoffbauteil und sind unsicher, welches Verfahren passt? Schicken Sie uns Ihre Daten. Sie bekommen eine ehrliche Einschätzung, auch wenn sie lautet, dass ein anderes Verfahren besser passt.
Was unsere Kunden über icotek sagen
Ich […] arbeite schon seit über zwanzig Jahren mit der Fa. icotek und war immer sehr zufrieden. Besonders hervorzuheben sind die Schnelligkeit, Flexibilität, faire Preise und das Engagement bei schwierigen und neuen Entwicklungen.
Ihr direkter Draht zur Geschäftsführung
Bei icotek landen Sie nicht in der Warteschleife, sondern sprechen direkt mit Entscheidern. Lucas Bethke und das Team beraten Sie persönlich, ehrlich, schnell und auf Augenhöhe, von der ersten Idee bis zur Serie.