Spritzguss aus Kunststoff
Spritzguss ist das Verfahren, mit dem technische Kunststoffteile reproduzierbar und in Serie entstehen. icotek fertigt seit 1990 in Gaildorf technische Kunststoffteile im Spritzguss, heute im 1K-, 2K- und 3K-Verfahren, ab 1 Stück bis zur Großserie, mit Werkzeug und Serie aus einer Hand.
Das Wichtigste in Kürze
- Beim Spritzguss wird aufgeschmolzener Kunststoff unter hohem Druck in eine Kavität eingespritzt, kühlt dort ab und wird als fertiges Bauteil entnommen. Der Prozess läuft in vier Phasen: Plastifizieren, Einspritzen, Nachdrücken und Abkühlen, Entformen.
- Das Werkzeug ist der größte Investitionsblock und braucht Vorlauf. Die Herstellung eines Serienwerkzeugs dauert je nach Komplexität 6 bis 20 Wochen. Bei der Werkzeugfinanzierung unterstützt icotek, die Ausgestaltung wird projektbezogen vereinbart.
- icotek fertigt Bauteile von 0,1 g bis 1.500 g bei einer Werkzeuggröße bis etwa 90 × 130 cm, ab 1 Stück und ohne Mindestmenge, in laufenden Serien bis in den Millionenbereich pro Jahr.
- Verarbeitet werden alle gängigen Thermoplaste außer PVC, von PP und ABS über PA6 GF30 und POM bis PPS und PEEK, dazu thermoplastische Elastomere für Hart-Weich-Verbindungen.
- Konstruktive Grundregeln entscheiden über die Kosten, bevor das Werkzeug steht: gleichmäßige Wandstärken von 1 bis 4 mm, Formschrägen an allen entformenden Flächen, Radien an allen Kanten. Wir prüfen Ihre Geometrie vor der Werkzeugauslegung.
Was ist Spritzguss?
- 0,1 g bis 1.500 g
- Bauteilgewicht bei icotek
- 15 bis 60 s
- typische Zykluszeit je Schuss
Spritzguss ist ein Fertigungsverfahren, bei dem Kunststoffgranulat aufgeschmolzen und unter hohem Druck in ein formgebendes Werkzeug eingespritzt wird. Der Kunststoff kühlt in der Kavität ab, erstarrt und wird als fertiges Bauteil entnommen. Weil dieselbe Form beliebig oft befüllt wird, entstehen tausende identische Teile mit gleicher Geometrie, gleicher Oberfläche und gleichem Maß.
Spritzguss oder Spritzgießen? Beides meint dasselbe. „Spritzgießen“ ist die normgerechte Bezeichnung nach DIN 8580, „Spritzguss“ bezeichnet umgangssprachlich sowohl das Verfahren als auch das fertige Bauteil. Im Englischen heißt es Injection Moulding, in amerikanischer Schreibweise Injection Molding.
Kein anderes Verfahren verbindet geometrische Freiheit, Materialvielfalt und Skalierbarkeit so wirtschaftlich. Nach einer Marktstudie von Ceresana wurden in Europa knapp 12,9 Millionen Tonnen Kunststoff im Spritzguss verarbeitet, größter Absatzmarkt ist mit rund 4,5 Millionen Tonnen die Verpackungsindustrie. Die technisch anspruchsvollen Serien laufen jedoch in Automobil, Sensorik, Medizintechnik und Elektrotechnik, und genau dort arbeitet icotek.
Grundsätzlich reicht das Verfahren von Bauteilen unter einem Gramm bis zu Formteilen von über 150 kg auf entsprechend großen Maschinen. icotek ist auf technische Präzisionsteile im Bereich 0,1 g bis 1.500 g spezialisiert.
Das Spritzgussverfahren Schritt für Schritt
Vier Phasen, die sich bei jedem Schuss wiederholen. Jede Phase hat ihre eigenen Stellschrauben und ihre typischen Fehlerbilder.
Plastifizieren und Dosieren
Die Schnecke zieht Granulat ein und erhitzt es durch Scherwärme und Heizbänder auf Verarbeitungstemperatur, bei Polypropylen etwa 200 bis 260 °C, bei Polyamid eher 240 bis 290 °C. Anschließend dosiert sie genau die Schmelzemenge, die eine Kavität füllt. Ein falsches Temperaturprofil erzeugt eine inhomogene Schmelze und später Schlieren oder schwache Bindenähte.
Einspritzen
Die Schmelze wird mit hohem Druck in das geschlossene Werkzeug gespritzt, je nach Werkstoff und Fließweg typischerweise zwischen 500 und 2.000 bar. Einspritzgeschwindigkeit und Druckverlauf entscheiden über die Bauteilqualität: zu langsam führt zu kalten Schmelzefronten, zu schnell riskiert Lufteinschlüsse und Gratbildung.
Nachdrücken und Abkühlen
Der Nachdruck gleicht die Schwindung aus, während das Werkzeug das Bauteil über die Kühlkanäle herunterkühlt. Diese Phase macht den größten Teil der Zykluszeit aus, bei dickwandigen Teilen deutlich über die Hälfte. Zu kurzer Nachdruck oder ungleichmäßige Kühlung führen zu Einfallstellen und Verzug.
Entformen und Auswerfen
Die Schließeinheit öffnet das Werkzeug, die Auswerfer stoßen das abgekühlte Teil aus, bei icotek in der Serie über Roboter-Handling. Fehlende Formschrägen oder Hinterschnitte ohne Schieber führen hier zu Riefen auf der Oberfläche oder zu Schäden am Werkzeug.
Die Zykluszeit liegt je nach Bauteil typischerweise zwischen 15 und 60 Sekunden. Die wichtigsten Stellschrauben sind Wanddicke, Kühlkanalgeometrie und Werkstoff. Vor der Werkzeugfreigabe sichern wir kritische Geometrien über Mold-Flow-Analysen ab, damit Füllbild, Bindenahtlage und Verzug bekannt sind, bevor Stahl bearbeitet wird.
Spritzgießmaschine und Werkzeug
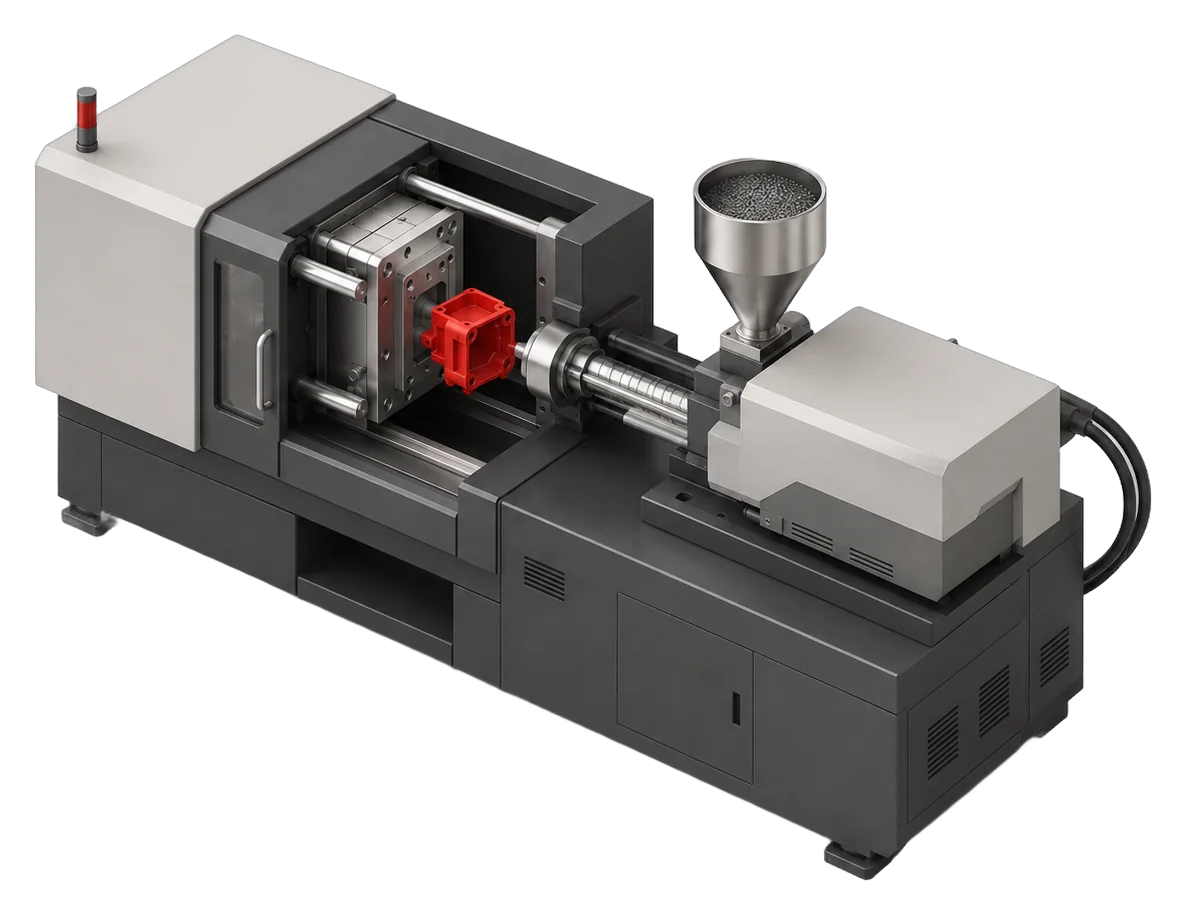
Eine Spritzgießmaschine besteht aus drei Baugruppen. Die Schließeinheit hält das Werkzeug während des Einspritzens gegen den Innendruck geschlossen und öffnet es nach dem Abkühlen. Das Spritzaggregat schmilzt und homogenisiert das Granulat über eine rotierende Schnecke, die Rückstromsperre verhindert dabei das Zurückfließen der Schmelze. Die Steuerung koordiniert Temperaturen, Drücke, Schneckendrehzahl und Werkzeugbewegungen und dokumentiert den Prozess lückenlos, was bei sicherheitsrelevanten Bauteilen Voraussetzung ist.
Das Werkzeug ist das Herzstück jedes Spritzgussprojekts. Es besteht aus der formgebenden Kavität, dem Angusssystem, den Kühlkanälen und dem Auswerfersystem. Diese vier Komponenten bestimmen Bauteilqualität, Zykluszeit und damit die späteren Stückkosten. icotek legt Ihr Werkzeug aus, betreut den Bau und stellt es bereit, von Prototypen- und Vorserienwerkzeugen über Mehrkavitäten- und Etagenwerkzeuge bis zu Mehrkomponenten-Werkzeugen.
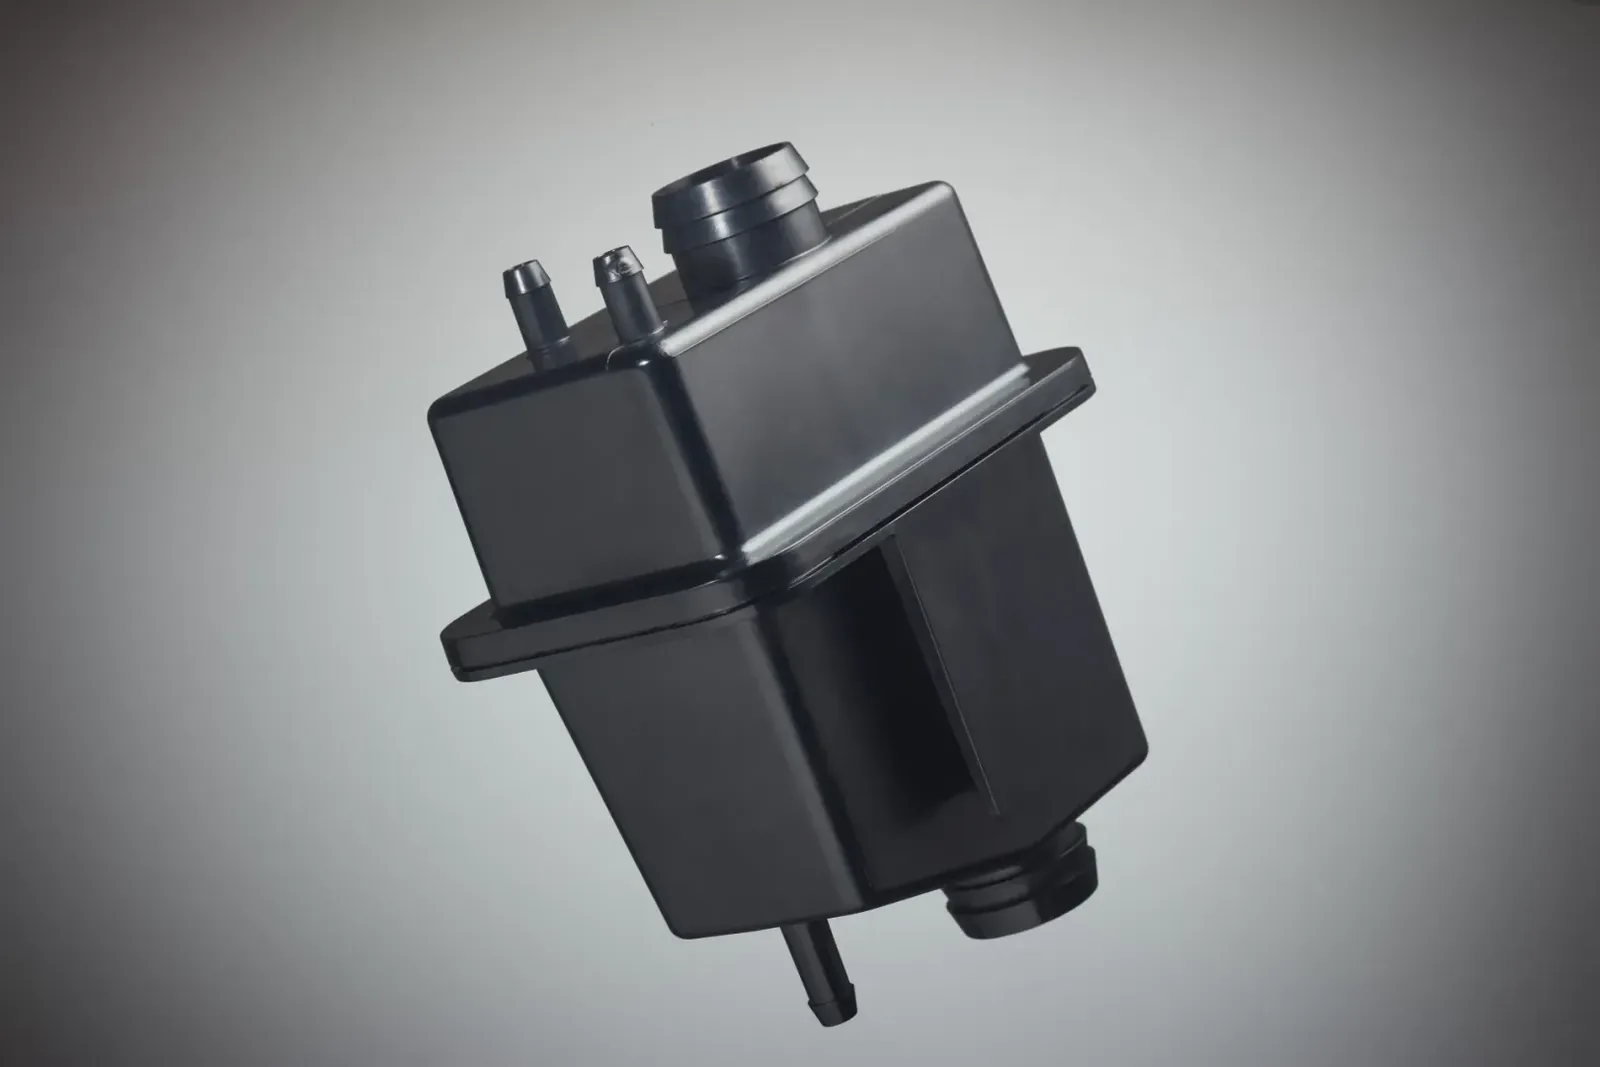 Gas Separator Box · PPS · 4 Kavitäten · 100.000 Stück pro Jahr
Was bei icotek möglich ist
Die harten Grenzwerte auf einen Blick, damit Sie vor der ersten Anfrage wissen, ob Ihr Bauteil zu uns passt.
| Bauteil- und Schussgewicht | 0,1 g bis 1.500 g |
|---|---|
| Maximale Werkzeuggröße | ca. 90 × 130 cm |
| Verfahren | 1K, 2K, 3K, Insert-Technik, geschäumte Teile, Gasinnendruck und Gasgegendruck |
| Spritzguss und Serienfertigung | in Gaildorf, Baden-Württemberg |
| Werkstoffe | alle gängigen Thermoplaste außer PVC, dazu thermoplastische Elastomere (TPE, TPU) |
| Stückzahl | ab 1 Stück, keine Mindestmenge, laufende Serien bis in den Millionenbereich pro Jahr |
| Herstellung Serienwerkzeug | 6 bis 20 Wochen je nach Komplexität, Werkzeug aus einer Hand |
| Werkzeugarten | Prototypen-, Vorserien-, Serien- und Mehrkomponenten-Werkzeuge, Etagen- und Mehrkavitätenwerkzeuge, lasergesinterte Einsätze |
| Erstes Muster | per 3D-Druck innerhalb von 2 Tagen |
| Angebot | in der Regel innerhalb von 72 Stunden nach Eingang der Daten |
| Werkzeuggarantie | der geforderte Jahresbedarf ist bei Standardwerkzeugen bis zu 10 Jahre lang herstellbar |
| Qualitätsmanagement | DIN EN ISO 9001, Erstmusterprüfung vor Serienstart |
Unsere Spritzguss-Verfahren
Für jede Anforderung das passende Verfahren, von der einfachen Serie bis zum komplexen Mehrkomponenten-Bauteil.
1K-Spritzguss
Ein Werkstoff, eine Kavität. Das Standardverfahren für technische Bauteile, von der Einzelanfertigung bis zur vollautomatisierten Großserie.
2K-Spritzguss
Zwei Werkstoffe in einem Werkzeugzyklus, etwa ABS mit TPE für eine griffige Weichzone oder eine direkt angespritzte Dichtung. Kein Kleben, kein Montieren.
Mehr3K-Spritzguss
Drei Komponenten in einer Form, etwa Träger, Weichzone und transparente Sichtscheibe. Die Meisterklasse im Spritzguss, sie verlangt sorgfältige Vorarbeit am Werkzeugkonzept.
MehrInsert-Technik
Gewindebuchsen, Kontaktstifte, Sensoren oder Elektronik werden eingelegt und umspritzt. Ergebnis ist eine formschlüssige Verbindung ohne separaten Montageschritt.
MehrGeschäumte Teile
Chemisches Schäumverfahren mit Treibmittel für leichtere Bauteile mit weniger Einfallstellen und reduziertem Materialeinsatz, sinnvoll überall dort, wo Wanddicken sonst zu Verzug führen würden.
Gasinnendruck und Gasgegendruck
Gas wird in den noch schmelzflüssigen Kern eingebracht. Das spart Material, verhindert Einfallstellen an dickwandigen Bereichen und verbessert die Oberfläche.
Nicht im Programm: icotek verarbeitet keine Duroplaste, kein Flüssigsilikon (LSR) und kein PVC. Wenn Ihr Bauteil das erfordert, sagen wir Ihnen das im ersten Gespräch, statt Sie durch eine Angebotsschleife zu schicken.
Werkstoffe für den Spritzguss
Die Materialwahl entscheidet über Funktion, Lebensdauer und Stückkosten. Thermoplaste decken den weit überwiegenden Teil aller technischen Anwendungen ab.
| Werkstoff | Eigenschaften | Typische Anwendungen |
|---|---|---|
| PP, PP-GF | leicht, chemikalienbeständig, günstig, glasfaserverstärkt deutlich steifer | Gehäuseteile, Bauteile mit Medienkontakt, Bürstenträger |
| PE (HD/LD) | zäh, lebensmittelecht, geringe Steifigkeit | Behälter, Dichtelemente |
| ABS, PC/ABS | schlagfest, maßhaltig, gut bedruckbar und lackierbar | Elektronikgehäuse, Sichtbauteile, Bedienelemente |
| PA 6, PA 6.6, PA6 GF30 | hohe Festigkeit, temperaturbeständig, glasfaserverstärkt strukturtauglich | Strukturbauteile, Strahlrohre, Stützfüße, Zahnräder |
| PC | transparent, schlagfest, wärmeformbeständig | Optiken, Schutzabdeckungen, Sichtscheiben |
| POM | geringe Reibung, hohe Steifigkeit, maßstabil | Gleitelemente, Präzisionsteile, Zahnräder |
| PPS, PEEK, PSU/PPSU | hochtemperaturbeständig und chemikalienfest, PEEK dauerhaft bis rund 250 °C | Heizungs- und Sensortechnik, Medizintechnik |
| TPE, TPU | flexibel, medienbeständig, haftet im 2K-Verbund auf ABS oder PP | Weichzonen, Griffe, angespritzte Dichtungen |
Die Verarbeitungsfenster liegen weit auseinander: PP wird bei rund 200 bis 260 °C verarbeitet, PEEK erst oberhalb von 370 °C. Ebenso wichtig ist das Schwindungsverhalten, bei unverstärkten Thermoplasten typischerweise 0,5 bis 2,5 Prozent. Beides muss bereits in der Werkzeugkonstruktion berücksichtigt werden, sonst stimmen die Maße am ersten Musterteil nicht. Rezyklate und biobasierte Typen sind technisch verarbeitbar, verlangen aber engere Parameterkontrolle, weil Schwindung und Fließverhalten von Neuware abweichen können.
Kunststoffgerecht konstruieren
Gutes Bauteildesign entscheidet vor dem ersten Schuss über Qualität und Kosten. Wer diese Grundregeln missachtet, bezahlt es mit Verzug, Ausschuss oder teuren Werkzeugkorrekturen.
Richtwerte für die Konstruktion
| Wandstärke | 1 bis 4 mm, möglichst gleichmäßig |
|---|---|
| Formschräge | ab 0,5 Grad auf glatten Flächen, ab 2,5 Grad auf genarbten Flächen, die genaue Auslegung stimmen wir bauteilbezogen mit Ihnen ab |
| Rippenhöhe | maximal das Dreifache der Wandstärke |
| Rippendicke | 50 bis 60 % der Wandstärke, an Sichtflächen eher 40 bis 50 % |
| Radien an Kanten | ab 0,5 mm, innen wie außen |
| Toleranzen | nach DIN ISO 20457 (Nachfolgenorm der DIN 16742), enge Toleranzen bauteilbezogen abstimmen |
Typische Designfehler und ihre Folgen
| Zu dicke Wandbereiche | Einfallstellen, Lunker, lange Kühlzeit |
|---|---|
| Abrupte Querschnittssprünge | Verzug durch ungleichmäßige Schwindung |
| Fehlende Radien | schwache Bindenähte, Kerbspannungen |
| Keine Formschräge | Entformungsschäden, erhöhter Werkzeugverschleiß |
| Vermeidbare Hinterschnitte | Schieber oder Backen nötig, Werkzeug wird deutlich teurer |
Gleichmäßige Wandstärken sind die wichtigste Einzelregel: Sie verhindern Einfallstellen und Verzug. Rippen erhöhen die Steifigkeit, ohne Masse aufzubauen, dürfen aber nicht zu dick werden, sonst zeichnen sie sich auf der Sichtfläche ab. Formschrägen sind keine Empfehlung, sondern Pflicht: ab 0,5 Grad auf glatten, ab 2,5 Grad auf genarbten Flächen. Oberflächen lassen sich über das Werkzeug gezielt einstellen, durch Erodieren, Sandstrahlen oder Narbung, die SPI-Standards definieren dafür reproduzierbare Stufen von Hochglanz bis technisch matt.
Sie müssen das nicht allein lösen. Wir prüfen Ihre Geometrie vor der Werkzeugauslegung, schlagen Änderungen an Wanddicken, Rippen und Entformung vor und rechnen aus, was die Anpassung an Werkzeug und Stückkosten spart. Diese Beratung zur kunststoffgerechten Konstruktion ist Teil unseres Angebots, nicht ein separater Posten.
Vor- und Nachteile des Spritzgussverfahrens
Spritzguss überzeugt bei Serie durch niedrige Stückkosten und hohe Wiederholgenauigkeit, bringt aber in der Anlaufphase Hürden mit. Beides gehört auf den Tisch.
| Vorteile | Nachteile |
|---|---|
| Stückkosten sinken mit steigender Losgröße deutlich | Hohe Werkzeugkosten, je nach Komplexität vom vier- bis in den sechsstelligen Bereich |
| Hohe Wiederholgenauigkeit über die gesamte Serie | Werkzeugvorlauf von Wochen bis Monaten |
| Breite Werkstoffauswahl, von Standardtypen bis Hochleistungspolymeren | Designänderungen nach Werkzeugfreigabe sind aufwendig |
| Funktionen lassen sich integrieren: Dichtungen, Gewinde, Elektronik im Bauteil | Wanddickengleichmäßigkeit muss konstruktiv eingehalten werden |
| Geringer Ausschuss durch geschlossene Prozesskontrolle und Automatisierung | Erst ab einer gewissen Serie wirtschaftlich gegenüber Zerspanung oder 3D-Druck |
Unterstützung bei der Werkzeugfinanzierung
Die Werkzeuginvestition steht am Anfang jedes Projekts. Wir suchen dafür gemeinsam mit Ihnen eine Lösung und stimmen sie vor dem Start ab.
Kein Funkstillstand im Vorlauf
Während der Werkzeugbauphase erhalten Sie ein wöchentliches Zeitplan-Update. Sie wissen jederzeit, an welchem Schritt Ihr Werkzeug steht.
Änderungen früh statt teuer
Mold-Flow-Analyse und Prototypenwerkzeug klären Füllbild, Verzug und Funktion, bevor das Serienwerkzeug freigegeben wird.
Spritzguss im Vergleich zu anderen Fertigungsverfahren
Welches Verfahren passt, hängt von Stückzahl, Werkstoff und Toleranzanforderung ab. Kein Verfahren ist universell überlegen.
| Kriterium | Spritzguss | 3D-Druck | CNC-Bearbeitung | Druckguss (Metall) |
|---|---|---|---|---|
| Losgröße | Kleinserie bis Großserie, Stärke ab einigen tausend Teilen | Einzelstücke bis Kleinserie | Einzelstücke bis Mittelserie | Mittel- bis Großserie |
| Werkzeugkosten | hoch | keine | keine | sehr hoch |
| Stückkosten in Serie | sehr niedrig | hoch | mittel bis hoch | niedrig bis mittel |
| Werkstoffe | Thermoplaste, thermoplastische Elastomere | Kunststoffe, Harze | Metall, Kunststoff | Aluminium, Zink, Magnesium |
| Maßhaltigkeit | hoch und über die Serie reproduzierbar | begrenzt, verfahrensabhängig | sehr hoch, aber je Teil erzeugt | hoch |
| Oberfläche | direkt aus dem Werkzeug, von Hochglanz bis genarbt | schichtbedingt, meist Nacharbeit nötig | bearbeitungsabhängig | gut, meist Nacharbeit |
Ab wann lohnt sich Spritzguss? Die Werkzeuginvestition verteilt sich auf die Stückzahl, deshalb sinkt der Stückpreis mit jeder weiteren Serie. Bei einfachen Geometrien rechnet sich das früher als bei Mehrkomponenten-Bauteilen mit Schiebern. Für erste Funktionsmuster und sehr kleine Mengen ist der 3D-Druck der schnellere Weg, deshalb setzen wir ihn im Projektstart bewusst ein: erst das gedruckte Muster in zwei Tagen, dann das Werkzeug auf gesicherter Geometrie. Fertigen können wir ab dem ersten Teil, eine Mindestmenge gibt es bei uns nicht.
Spritzguss und Druckguss stehen nicht wirklich im Wettbewerb. Druckguss verarbeitet Metalle wie Aluminium oder Zink bei 600 bis 700 °C und liefert steife, thermisch hoch belastbare Strukturen. Spritzguss verarbeitet Kunststoffe meist bei 200 bis 300 °C, ist leichter, günstiger im Werkzeug und erlaubt integrierte Funktionen. Wo es sich lohnt, ersetzen wir Metallteile gezielt durch Kunststoff, das ist einer unserer Ansätze zur Kostensenkung.
Kosten, Losgrößen und Durchlaufzeiten
Hohe Werkzeugkosten stehen niedrigen Stückkosten gegenüber. Diese Investitionsstruktur unterscheidet Spritzguss von jedem werkzeuglosen Verfahren.
Der Werkzeugpreis hängt nicht an der Stückzahl, sondern an Geometrie, Kavitätenzahl und Werkstoff. Ein einfaches Einkavitätenwerkzeug für ein kleines Bauteil liegt meist im vierstelligen Bereich. Ein Mehrkavitäten-Serienwerkzeug aus gehärtetem Stahl mit Schiebern und aufwendiger Kühlung erreicht einen fünfstelligen Betrag, komplexe Mehrkomponenten-Werkzeuge liegen auch im sechsstelligen Bereich. Eine belastbare Zahl nennen wir erst, wenn wir Ihr Bauteil gesehen haben. Die größten Kostentreiber sind Hinterschnitte mit beweglichen Schiebern, enge Toleranzen, das Oberflächenfinish und die Zahl der Kavitäten.
Wo Sie wirklich sparen
- Konstruktion anpassen: Entformungsschrägen, gleichmäßige Wanddicken und vermeidbare Hinterschnitte früh bereinigen, das wirkt direkt auf den Werkzeugpreis.
- Kavitätenzahl passend zur Jahresmenge wählen: ein Vierfachwerkzeug lohnt erst ab einer Menge, die die Mehrkosten über die Zykluszeit wieder einspielt.
- Familienwerkzeuge nutzen: mehrere ähnliche Teile in einem Werkzeug senken die Fixkosten je Variante.
- Standardwerkstoffe einsetzen, wo die Anforderung es erlaubt, statt Hochleistungspolymere aus Gewohnheit zu spezifizieren.
- Metall durch Kunststoff ersetzen: häufig der größte Hebel, wenn Bauteilfunktion und Lastfall es zulassen.
Zeitschiene
Nach Eingang Ihrer Daten erhalten Sie das Angebot in der Regel innerhalb von 72 Stunden. Erste Muster liefern wir per 3D-Druck innerhalb von 2 Tagen. Die Herstellung eines Serienwerkzeugs dauert je nach Komplexität 6 bis 20 Wochen. Mehrkomponenten-Werkzeuge brauchen eher länger, weil vorab mehr technische Aspekte ausgelegt und simuliert werden. Danach folgen Bemusterung und Serienanlauf. Bei Standardwerkzeugen sichern wir zu, dass Ihr geforderter Jahresbedarf bis zu zehn Jahre lang herstellbar bleibt.
Berechnen Sie Ihre Investitionskosten für den Spritzguss
Werkstoff, Bauteilgewicht, Werkzeugkosten und Stückzahl eingeben, und in Sekunden eine überschlägige Orientierung zum Stückpreis erhalten.
Spritzgussteile aus unserer Fertigung
Eine Auswahl aus unseren laufenden Serien, von Konsumgütern über Sensorik und Automotive bis zur Heizungstechnik und zu Ausweissystemen.
| Bauteil | Branche | Werkstoff | Stückzahl pro Jahr |
|---|---|---|---|
| Ausweishalter Loxx S / Slim | Karten- und Ausweissysteme | PC mit Laseradditiv | 2.000.000 |
| Bürstenträger | Konsumgüter | PP TV20 | 250.000 |
| Strahlrohre und Griffpaare | Konsumgüter | PA6 GF30 | 100.000 |
| Gas Separator Box | Heizungstechnik | PPS | 100.000 |
| Stützfuß Passat und Macan | Automotive | PA6 GF30 | 50.000 |
| Trägerteil Wärmemengensensor | Sensorik | hochtemperaturbeständige Thermoplaste, Insert-Technik | Großserie |
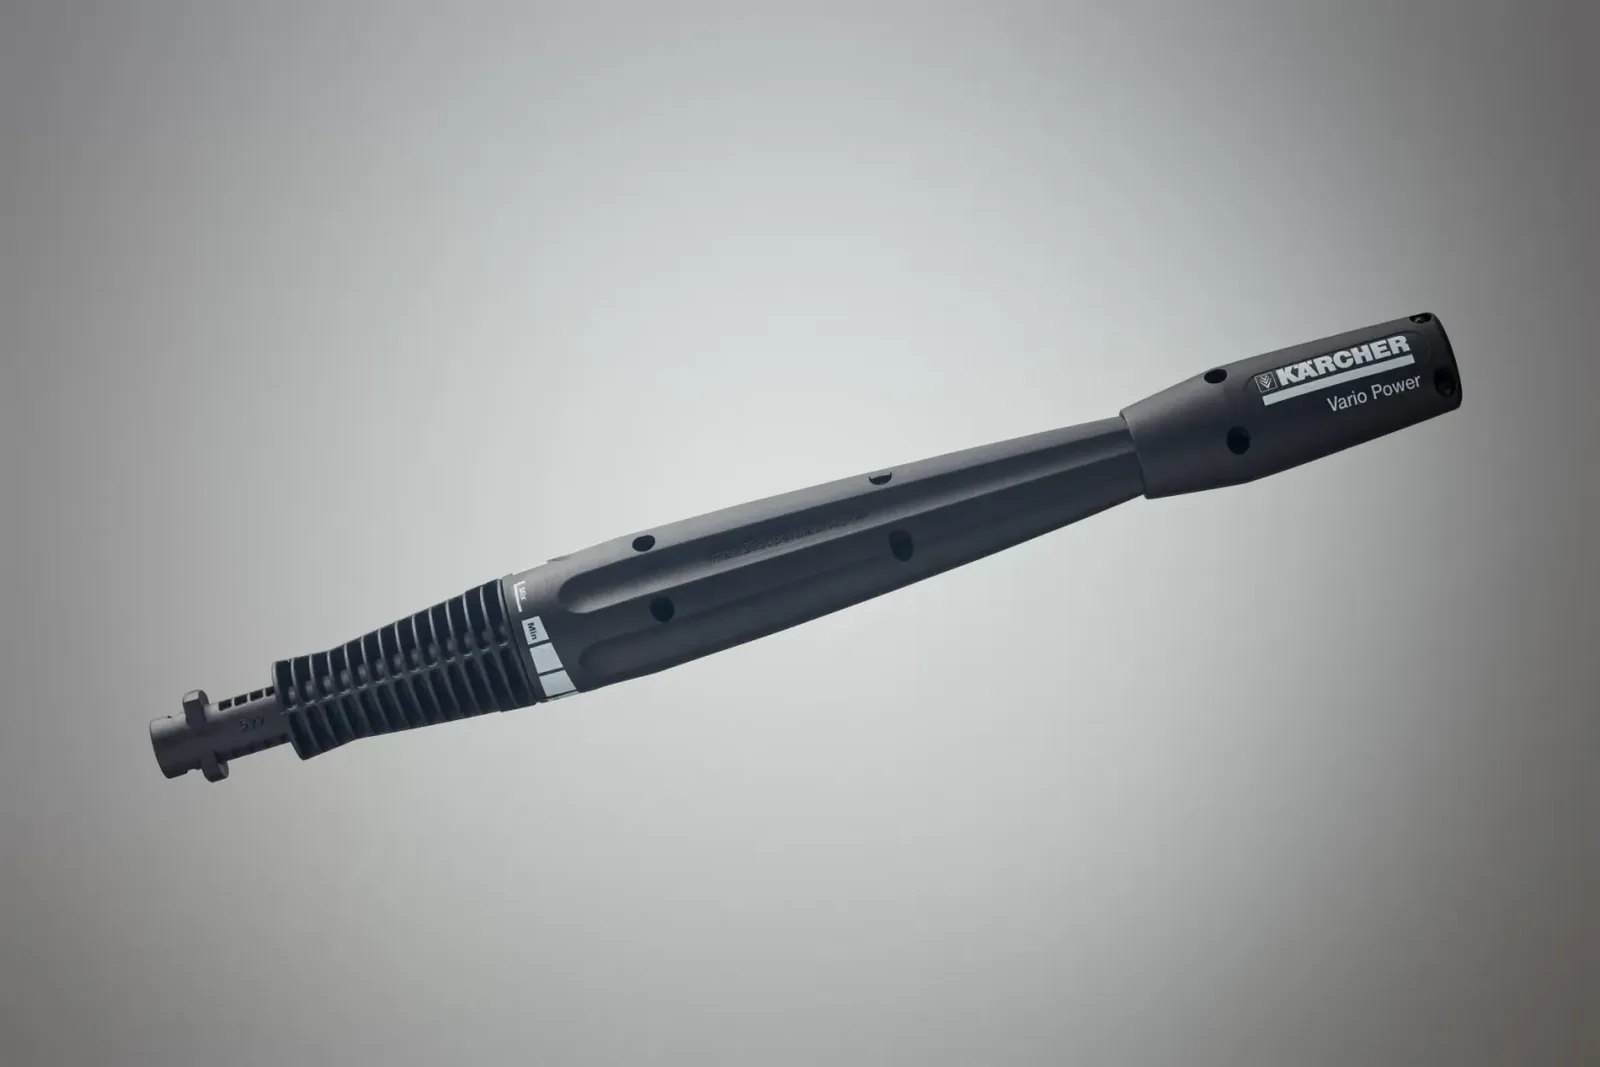 Strahlrohre und Griffpaare · PA6 GF30 · 4 Kavitäten · 100.000 Stück pro Jahr
Unseren Spritzgussteilen vertrauen unter anderem Kärcher, WERU, Engelmann Sensor, Daikin, IDENTA und WERO. Für das mit dem Red Dot Award 2026 in der Kategorie Best of the Best ausgezeichnete WERO Smart Case haben wir die Kunststoff- und Spritzguss-Komponenten beigesteuert.
Qualitätssicherung und typische Fehlerbilder
Qualität im Spritzguss beginnt nicht bei der Endkontrolle, sie steckt im Prozess. icotek arbeitet nach DIN EN ISO 9001 mit Erstmusterprüfung vor Serienstart, prozessbegleitenden Kontrollen und rückverfolgbarer Dokumentation.
| Fehlerbild | Ursache | Gegenmaßnahme |
|---|---|---|
| Einfallstellen | zu kurze Nachdruckzeit, zu dicke Wandbereiche | Nachdruckprofil anpassen, Wanddicke im Bauteil reduzieren |
| Verzug | ungleichmäßige Abkühlung, asymmetrische Wanddicken | Kühlkanäle optimieren, Geometrie angleichen |
| Bindenähte | zusammentreffende Schmelzefronten | Angussposition ändern, Massetemperatur anheben |
| Verbrennungen | eingeschlossene Luft am Fließwegende | Entlüftung ergänzen, Einspritzgeschwindigkeit senken |
| Grat | zu hoher Einspritzdruck, Werkzeug nicht dicht | Prozessfenster korrigieren, Trennebene nacharbeiten |
Zur Nachhaltigkeit gehört im Spritzguss vor allem der Materialkreislauf: Angussabfälle und Anfahrteile lassen sich je nach Werkstoff als Rezyklat zurückführen, und moderne Maschinen mit servo-elektrischen Antrieben senken den Energiebedarf gegenüber rein hydraulischen Systemen spürbar. Auch die Substitution von Metallteilen durch Kunststoff spart Gewicht und Energie über die gesamte Nutzungsdauer.
Zusatzleistungen aus einer Hand
Auf Wunsch übernehmen wir die komplette Weiterverarbeitung. Sie erhalten ein fertiges, einbaufertiges Produkt.
- Montage von Baugruppen
- Bedruckung und Kennzeichnung
- Ultraschallschweißen und Weiterbearbeitung
- Veredeln und Alubedampfen
- Verpackung nach Ihren Vorgaben
- Logistikkonzepte mit KANBAN, Konsignation und FIFO-Lagerung
In drei Schritten zum Serienteil
Anfrage & Beratung
Sie senden Idee oder STEP-Daten, wir beraten zu Werkstoff, Verfahren und Werkzeug und erstellen das Angebot in der Regel innerhalb von 72 Stunden.
Werkzeug & Prototyp
Wir legen Ihr Werkzeug aus und liefern Prototypen, erste Muster per 3D-Druck bereits in 2 Tagen. Während des Werkzeugbaus erhalten Sie wöchentlich ein Zeitplan-Update.
Serie & Weiterbearbeitung
Ab 1 Stück bis zur Großserie: Fertigung, Montage, Bedruckung und Verpackung, termingerecht geliefert.
Häufige Fragen zum Spritzguss
Spritzguss ist ein Fertigungsverfahren, bei dem Kunststoffgranulat aufgeschmolzen und unter hohem Druck in ein Formwerkzeug eingespritzt wird. Nach dem Abkühlen entsteht ein formstabiles Bauteil, reproduzierbar und in hoher Stückzahl. Die normgerechte Bezeichnung nach DIN 8580 lautet Spritzgießen, im Englischen Injection Moulding.
icotek fertigt ab 1 Stück, eine Mindestmenge gibt es nicht. Laufende Serien reichen bis in den Millionenbereich pro Jahr, zum Beispiel 250.000 Bürstenträger oder 2.000.000 Ausweishalter pro Jahr. Wirtschaftlich trägt sich das Werkzeug umso besser, je höher die Jahresmenge ist. Für erste Funktionsmuster liefern wir vorab 3D-gedruckte Teile.
Die Spanne reicht vom vierstelligen Bereich für ein einfaches Einkavitätenwerkzeug bis in den sechsstelligen Bereich für komplexe Mehrkavitäten- oder Mehrkomponenten-Werkzeuge. Kostentreiber sind Hinterschnitte mit Schiebern, Kavitätenzahl, Oberflächenfinish und Werkzeugstahl. Bei der Werkzeugfinanzierung unterstützt icotek, die Ausgestaltung wird projektbezogen vereinbart. Eine erste Orientierung liefert unser Kostenrechner, ein belastbares Angebot erhalten Sie auf Basis Ihrer CAD-Daten in der Regel binnen 72 Stunden.
Die Herstellung eines Serienwerkzeugs dauert je nach Komplexität 6 bis 20 Wochen. Mehrkomponenten-Werkzeuge brauchen eher länger, weil vorab mehr technische Aspekte ausgelegt und simuliert werden. Während der gesamten Werkzeugbauphase erhalten Sie wöchentlich ein Update zum Zeitplan.
Erste Muster liefern wir per 3D-Druck oft schon innerhalb von 2 Tagen, damit Sie Geometrie und Handhabung prüfen können, bevor das Werkzeug entsteht. Für belastbare Funktionstests folgt ein Prototypen- oder Vorserienwerkzeug. Das Angebot für die Serie erhalten Sie in der Regel binnen 72 Stunden.
1K-, 2K- und 3K-Spritzguss, Insert-Technik zum Umspritzen von Metallgewinden, Kontakten und Sensoren, geschäumte Teile sowie Gasinnendruck- und Gasgegendruck-Technik. Dazu Etagen- und Mehrkavitätenwerkzeuge und Mold-Flow-Analysen zur Werkzeugabsicherung. Duroplaste, Flüssigsilikon (LSR) und PVC verarbeitet icotek nicht.
Am häufigsten Thermoplaste wie PP, PE, ABS und Polyamid. Für höhere Temperaturen und Belastungen kommen PC, POM, PPS oder PEEK infrage, für flexible Zonen und angespritzte Dichtungen thermoplastische Elastomere wie TPE und TPU. icotek verarbeitet alle gängigen Thermoplaste außer PVC. Entscheidungskriterien sind mechanische Belastung, Betriebstemperatur, Medien- und Chemikalienbeständigkeit sowie der Kostenrahmen.
Spritzguss verarbeitet Kunststoffe meist bei rund 200 bis 300 °C, Druckguss flüssige Metalle wie Aluminium oder Zink bei 600 bis 700 °C. Druckgusswerkzeuge sind teurer, die Teile fester und wärmeleitfähiger. Spritzguss bietet niedrigere Werkzeugkosten, kürzere Zykluszeiten und erlaubt integrierte Funktionen wie angespritzte Dichtungen oder umspritzte Einlegeteile.
icotek fertigt Bauteile mit einem Schussgewicht von 0,1 g bis 1.500 g, die maximale Werkzeuggröße liegt bei etwa 90 × 130 cm. Größere Formteile sind im Verfahren grundsätzlich möglich, gehören aber nicht zu unserem Fertigungsbereich. Schicken Sie uns Ihre STEP-Daten, dann sagen wir Ihnen verbindlich, ob Ihr Bauteil passt.
Ja. Auf Wunsch übernehmen wir Montage von Baugruppen, Bedruckung, Ultraschallschweißen, Veredeln, Alubedampfen und die Verpackung nach Ihren Vorgaben. Sie erhalten ein einbaufertiges Produkt aus einer Hand, auf Wunsch mit Logistikkonzept nach KANBAN oder Konsignation.
Schwerpunkte sind Konsumgüter, Sensorik und Automotive, dazu Medizintechnik, Heizungs- und Klimatechnik, Elektronik, Bau und Glasfaser sowie Karten- und Ausweissysteme. Aus dieser Branchenerfahrung leiten wir die passende Lösung für Ihre Anforderung ab.
Ja. Werkzeugverlagerungen kommen bei uns zunehmend vor, auch kurzfristig nach der Insolvenz eines Lieferanten. Wir prüfen, ob das vorhandene Werkzeug auf unsere Maschinen passt und in welchem Zustand es ist, fahren es ein und sichern die Serienversorgung. Wie das abläuft, steht auf unserer Seite Spritzgießer wechseln.
Lucas Bethke führt icotek in zweiter Generation. Der Familienbetrieb aus Gaildorf fertigt seit 1990 technische Kunststoffteile im Spritzguss und begleitet Projekte von der Konstruktionsberatung bis zur Serie.
Bereit für Ihr Projekt?
Senden Sie uns Ihre Anfrage oder laden Sie direkt Ihre STEP-Daten hoch. Sie erhalten das Angebot in der Regel innerhalb von 72 Stunden.
Was unsere Kunden über icotek sagen
Ich […] arbeite schon seit über zwanzig Jahren mit der Fa. icotek und war immer sehr zufrieden. Besonders hervorzuheben sind die Schnelligkeit, Flexibilität, faire Preise und das Engagement bei schwierigen und neuen Entwicklungen.
Ihr direkter Draht zur Geschäftsführung
Bei icotek landen Sie nicht in der Warteschleife, sondern sprechen direkt mit Entscheidern. Lucas Bethke und das Team beraten Sie persönlich, ehrlich, schnell und auf Augenhöhe, von der ersten Idee bis zur Serie.